Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
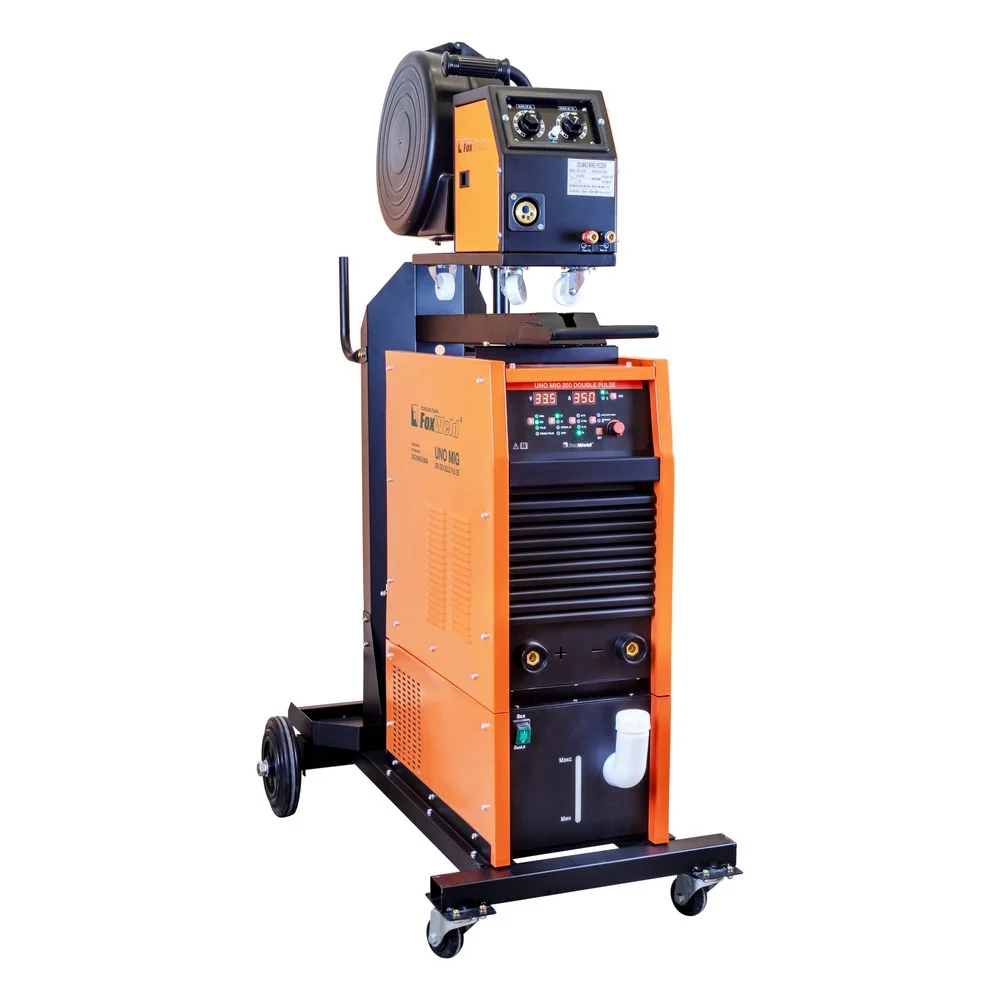
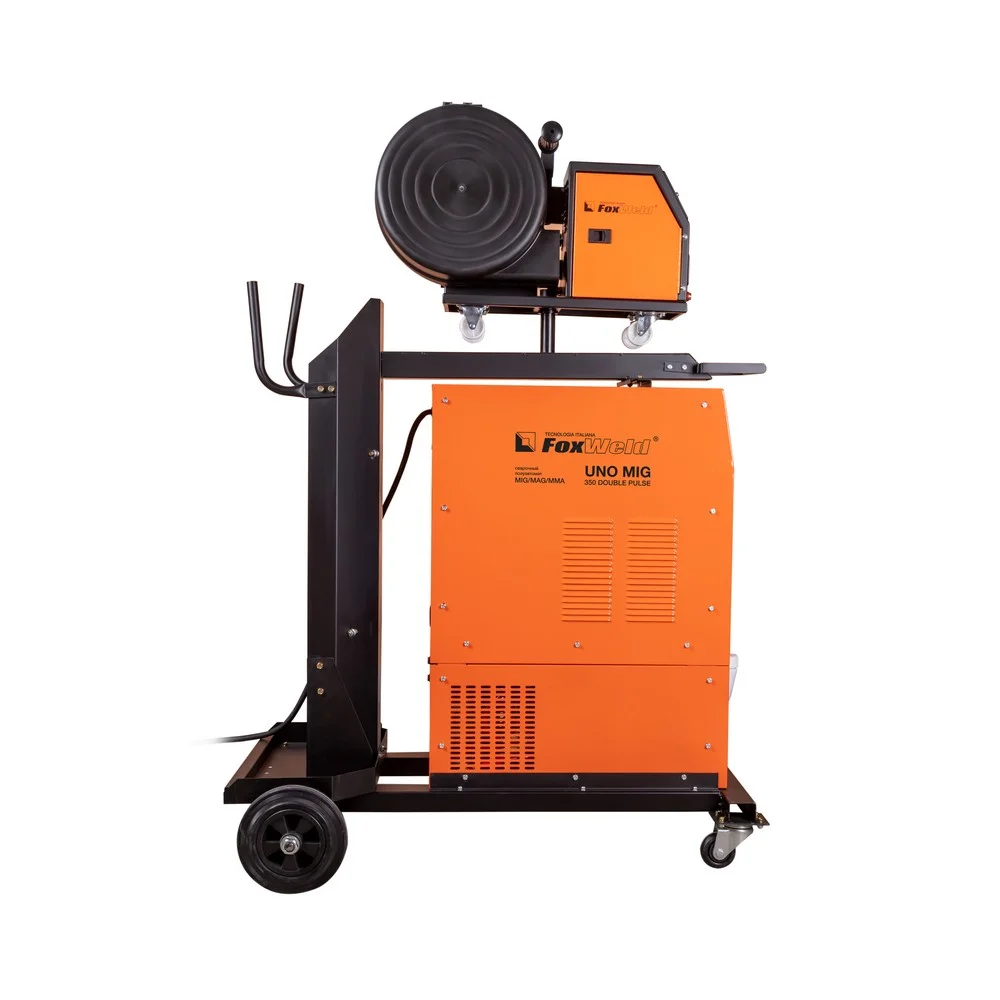
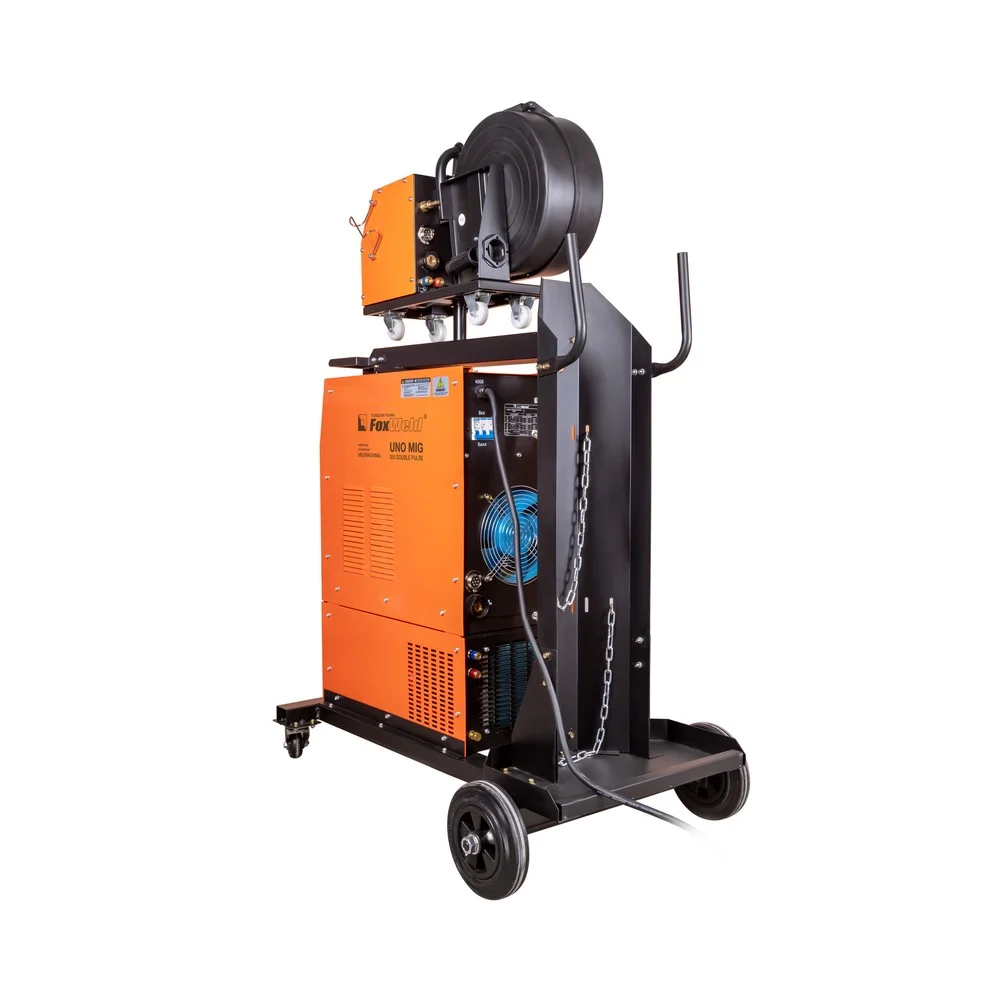
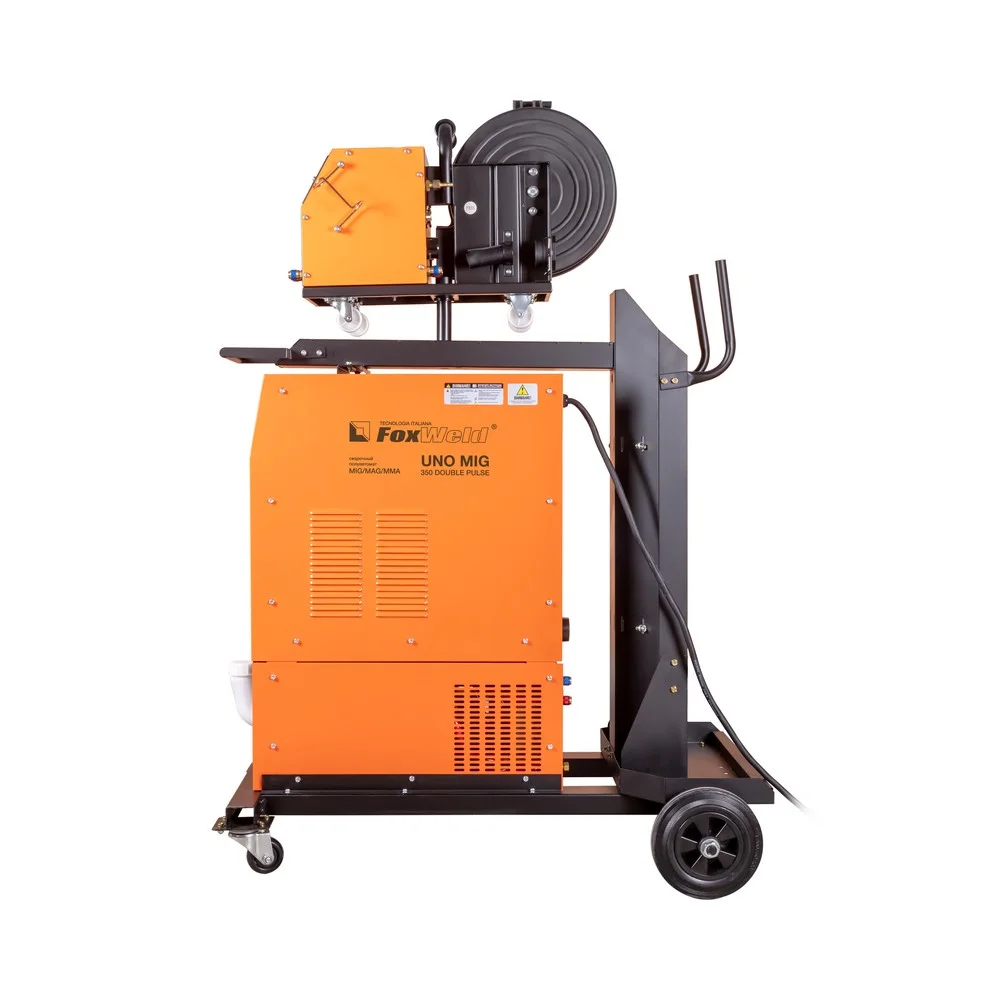
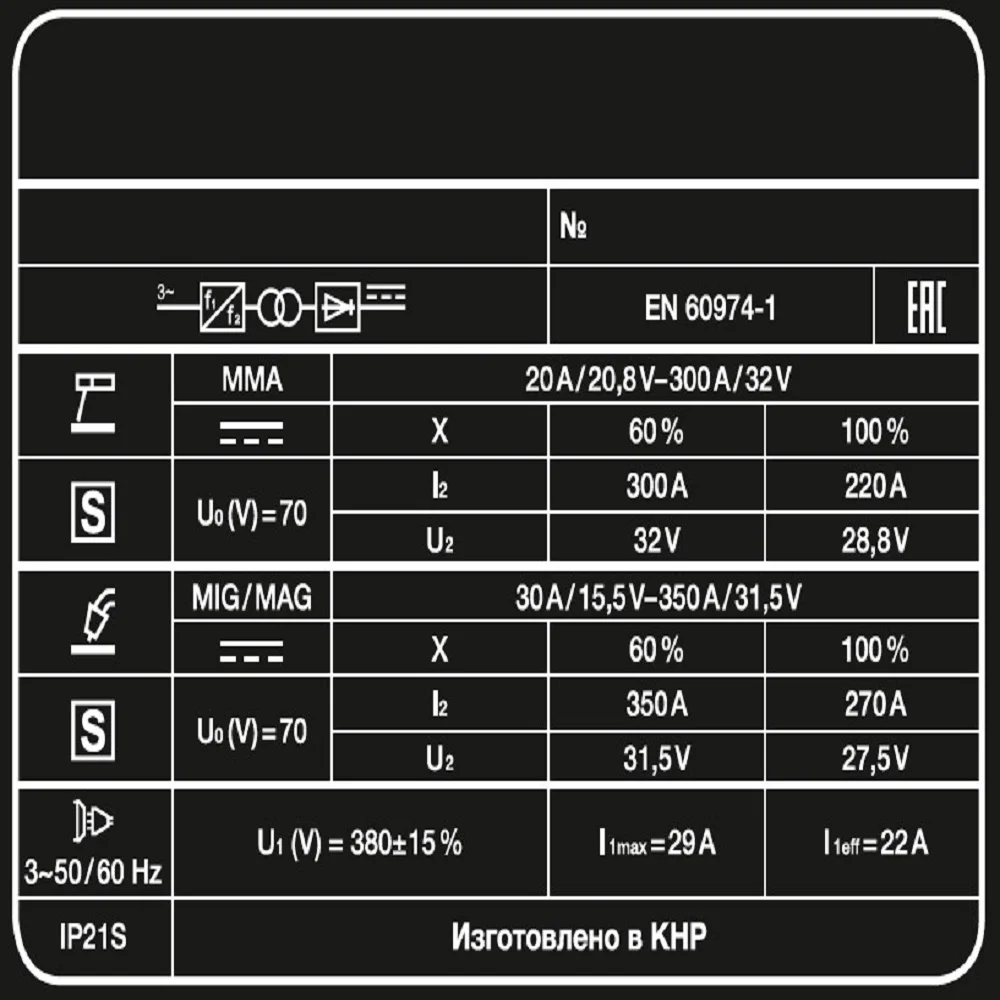
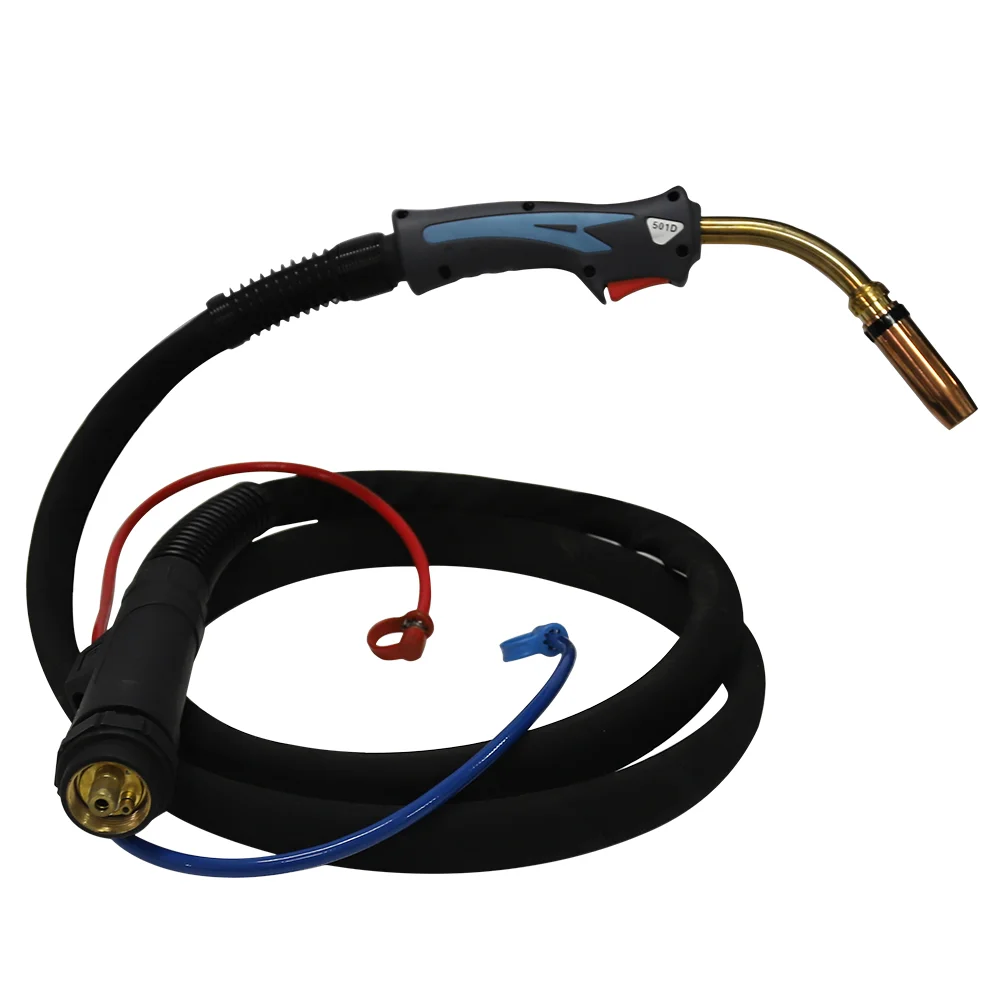
Сварочный полуавтомат UNO MIG 350 DOUBLE PULSE с синергетическим управлением позволяет сваривать изделия из углеродистой и нержавеющей стали, а также алюминия и его сплавов. Синергетическая система управления существенно облегчает настройки сварочных параметров. Импульсный режим сварки PULSE предс…
Артикул: 7182
Бренд: UNO
Поставщик: FoxWeld
Наличие: В наличии
<div>
<p>Сварочный полуавтомат UNO MIG 350 DOUBLE PULSE с синергетическим управлением позволяет сваривать изделия из углеродистой и нержавеющей стали, а также алюминия и его сплавов. Синергетическая система управления существенно облегчает настройки сварочных параметров. Импульсный режим сварки PULSE представляет из себя управляемый перенос металла без разбрызгивания с высокой концентрацией сварочной дуги и хорошими металлургическими свойствами получаемого соединения. Режим DOUBLE PULSE необходим, чтобы создать достаточный провар и хороший внешний вид сварного шва. Комплект поставки включает источник питания, подающий механизм и блок охлаждения. Полуавтомат собран на тележке, имеющей площадку для размещения газового баллона. UNO MIG 350 DOUBLE PULSE предназначен для широкого использования в промышленности и в отраслях по производству различных металлоконструкций.</p>
<br/>
<br/>
<div>
<div>
<img alt="РЕЖИМ DOUBLE PULSE" src="https://foxweld.ru/upload/iblock/c8c/5f260lhr0wfq1wf9pjikofkzg67mnuwu.jpg" width="100px"/>
</div>
<div>
<h4><b>РЕЖИМ DOUBLE PULSE</b>
</h4>
<span>При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ" src="https://foxweld.ru/upload/iblock/320/3p12tq2kehyxuy1jzfg0v2y3l70ri9td.jpg" width="100px"/>
</div>
<div>
<h4><b>СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ</b>
</h4>
<span>Режим синергетики позволяет сэкономить время и получить качественное сварное соединение даже новичку, так как основные параметры подбираются автоматически с возможностью тонкой ручной подстройки сварочного процесса.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ" src="https://foxweld.ru/upload/iblock/cfd/ffk9lo8joj53x4hd76gqlcsyqe0y2gi4.jpg" width="100px"/>
</div>
<div>
<h4><b>4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ</b>
</h4>
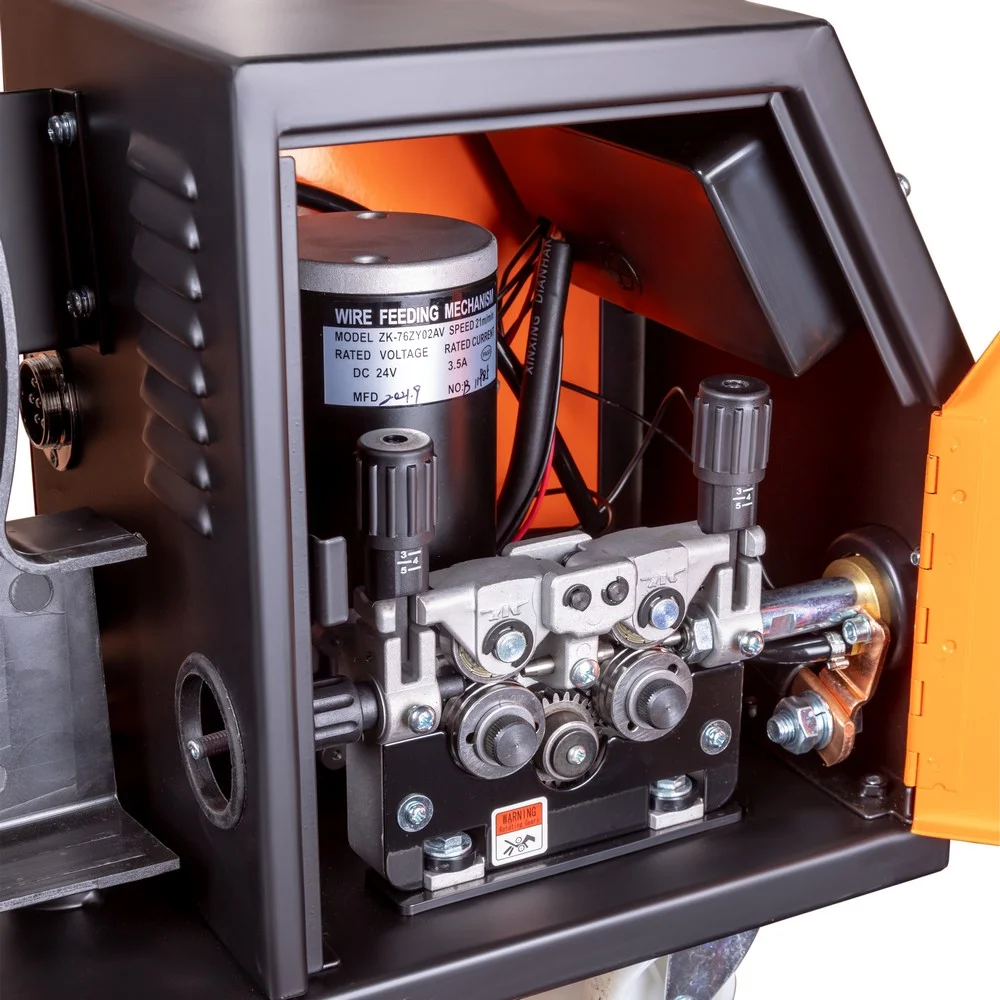
<span>4-роликовый механизм подачи проволоки обеспечивает стабильную подачу присадочного материала, что способствует получению качественного результата. 4-роликовый механизм подачи сварочной проволоки позволяет подавать проволоку в область сварки без рывков и проскальзываний, особенно при использовании длинных сварочных горелок. Также 4 ролика обеспечивают меньшее давление и деформацию сварочной проволоки, что критически важно для качественной и стабильной сварки.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="РЕГУЛИРОВКА ИНДУКТИВНОСТИ" src="https://foxweld.ru/upload/iblock/600/hupbvi0cye4z17qb8zcvu1o6j9q3mllk.jpg" width="100px"/>
</div>
<div>
<h4><b>РЕГУЛИРОВКА ИНДУКТИВНОСТИ</b>
</h4>
<span>С помощью ручной настройки индуктивности можно дополнительно регулировать сварочную дугу для формирования нужного сварного шва. Регулировка индуктивности позволяет вести процесс сварки с минимальным разбрызгиванием металла и приспосабливать процесс к любому типу работ.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="РАСШИРЕННАЯ КОМПЛЕКТАЦИЯ" src="https://foxweld.ru/upload/iblock/102/jo4dfv5fkyjx3v7lot36dpt3jpp3i3s7.jpg" width="100px"/>
</div>
<div>
<h4><b>РАСШИРЕННАЯ КОМПЛЕКТАЦИЯ</b>
</h4>
<span>В комплект поставки входят источник питания, подающий механизм, блок охлаждения, горелка с жидкостным охлаждением, электрододержатель, зажим для заземления, комплекты кабелей и роликов. Полуавтомат собран на тележке, имеющей площадку для размещения газового баллона.</span>
</div>
</div>
<div></div>
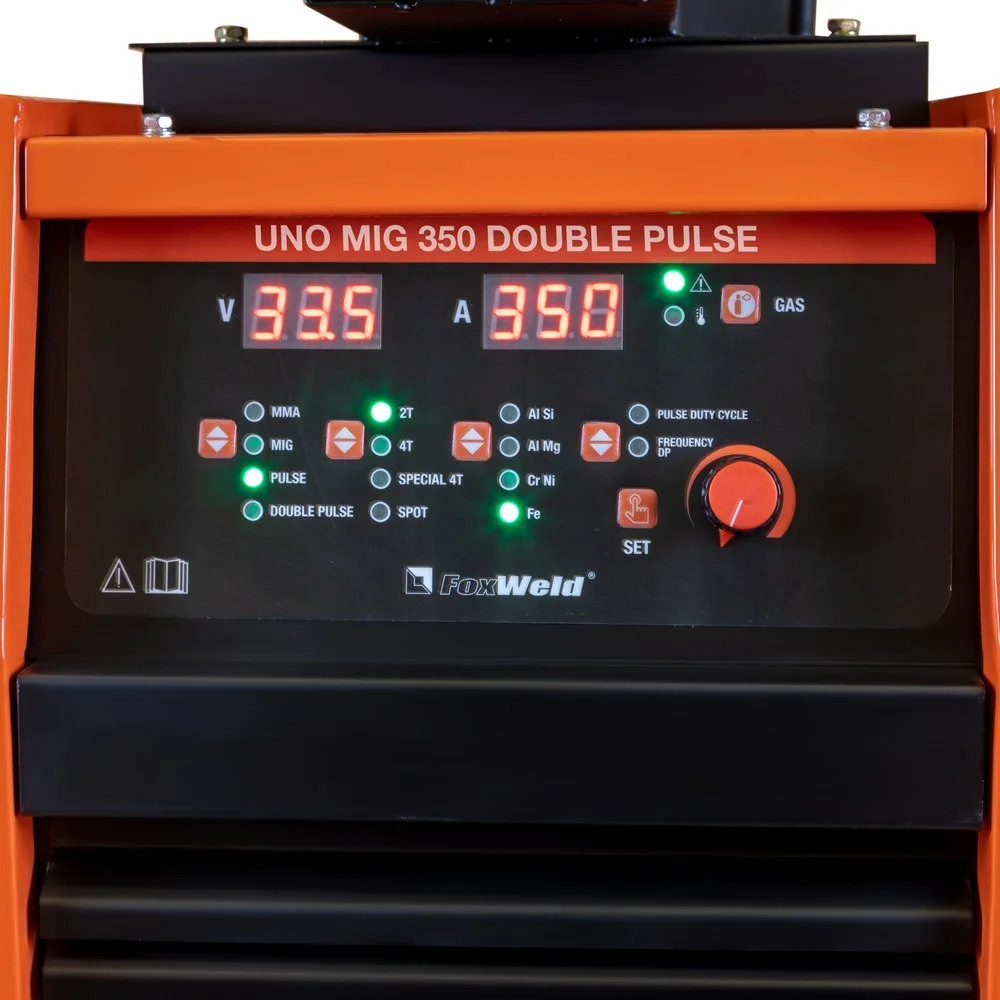
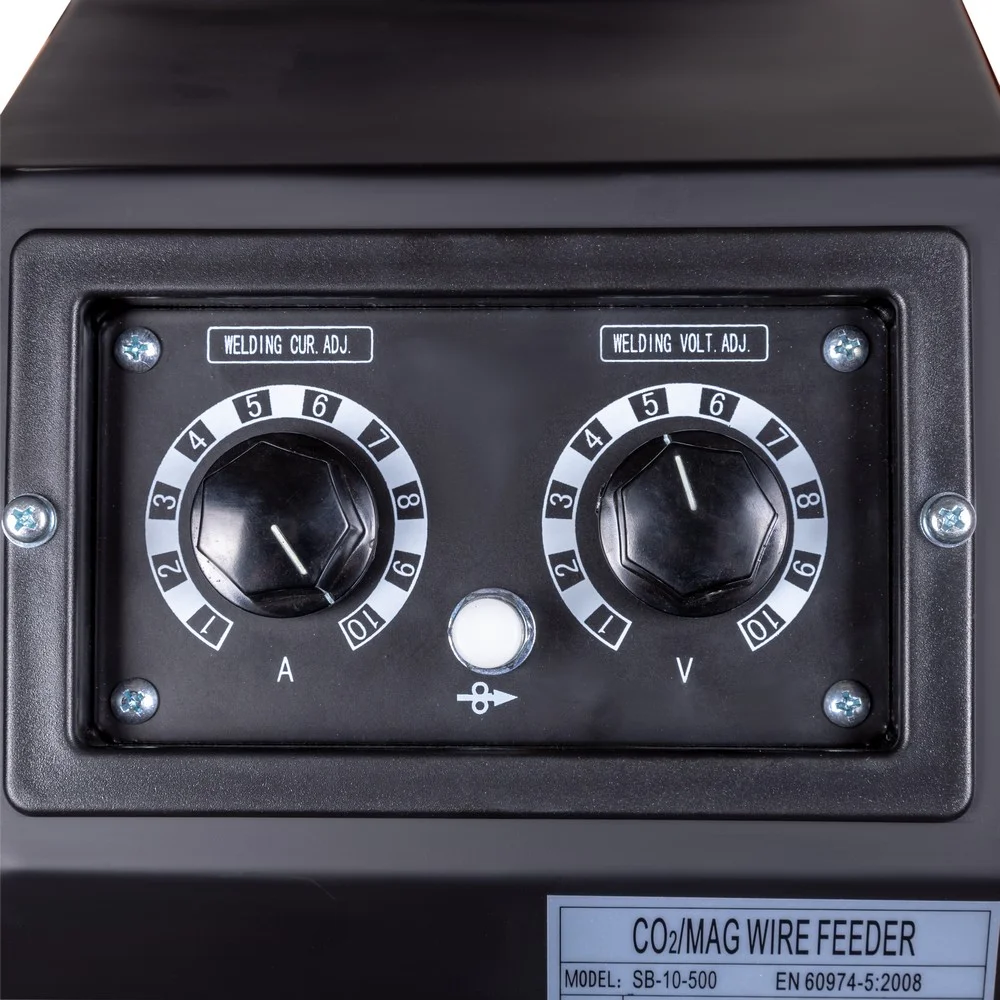
<br/><h4><b> Преимущества: </b></h4><ul><li>Синергетическая система управления позволяет быстро настроить оборудование под любые задачи</li><li>4-роликовый подающий механизм позволяет стабильно подавать проволоку диаметром до 1.2 мм в зону сварки</li><li>Понятная панель управления, где все параметры сварки можно настроить или выбрать из уже имеющихся</li><li>Возможность подключения горелок с водяным охлаждением</li><li>Цифровые дисплеи для отображения и настройки параметров сварки</li><li>Клавиша выбора способа сварки (MIG/MAG, PULSE, DOUBLE PULSE, MMA)</li><li>Регулятор сварочного тока / скорости подачи проволоки</li><li>Регулятор сварочного напряжения. В режиме ММА регулирует сварочный ток</li><li>Клавиша выбора материала, диаметра проволоки и защитного газа</li><li>Клавиша для выбора режима управления сварочным процессом</li><li>Клавиша включения блока охлаждения</li><li>Spot («сварка по времени») – позволяет установить время горения сварочной дуги для получения точек одинакового размера</li><li>2Т – двухтактный (быстрый) режим работы горелки. При нажатии на горелке начинается цикл сварки, отпускаете — заканчивается</li><li>4T – четырёхтактный («долгий») режим работы горелки для сварки длинных швов. При кратковременном нажатии кнопки горелки зажигается сварочная дуга. При повторном кратковременном нажатии – заканчивается. Также при использовании этого режима активируются дополнительные параметры</li><li>Speсial 4Т (SP 4T) – многоуровневый режим. При кратковременных нажатиях на кнопку горелки осуществляются разные режимы сварки. Переключение настройки начального, основного и конечного тока</li><li>В режиме ММА встроенные функции: регулируемая Hot Start (Горячий старт), регулируемая Arc Force (Форсаж дуги), AntiSticking</li><li>Импульсный режим сварки Pulse - управляемый перенос металла без разбрызгивания, с высокой концентрацией сварочной дуги и с высокими металлургическими свойствами получаемого соединения</li><li>Режим Double Pulse для создания достаточного провара и хорошего внешнего вида сварного шва</li><li>Параметры режима DOUBLE PULSE: PULSE DUTY CYCLE (длительность импульса), PULSE AMPLITUDE (амплитуда импульса), BASE CURRENT (ток паузы)</li><li>Кнопка выбора параметра "SET"</li><li>Регулятор индуктивности и параметров сварки "SET"</li><li>Индикатор перегрева / неисправности – для контроля за работой сварочного источника</li><li>Индикатор уровня охлаждающей жидкости</li></ul><br/>
<p>
<h4><b>ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ</b>
</h4>
<div>
<img alt="ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ" src="https://foxweld.ru/upload/iblock/3b8/mgkcrzix97lde6k0rqjuoqltf8sgvmro.jpg"/>
</div>
<div></div>
<span>1. Индикатор сети<br/>2. Индикатор перегрева/неисправности<br/>3. Цифровой дисплей «А»<br/>4. Цифровой дисплей «V»<br/>5. Выбор вида сварочного процесса:<br/>6. Выбор режима управления сварочным процессом (MIG/MAG)<br/>7. Регулятор сварочного тока/скорости подачи проволоки «А»<br/>8. Регулятор сварочного напряжения «V», в режиме MMA регулирует сварочный ток<br/>9. Настройка защитного газа<br/>10. Выбор материала, диаметра проволоки и защитного газа<br/>11. Параметры режима «DOUBLE PULSE»<br/>12. Кнопка выбора параметра «SET»<br/>13. Регулятор индуктивности и параметров сварки «SET»</span>
</p><br/>
<br/>
<p>
<h4><b>ПРОЦЕССЫ И РЕЖИМЫ СВАРКИ</b>
</h4>
<span>СПИСОК ПАРАМЕТРОВ «SET» (В РЕЖИМЕ МIG, PULSE, DOUBLE PULSE):<br/><br/>• Функция «Soft Start» предназначена для обеспечения плавного зажигания сварочной дуги. Увеличение значения данного параметра повышает скорость предварительной подачи проволоки до зажигания сварочной дуги.<br/>• Функция «Burn Back» служит для предотвращения приваривания проволоки в конце процесса сварки. Повышение значения параметра увеличивает время отключения сварочного напряжения в конце процесса после отпускания кнопки горелки.<br/>• Пред-продувка газа - позволяет настраивать время продувки защитного газа до зажигания дуги. Обеспечивает подачу газового потока в горелку и подготовку зоны сварки. Установка параметра в секундах.<br/>• Пост-продувка газа - позволяет настраивать время продувки защитного газа после сварки. Чтобы избежать окисления разогретой детали. Установка параметра в секундах.<br/>• Включение/выключение (on/off) синергетического режима управления сварочным процессом <br/>• Функция «Hot Start» обеспечивает повышенную мощность сварочной дуги в начальный момент процесса, с целью обеспечения заданной глубины проплавления в начале сварного шва. Повышение значения параметра кратковременно увеличивает мощность в начале сварки.<br/>• Регулировка индуктивности позволяет дополнительно изменять характер горения сварочной дуги (более мягко или жестко), в зависимости от задачи. При низких значениях сварочная дуга более активна с повышенным разбрызгиванием.<br/>Режим внутренних настроек для использования техническим персоналом сервисного центра (только в режиме MIG).<br/><br/>СПИСОК ПАРАМЕТРОВ «SET» (В РЕЖИМЕ ММА):<br/><br/>• Функция Arc Force предназначена для стабилизации процесса сварки. При увеличении значения данной функции, снижается вероятность приваривания сварочного электрода к металлу.<br/>• Функция Hot Start позволяет облегчить процесс зажигания сварочной дуги.<br/>• VRD - данная функция позволяет снизить напряжение холостого хода (величину напряжения на выходных клеммах) до безопасного значения для человека.<br/>• Функция AntiSticking служит для предотвращения приваривания электрода к металлу.<br/><br/>РЕЖИМЫ УПРАВЛЕНИЯ СВАРОЧНЫМ ПРОЦЕССОМ<br/><br/>• Режим 2Т: при нажатии кнопки горелки происходит продувка газа, проволока подается с установленной начальной скоростью. Затем происходит зажигание сварочной дуги, мощность которой в начальный момент времени регулируется. После этого дуга горит мощностью, установленной основными значения сварочного тока «А» и напряжения «V». При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.<br/>• Режим 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. После зажигании сварочной дуги, кнопка горелки отпускается, мощность горения дуги достигает значения параметра h5. После этого сварочный ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.<br/>• Режим SPECIAL 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. Далее удерживая кнопку горелки, дуга горит установленной мощностью. После отпускания кнопки ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.<br/><br/>РЕЖИМ ПОЛУАВТОМАТИЧЕСКОЙ СВАРКИ MIG / MAG<br/><br/>• СИНЕРГЕТИЧЕСКИЙ РЕЖИМ:<br/>Регулировать процесс сварки весьма трудно, и это связано со многими различными переменными параметрами: тип материала, диаметр проволоки и скорость подачи проволоки, сварочного напряжения. Следовательно, есть потребность в применении определенных программ для улучшения контроля над сварочным процессом. Синергетический режим дает возможность модифицировать все сварочные параметры, осуществляя регулирование лишь единственного параметра, позволяя управлять сварочным аппаратом всего лишь с помощью одного потенциометра. В этом случае имеются следующие преимущества: простота в настройке даже неквалифицированным персоналом, быстрая установка сварочных параметров, гарантированное получение качественного сварного соединения.<br/>• РЕЖИМ MIG PULSE: при сварке в импульсном режиме, регулируя ток сварки, можно получить импульсный управляемый перенос материала (без разбрызгивания и с высокой концентрацией), при среднем управляемом потреблении энергии, которое обычно ниже, чем при струйном переносе.<br/>• РЕЖИМ MIG DOUBLE PULSE: при сварке с двойными импульсами скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Этот режим сварки необходим, чтобы создать достаточный провар и хороший внешний вид сварного шва. Также облегчается управление расплавленной ванной при сварке в разных пространственных положениях. Данный режим идеален для сварки нержавеющей стали и алюминия.<br/><br/>ВЫБОР ЗАЩИТНОГО ГАЗА:<br/><br/>Само название метода полуавтоматической сварки MIG / MAG указывает на использование определенного газа в сварочном процессе: инертного (Аr) для MIG-сварки (Metal Inert Gas) и активного (CO2) для MAG-сварки (Metal Active Gas).<br/>• Углекислый газ (CO2) - использование CO2 в качестве защитного газа для сварки углеродистых сталей.<br/>• Аргон - чистый аргон используется только при сварке алюминия и его сплавов.<br/>• Смесь Аргон - CO2 - эти смеси используются при сварке углеродистых сталей для получения более стабильного процесса и снижения разбрызгивания металла. Также эти смеси позволяют получить режим струйного переноса. Для сварки нержавеющих сталей с содержанием хрома и никеля используют только смесь с добавлением углекислого газа в количестве 2 %.</span>
</p>
<br/><h4><b> Применение: </b></h4><div><div>
<div>
<div><img alt="Нефтехимия"/></div><div><div><div>Нефтехимия</div></div><div></div></div></div><div>
<div><img alt="Металлургия"/></div><div><div><div>Металлургия</div></div><div></div></div></div><div>
<div><img alt="Машиностроение"/></div><div><div><div>Машиностроение</div></div><div></div></div></div><div>
<div><img alt="Производство металлоконструкций"/></div><div><div><div>Производство металлоконструкций</div></div><div></div></div></div><div>
<div><img alt="Строительство"/></div><div><div><div>Строительство</div></div><div></div></div></div></div></div><h4><b> Комплектация: </b></h4><p>• Сварочный полуавтомат UNO MIG 350 DOUBLE PULSE – 1 шт.;<br/>• Механизм подачи – 1 шт.;<br/>• Блок охлаждения – 1 шт.;<br/>• Тележка – 1 шт.;<br/>• Горелка MIG 500, 3 м, евро-разъём, с жидкостным охлаждением – 1 шт.;<br/>• Кабель управления 5 м – 1 шт.;<br/>• Зажим для заземления 500 А с кабелем – 1 компл.;<br/>• Электрододержатель 500 А с кабелем – 1 компл.;<br/>• Инструкция – 1 шт.;<br/>• Гарантийный талон – 1 шт.<br/>ЗИП:<br/>• Тефлоновый канал 1,0 - 1,2 (красный) – 1 шт.;<br/>• Ролик U-образный 1,2 - 1,6 – 2 шт.;<br/>• Ролик V-образный 0,8 - 1,0 – 2 шт.;<br/>• Ролик V-образный 1,0 - 1,2 – 2 шт.<br/><br/>*Производитель оставляет за собой право вносить изменения в комплектацию и характеристики оборудования без предварительного уведомления покупателя.</p><br/>
</div>
| Серия | UNO |
|---|---|
| Тип сварки | MMA |
| Напряжение | 70 В |
| Диапазон сварочного тока | 20 - 300 А |
| Диаметр электрода MMA | 2,0 - 6,0 мм |
| Диаметр проволоки | 0.8 мм |
| Продолжительность включения (ПВ) | 60 % |
| Скорость | 1,5 - 20 |
| Антизалипание | да |
| Горячий старт | да |
| Форсаж дуги | да |
| Тип управления | да |
| Дисплей | да |
| Класс защиты | 21 S |
| Габариты | 1030х680х1150 |
| Вес товара в упаковке | 90 кг |
| Габариты упаковки | 1040x690x1160 |
| Гарантия | 60 |
| Страна производства | КНР |
| Сварочный ток MIG/MAG, А | 30 - 350 |
| ПВ при максимальном токе МIG/MAG, % | 60 |
| Режим протяжки проволоки | да |
| Регулировка функции Soft Start (плавный старт) | да |
| Вес источника питания, кг | 85 |
| Режим управления горелки 2Т | да |
| Регулировка индуктивности | да |
| Процесс сварки | MIG/MAG |
| Режим MIG Pulse | да |
| Функция VRD | да |
| Напряжение питающей сети, В | 400 |
| Количество роликов МП | 4 |
| Количество ведущих роликов привода МП | 2 |
| Режим управления горелки 4T | да |
| Режим управления горелки SP4T (2-х уровневый) | да |
| Режим управления горелки SPOT | да |
| Регулировка Burn Back (отжиг проволоки) | да |
| Режим MIG Double Pulse | да |
| Тип панельных розеток, мм² | 50 - 70 мм² |
Скоро