Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
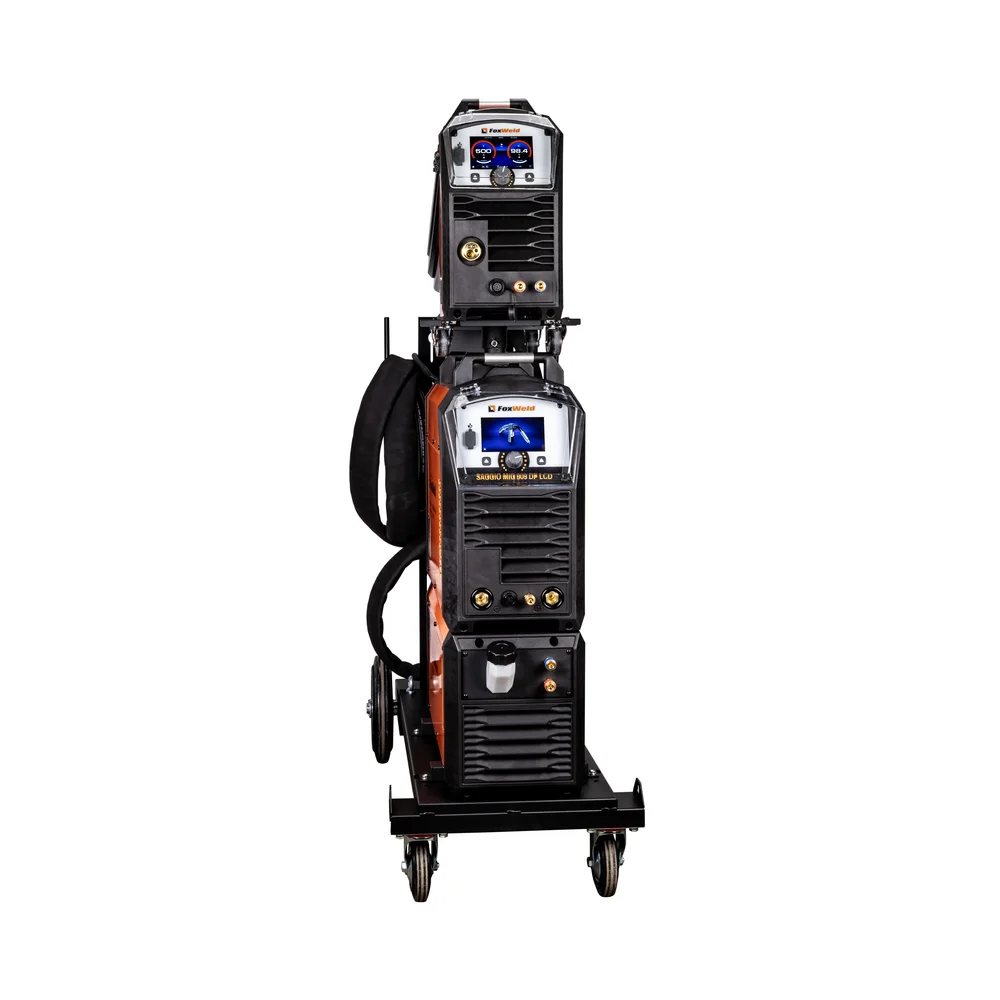
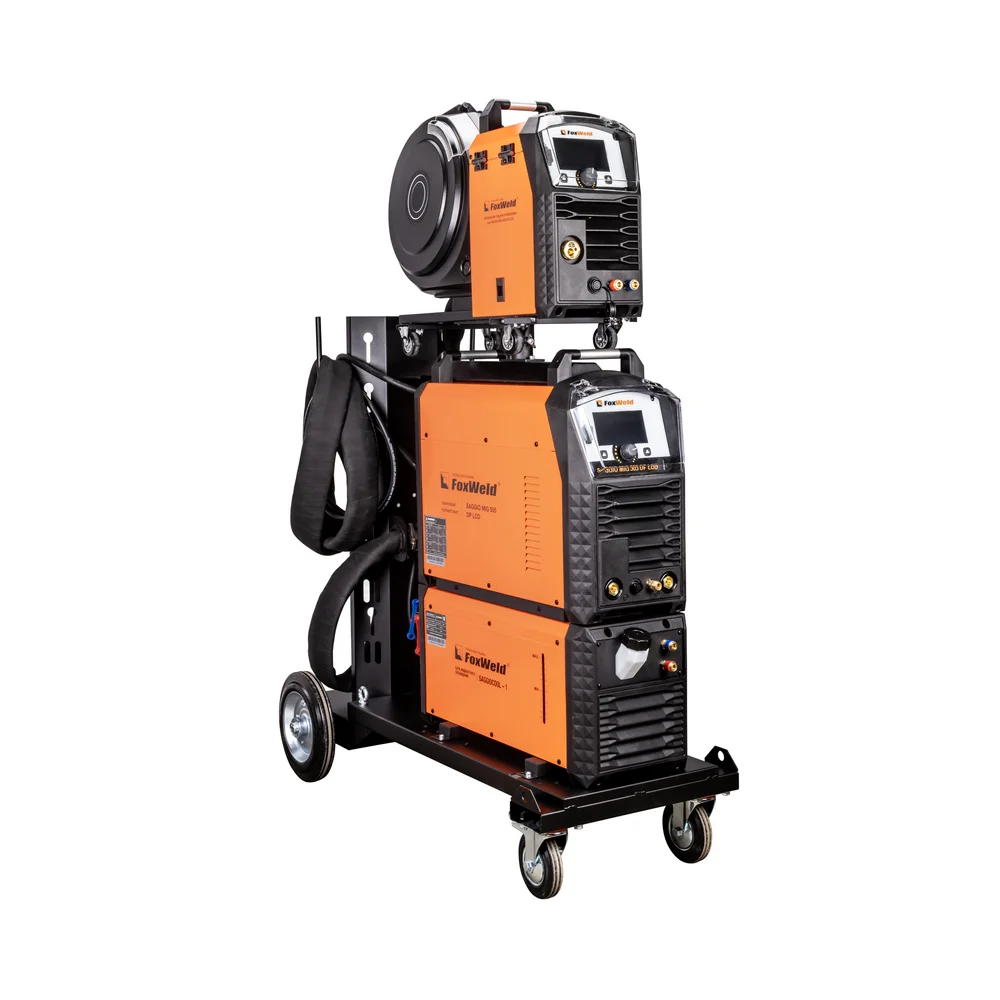
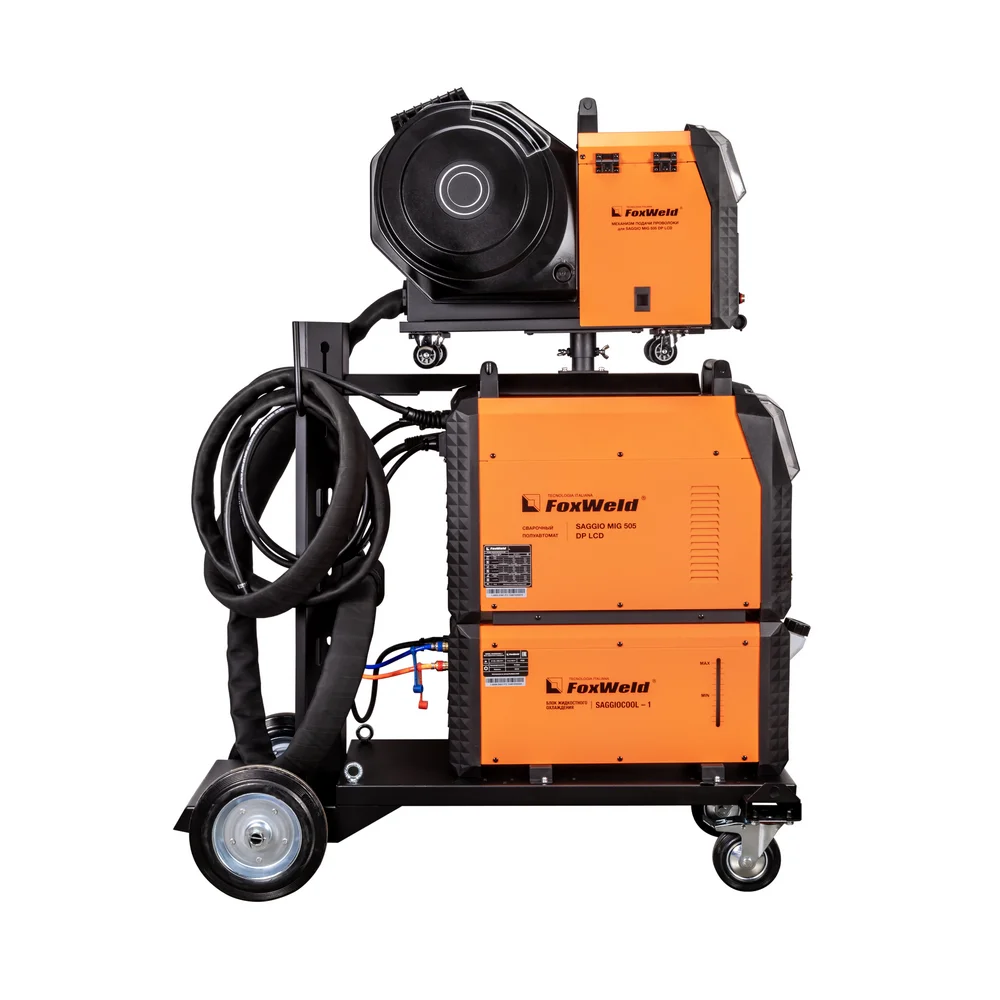
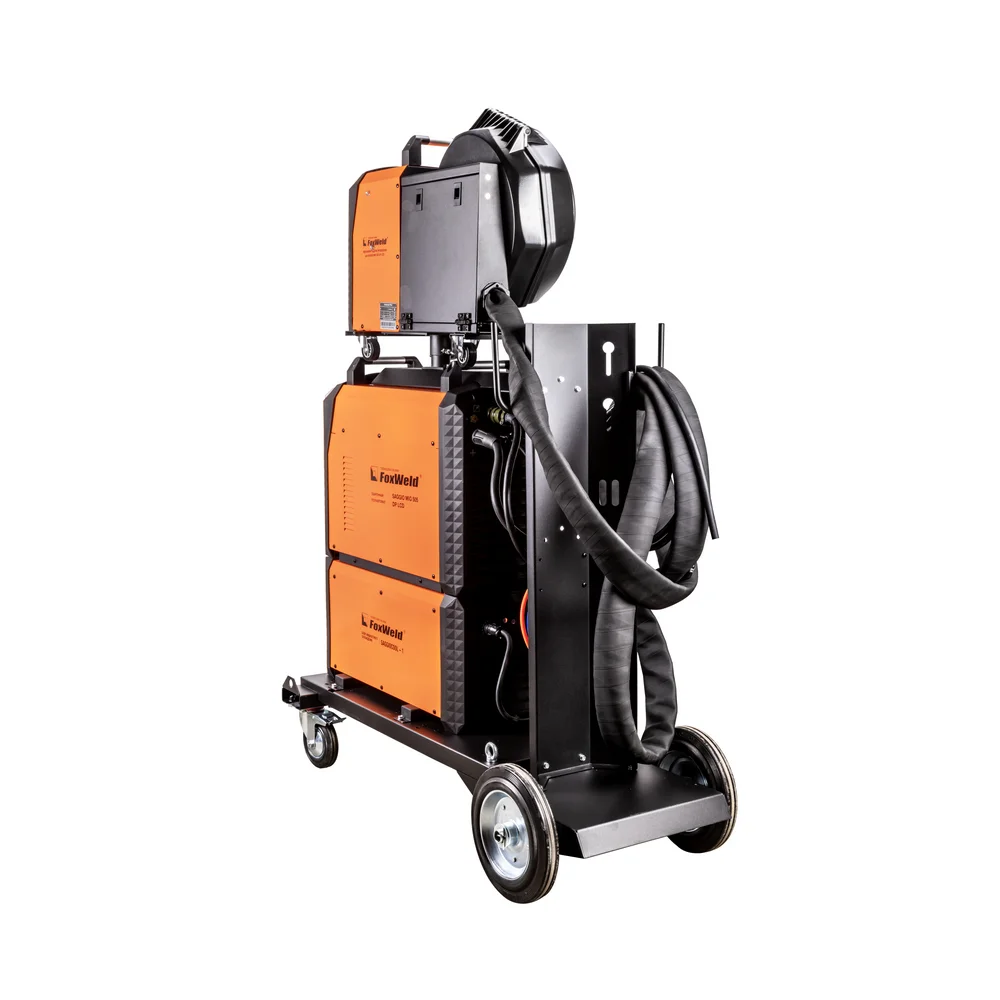
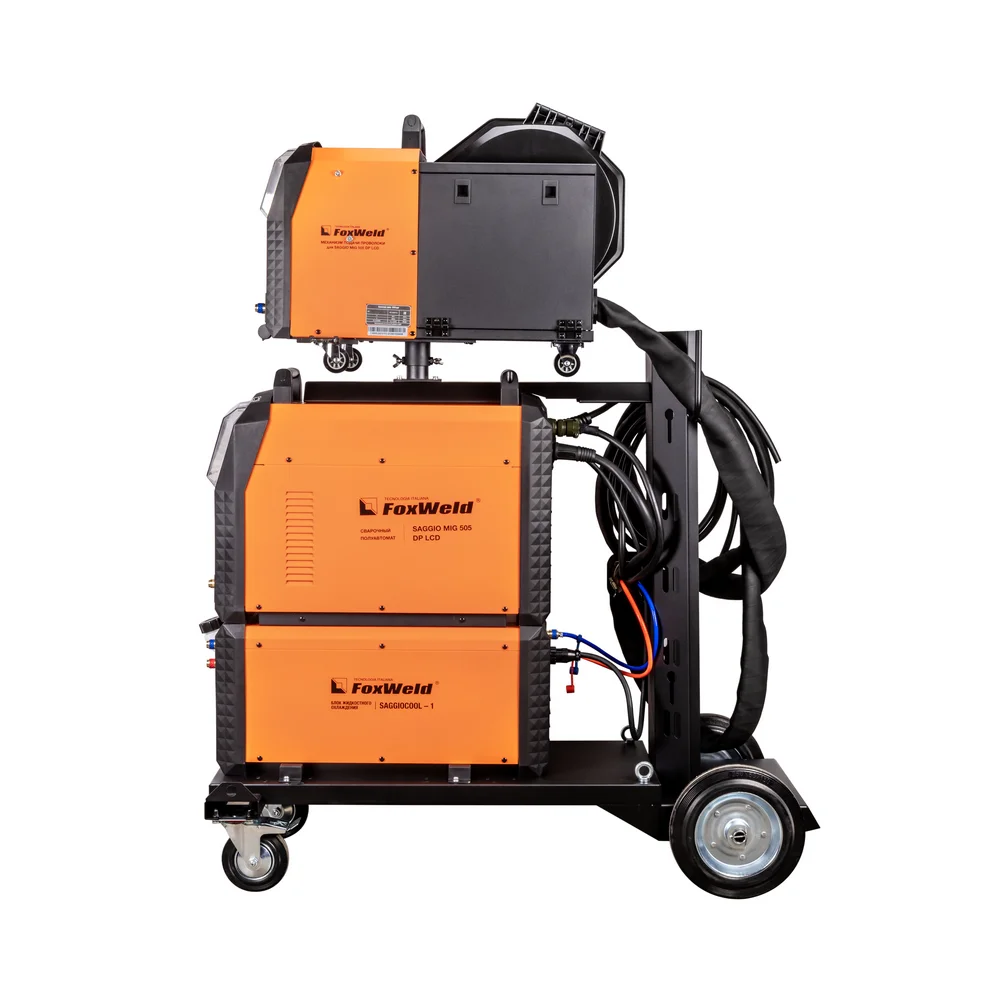
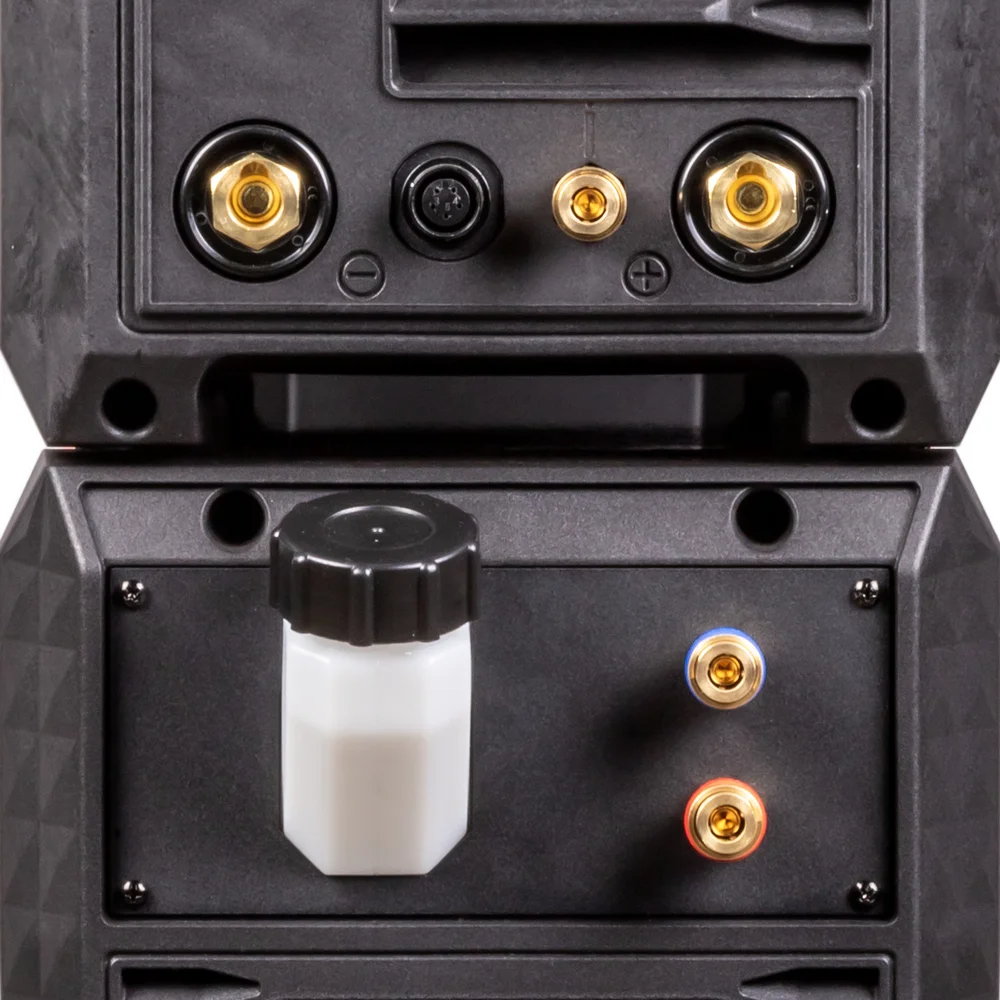
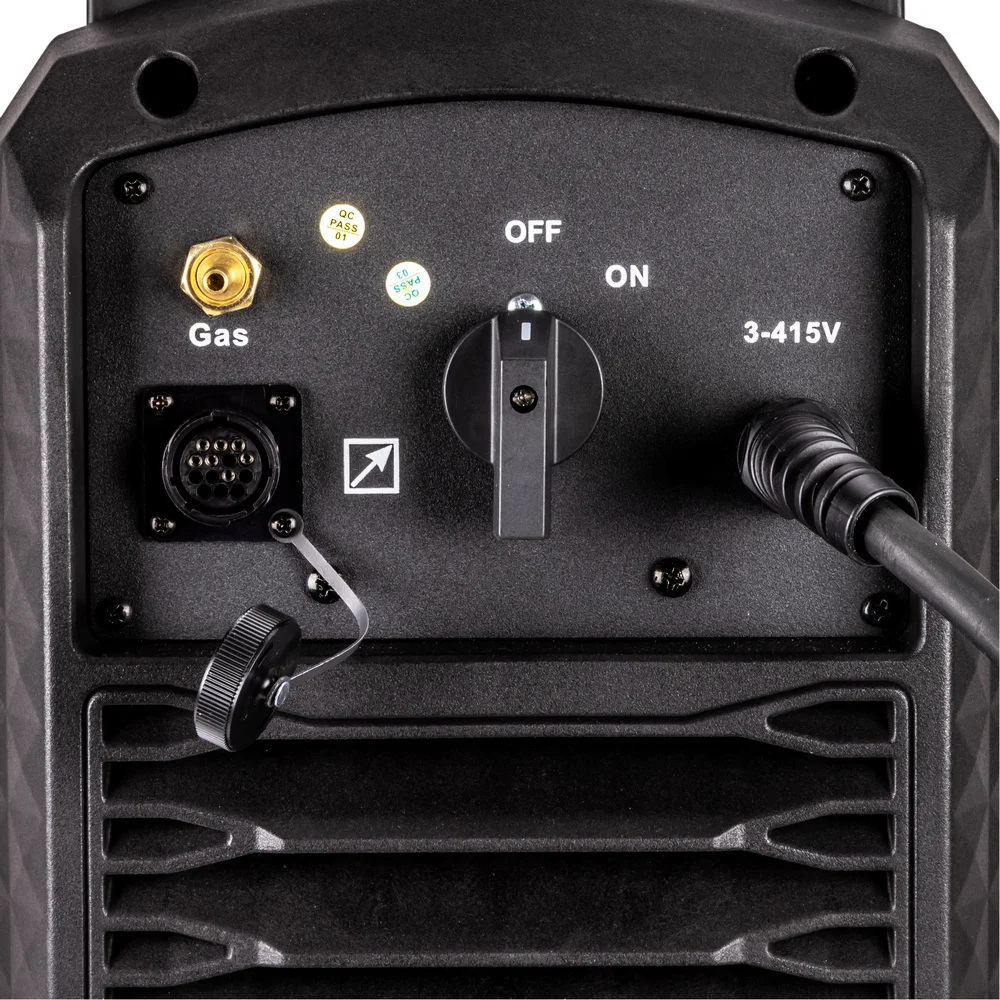
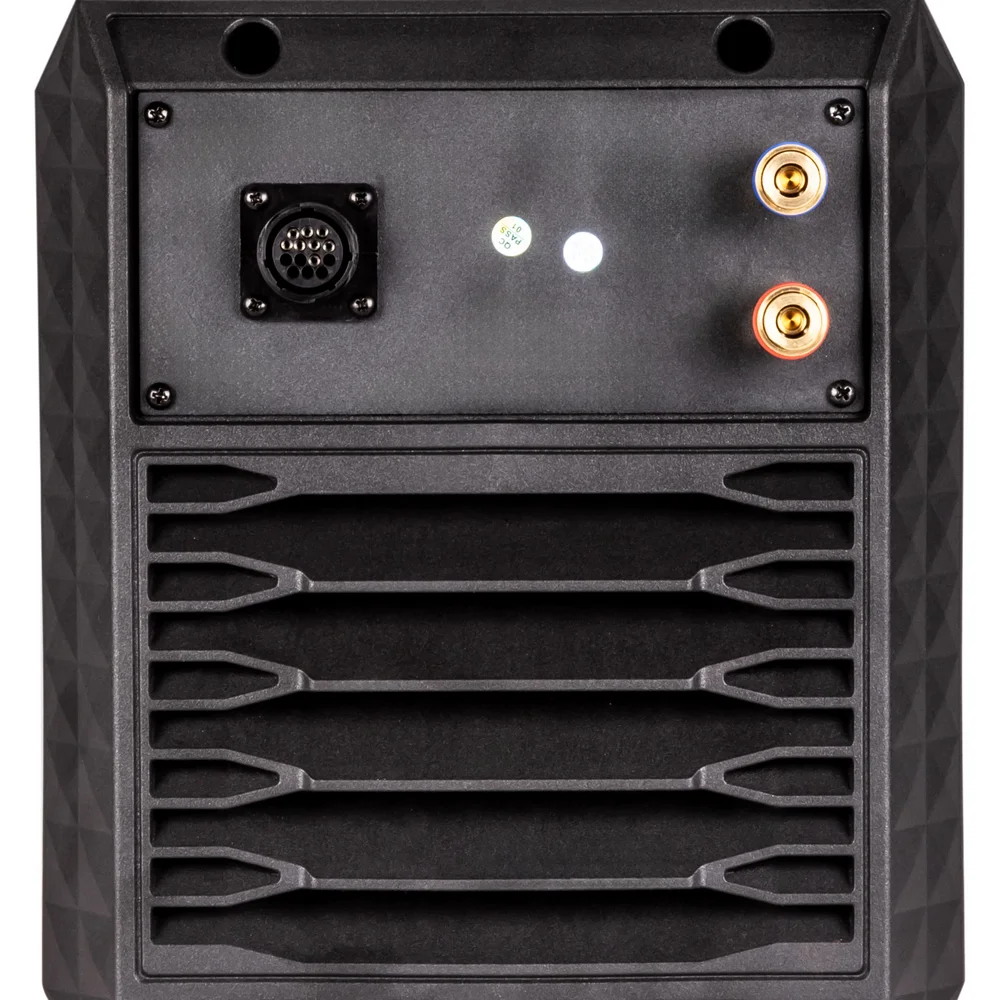
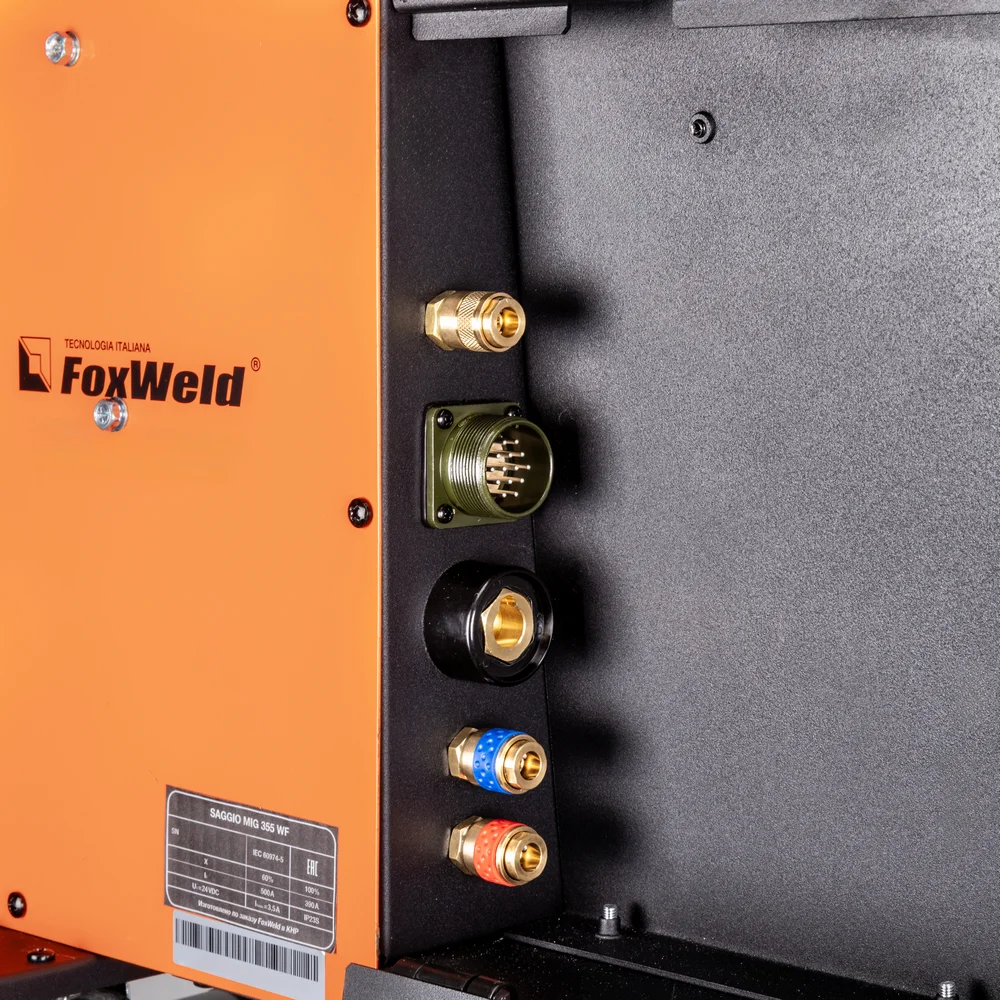
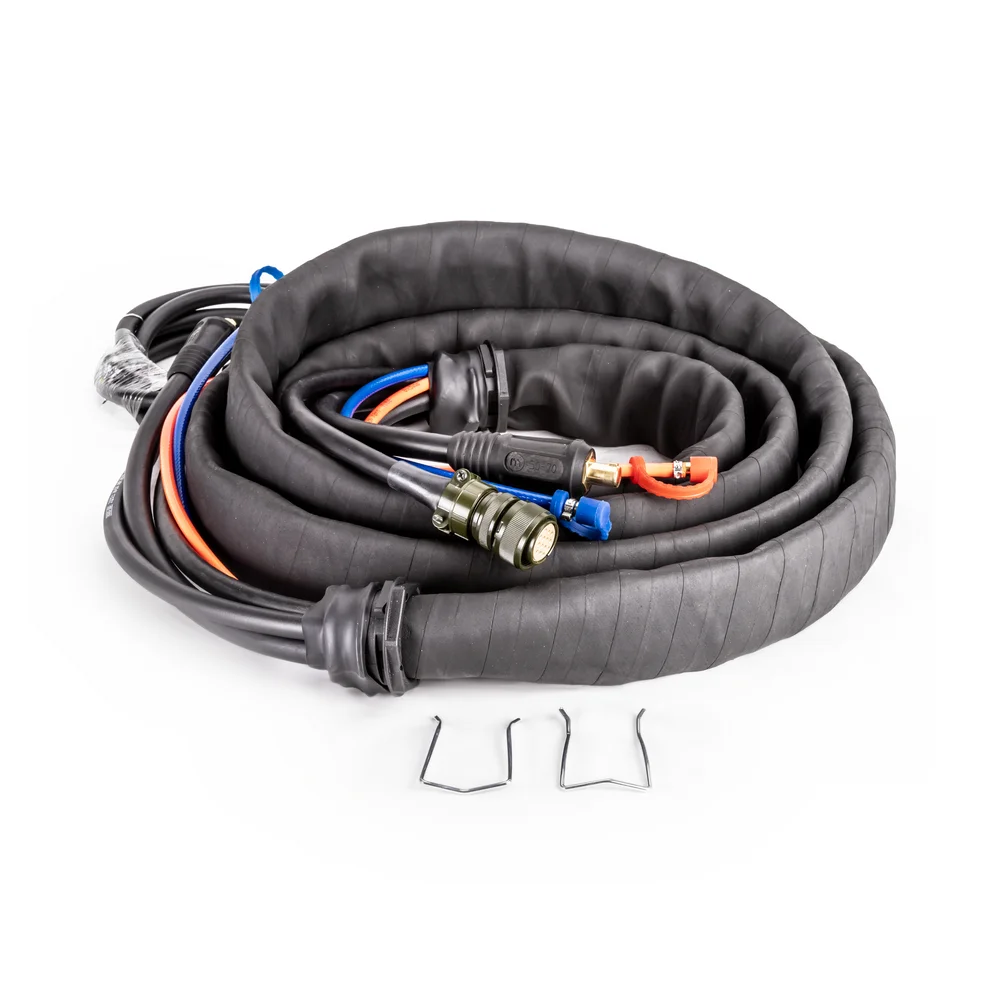
Сварочный полуавтомат FOXWELD SAGGIO MIG 505 DP LCD — это промышленный инверторный аппарат полуавтоматической сварки. Наличие специальных сварочных процессов, импульсного и двойного импульсного режимов повышают качество и производительность сварки при решении технологически сложных производственны…
Артикул: 9311
Бренд: SAGGIO
Поставщик: FoxWeld
Наличие: В наличии
<div>
<p>Сварочный полуавтомат FOXWELD SAGGIO MIG 505 DP LCD — это промышленный инверторный аппарат полуавтоматической сварки. Наличие специальных сварочных процессов, импульсного и двойного импульсного режимов повышают качество и производительность сварки при решении технологически сложных производственных задач. LCD панель на источнике и механизме подачи повышает оперативность доступа к настраиваемым параметрам. Подключаемый блок жидкостного охлаждения позволяет комфортно работать сварочной горелкой на больших токах. Отдельный механизм подачи на колесах даёт возможность работать на удалении от источника питания, а тележка повышает мобильность аппарата.</p>
<br/>
<br/>
<div>
<div>
<img alt="РЕЖИМ DOUBLE PULSE" src="https://foxweld.ru/upload/iblock/c8c/5f260lhr0wfq1wf9pjikofkzg67mnuwu.jpg" width="100px"/>
</div>
<div>
<h4><b>РЕЖИМ DOUBLE PULSE</b>
</h4>
<span>При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="РАСШИРЕННЫЙ СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ" src="https://foxweld.ru/upload/iblock/9e6/whb98vhpmz7prqkh4dg9fxatmt18sm3v.jpg" width="100px"/>
</div>
<div>
<h4><b>РАСШИРЕННЫЙ СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ</b>
</h4>
<span>Синергетическое управление дает возможность модифицировать все сварочные параметры, осуществляя регулировку лишь одного из них. Наличие синергетического режима управления позволяет легко и быстро настроить аппарат под любую задачу. Преимущества синергетики: простота в настройке даже неквалифицированным персоналом, быстрая установка сварочных параметров, гарантированное получение качественного сварного соединения. Синергетику можно отключить для работы в ручном режиме.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ" src="https://foxweld.ru/upload/iblock/cfd/ffk9lo8joj53x4hd76gqlcsyqe0y2gi4.jpg" width="100px"/>
</div>
<div>
<h4><b>4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ</b>
</h4>
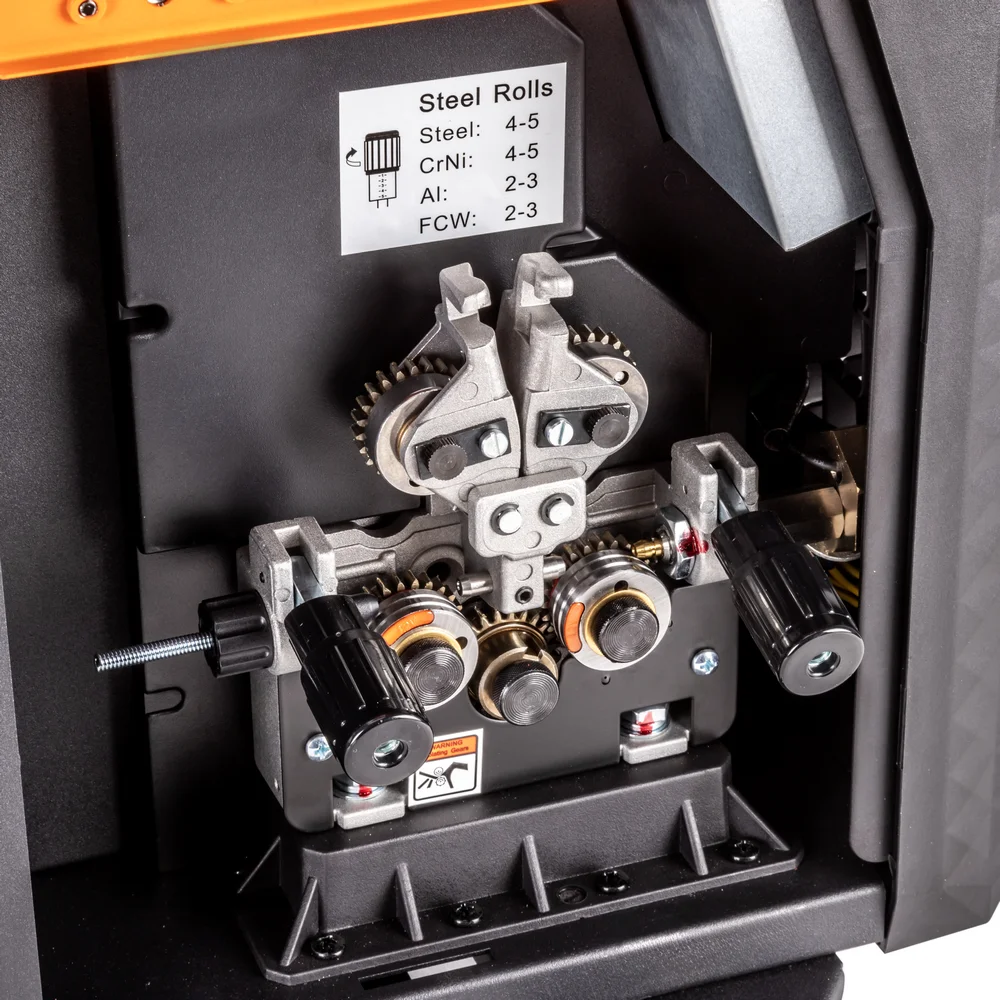
<span>4-роликовый механизм подачи проволоки обеспечивает стабильную подачу присадочного материала, что способствует получению качественного результата. 4-роликовый механизм подачи сварочной проволоки позволяет подавать проволоку в область сварки без рывков и проскальзываний, особенно при использовании длинных сварочных горелок. Также 4 ролика обеспечивают меньшее давление и деформацию сварочной проволоки, что критически важно для качественной и стабильной сварки.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="ИНФОРМАТИВНАЯ ПАНЕЛЬ УПРАВЛЕНИЯ" src="https://foxweld.ru/upload/iblock/1b4/woj8c4n06o6apemg1z3dfbghikxjr5l4.jpg" width="100px"/>
</div>
<div>
<h4><b>ИНФОРМАТИВНАЯ ПАНЕЛЬ УПРАВЛЕНИЯ</b>
</h4>
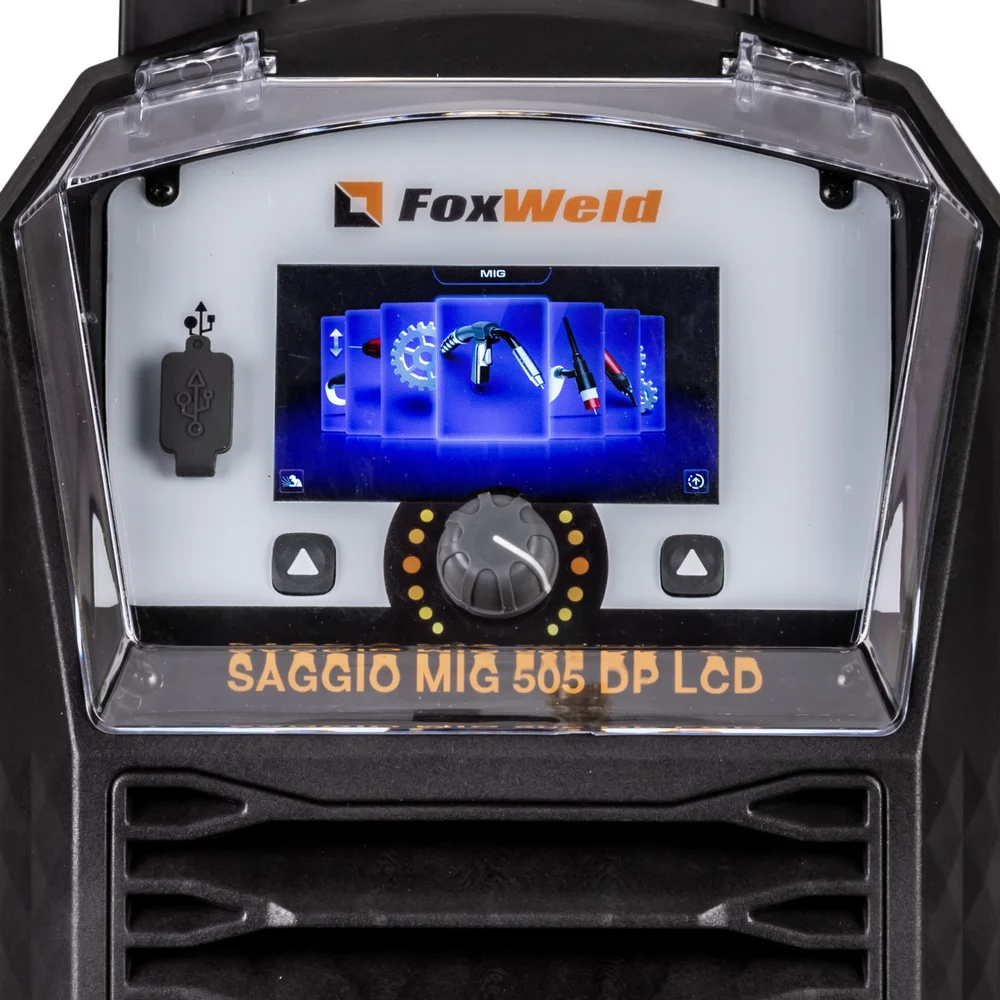
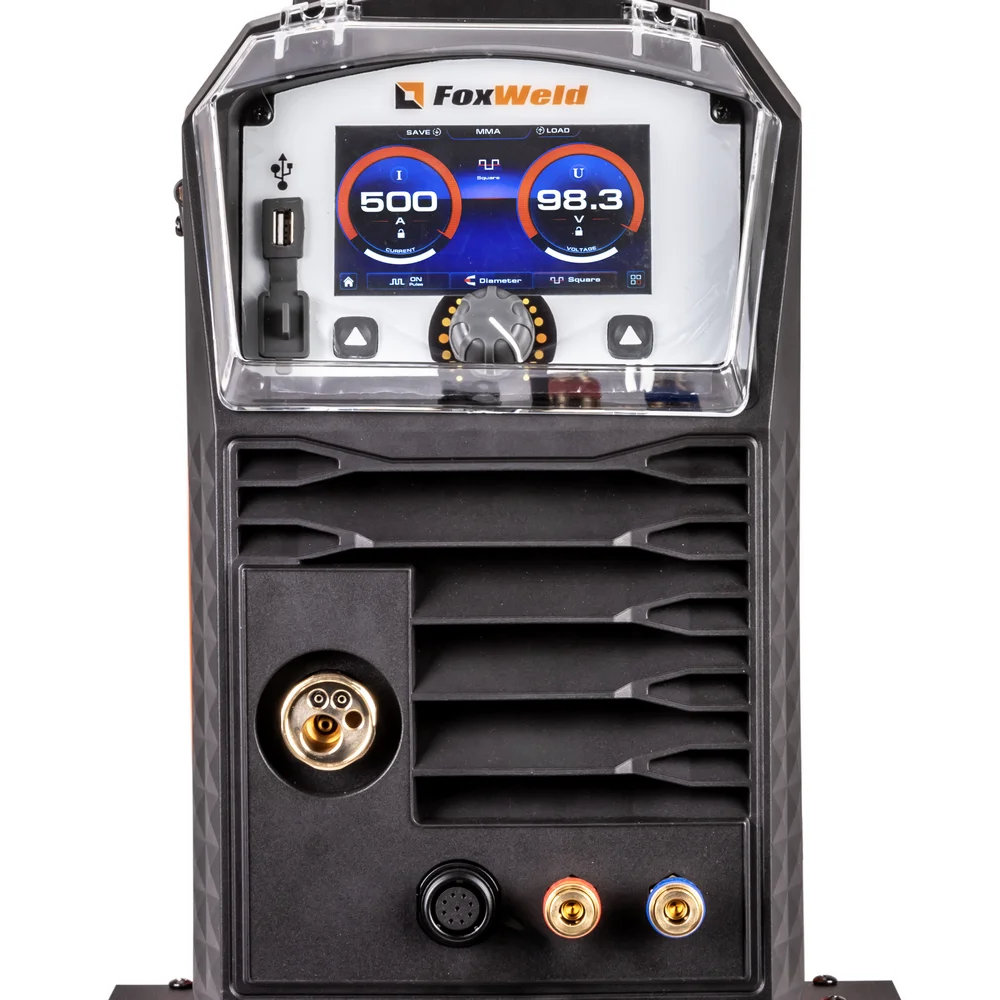
<span>Удобная настройка режимов сварки с помощью информативной панели управления и LCD экрана. В аппарате большое количество функций и опций, которые настраиваются с помощью специальных кнопок. На цифровом дисплее отображаются параметры сварочного тока и напряжения, режимы сварки.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="СОХРАНЕНИЕ ПРОГРАММ" src="https://foxweld.ru/upload/iblock/961/jqpcollyr292898pics3wlyx3uk570ty.jpg" width="100px"/>
</div>
<div>
<h4><b>СОХРАНЕНИЕ ПРОГРАММ</b>
</h4>
<span>Наличие ячеек памяти позволяет сохранять настройки установленных параметров сварки, часто повторяемых задач и воспроизводить их при необходимости, что значительно сокращает время наладки оборудования.</span>
</div>
</div>
<div></div>
<br/><h4><b> Преимущества: </b></h4><ul><li>Большие LCD дисплеи для комфортной настройки значений параметров и функций процесса сварки на источнике питания и механизме подачи</li><li>Более 70 сварочных программ</li><li>Режим импульсной сварки Pulse и двойного импульса Dual Pulse</li><li>Наличие интеллектуального режима работы вентилятора</li><li>20 ячеек памяти для сохранения индивидуальных режимов сварки</li></ul><br/>
<p>
<h4><b>ЦИКЛОГРАММА ПАРАМЕТРОВ СВАРКИ</b>
</h4>
<div>
<img alt="ЦИКЛОГРАММА ПАРАМЕТРОВ СВАРКИ" src="https://foxweld.ru/upload/iblock/510/73tnziljmoypi9g56d3zhnai6ljp71xz.jpg"/>
</div>
<div></div>
<span>• PRE-FLOW (предварительная продувка газа)<br/>• SLOW FEED (плавная подача)<br/>• WELDING VOLTS (сварочное напряжение)<br/>• BURN BACK (отжиг проволоки)<br/>• POST-FLOW (конечная продувка газа)</span>
</p><br/>
<br/>
<p>
<h4><b>РЕЖИМЫ КНОПКИ ГОРЕЛКИ</b>
</h4>
<span>• РЕЖИМ 2Т<br/>При 2-х тактном режиме сварщик самостоятельно контролирует процесс сварки. При нажатии кнопки на горелке начинается цикл сварки, при отпускании - заканчивается. Подходит для сварки коротких швов.<br/><br/>• РЕЖИМ 4Т<br/>При 4-х тактном режиме, наоборот, не требуется длительного удержания кнопки на горелке, что существенно облегчает сварку длинных швов. При кратковременном нажатии кнопки на горелке начинается сварочный процесс, при повторном кратковременном нажатии - заканчивается.<br/><br/>• СПЕЦИАЛЬНЫЙ РЕЖИМ S2T<br/>Многоуровневый режим сварки. Специальный двухтактный режим с возможностью установки стартового тока и его длительности по времени. В режимах «MIG Pulse» и «MIG Dual Pulse» есть возможность скорректировать напряжение стартового тока.<br/><br/>• СПЕЦИАЛЬНЫЙ РЕЖИМ S4T<br/>Многоуровневый режим сварки. Специальный четырехтактный режим с возможностью установки стартового и тока заварки кратера, а также корректировка напряжения для этих токов. При кратковременных нажатиях реализуется ток разной мощности.<br/><br/>• РЕЖИМ СВАРКИ ПО ВРЕМЕНИ «SPOT»<br/>Режим сварки по времени (точечный режим) позволяет установить время горения сварочной дуги для получения сварных швов одинакового размера.</span>
</p>
<br/>
<p>
<h4><b>РЕЖИМ TIG LIFT</b>
</h4>
<span>Аргонодуговая сварка вольфрамовым электродом при помощи TIG горелки;<br/>Диапазон регулировки сварочного тока 10 - 500 А, ПВ 60%;<br/>В конструкции аппарата используется контактный поджиг дуги TIG LIFT</span>
</p>
<br/>
<p>
<h4><b>РЕЖИМ MIG/MAG</b>
</h4>
<span>Диаметр сварочной проволоки: 0,8 / 0,9 / 1,0 / 1,2 / 1,6;<br/>Возможность выбора диаметра проволоки;<br/>Возможность выбора типа защитного газа;<br/>Диапазон регулировки сварочного тока 20 - 500 А;<br/>4-роликовый механизм подачи проволоки</span>
</p>
<br/>
<p>
<h4><b>РЕЖИМ MMA</b>
</h4>
<span>Возможность работать электродами диаметром от 1,6 до 5,0 мм;<br/>Диапазон регулировки сварочного тока 10 - 500 А;<br/>Функция Antisticking (антиприваривание);<br/>Функция Arc Force (форсаж дуги) с возможностью регулировки;<br/>Функция Hot Start (горячий старт) с возможностью регулировки</span>
</p>
<br/><h4><b> Применение: </b></h4><div><div>
<div>
<div><img alt="Нефтехимия"/></div><div><div><div>Нефтехимия</div></div><div></div></div></div><div>
<div><img alt="Металлургия"/></div><div><div><div>Металлургия</div></div><div></div></div></div><div>
<div><img alt="Пищевая промышленность"/></div><div><div><div>Пищевая промышленность</div></div><div></div></div></div><div>
<div><img alt="Производство металлоконструкций"/></div><div><div><div>Производство металлоконструкций</div></div><div></div></div></div><div>
<div><img alt="Строительство"/></div><div><div><div>Строительство</div></div><div></div></div></div></div></div><h4><b> Комплектация: </b></h4><p>• Сварочный источник SAGGIO MIG 505 DP LCD – 1 шт.;<br/>• Механизм подачи для SAGGIO WF-H LCD – 1 шт.;<br/>• Блок жидкостного охлаждения SAGGIOCOOL-1 – 1 шт.;<br/>• Кабель-пакет SAGGIO MIG H 70 мм², 5 м – 1 шт.;<br/>• Тележка SAGGIO H-1 – 1 шт.<br/><br/>*Производитель оставляет за собой право вносить изменения в комплектацию и характеристики оборудования без предварительного уведомления покупателя.</p><br/>
</div>
| Серия | SAGGIO |
|---|---|
| Тип сварки | MIG Pulse/Double Pulse, TIG LIFT, MMA |
| Напряжение | 400 В |
| Диапазон сварочного тока | 20 - 500 А |
| Диаметр электрода MMA | 1.6 мм |
| Диаметр проволоки | 0.8 мм |
| Диаметр электрода | 1 мм |
| Мощность | 22.9 Вт |
| Продолжительность включения (ПВ) | 60 % |
| Скорость | 1,5 - 24 |
| Антизалипание | да |
| Горячий старт | да |
| Форсаж дуги | да |
| Тип управления | да |
| Дисплей | да |
| Класс защиты | 23 S |
| Габариты | 675х260х500 |
| Вес товара в упаковке | 36.2 кг |
| Габариты упаковки | 760x320x580 |
| Гарантия | 60 |
| Страна производства | КНР |
| Активная максимальная потребляемая мощность ММА, кВт | 23.9 |
| Режим управления горелки SP4T (2-х уровневый) | да |
| Процесс сварки | MIG/MAG |
| Активная максимальная потребляемая мощность TIG LIFT, кВт | 18.9 |
| Напряжение холостого хода, В | 100 |
| Сварочный ток MMA, А | 10 - 500 |
| ПВ при максимальном токе (40 °C) MIG/MAG, % | 60 |
| ПВ при максимальном токе (40 °C) TIG LIFT, % | 60 |
| Режим настройки расхода газа | да |
| Режим управления горелки 2Т | да |
| Режим управления горелки 4T | да |
| Функция Burn Back (отжиг проволоки) | да |
| Режим MIG Pulse | да |
| Режим MIG Double Pulse | да |
| Количество роликов МП | 4 |
| Режим протяжки проволоки | да |
| Сварочный ток TIG LIFT, A | 10 - 500 |
| Количество ведущих роликов привода МП | 4 |
| Режим управления горелки SP2T | да |
| Режим управления горелки SPOT | да |
| Регулировка индуктивности | да |
| Функция Soft Start (плавный старт) | да |
| Режим TIG LIFT | да |
| Вес источника питания, кг | 32.5 |
| Сохранение программ | да |
Скоро