Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
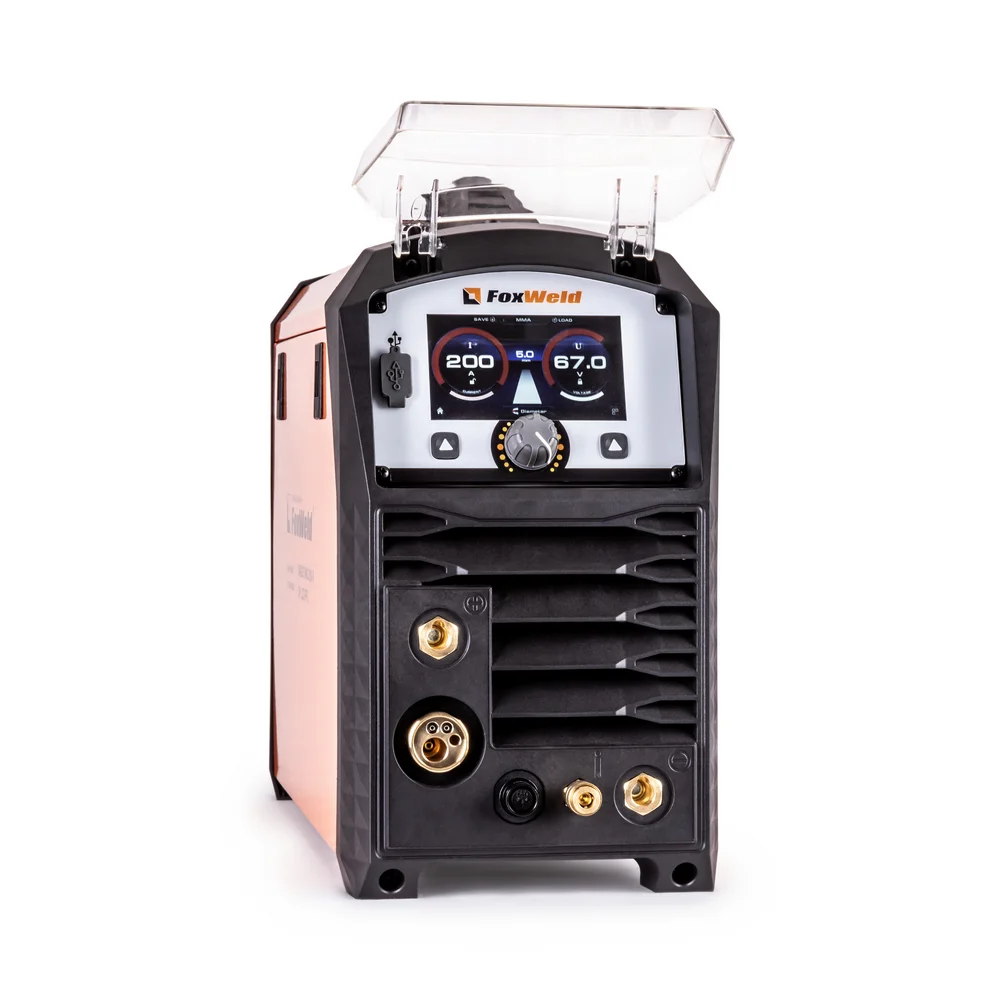
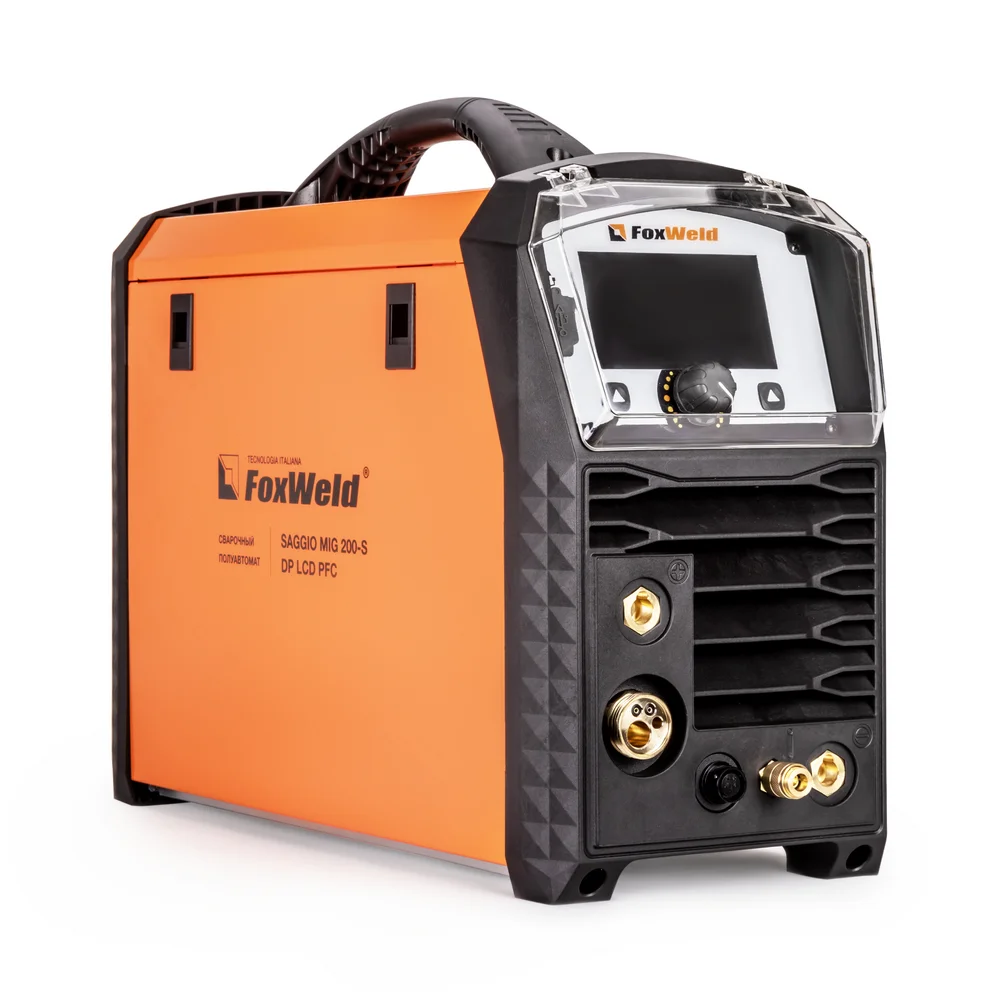
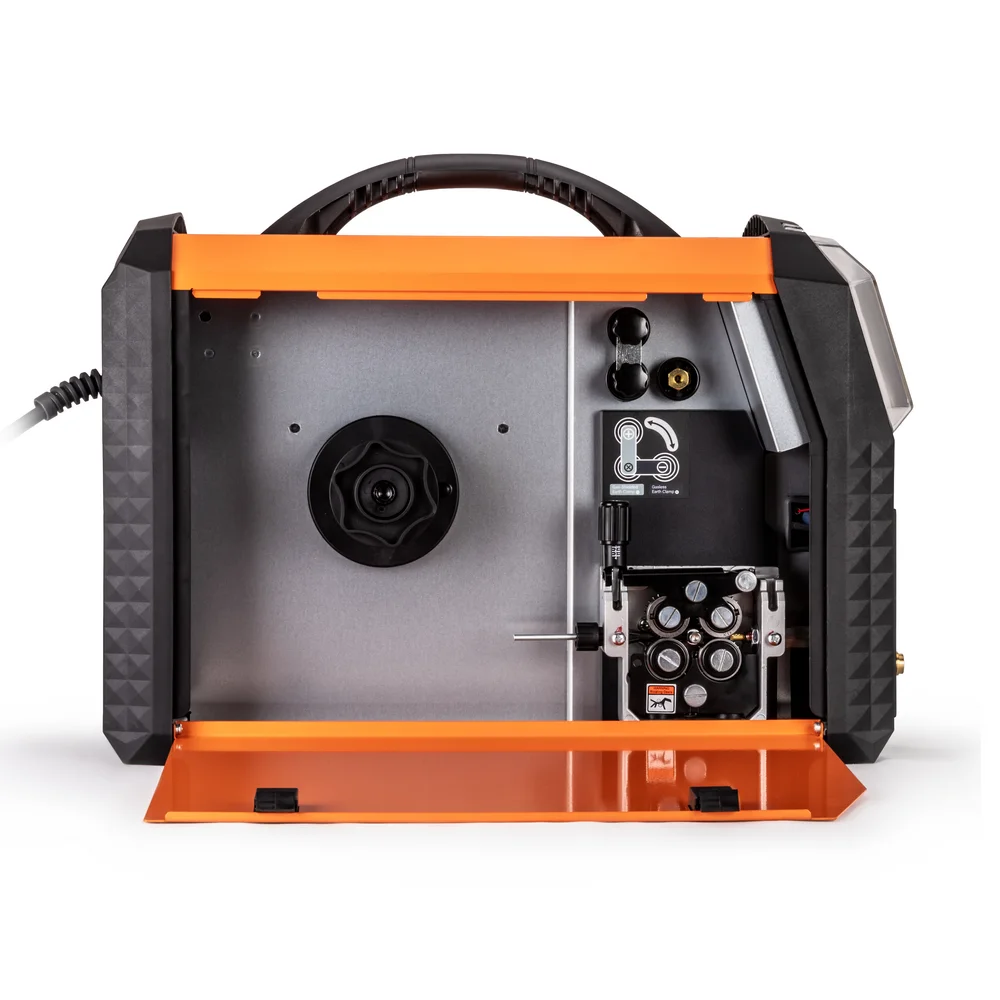
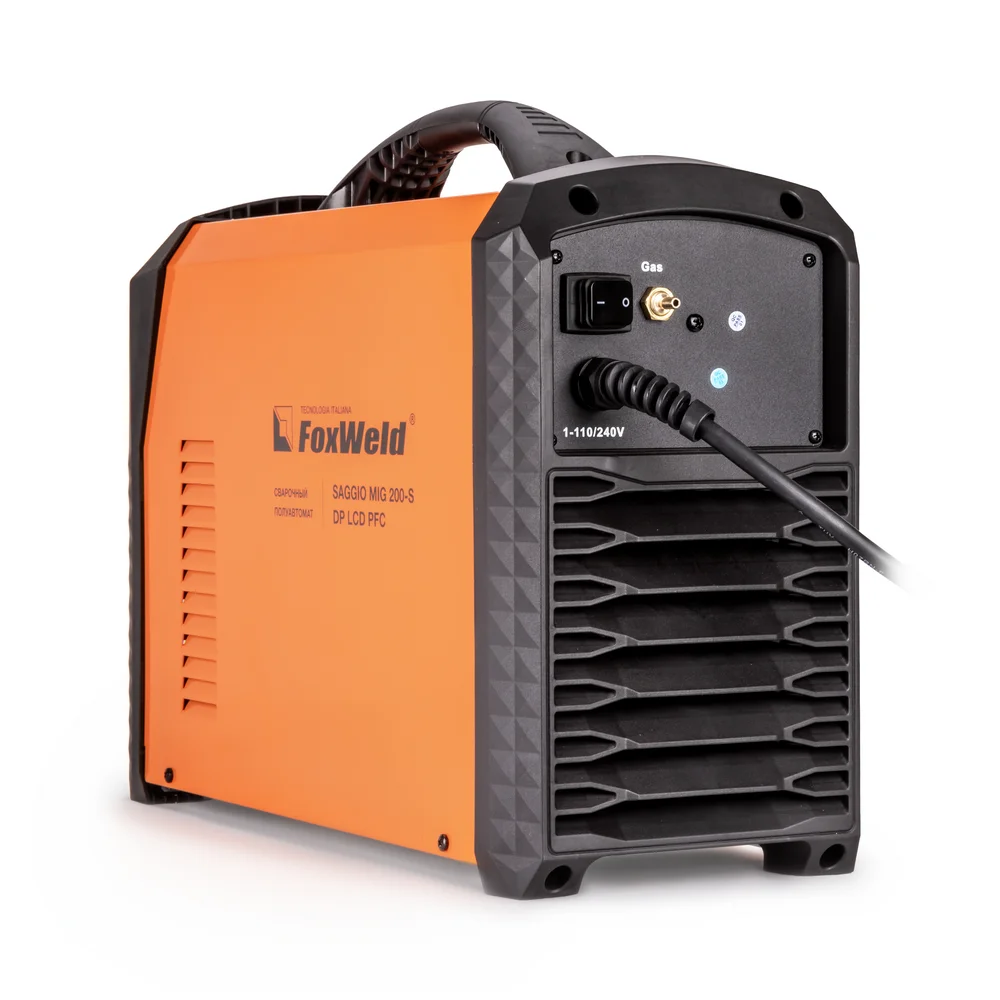
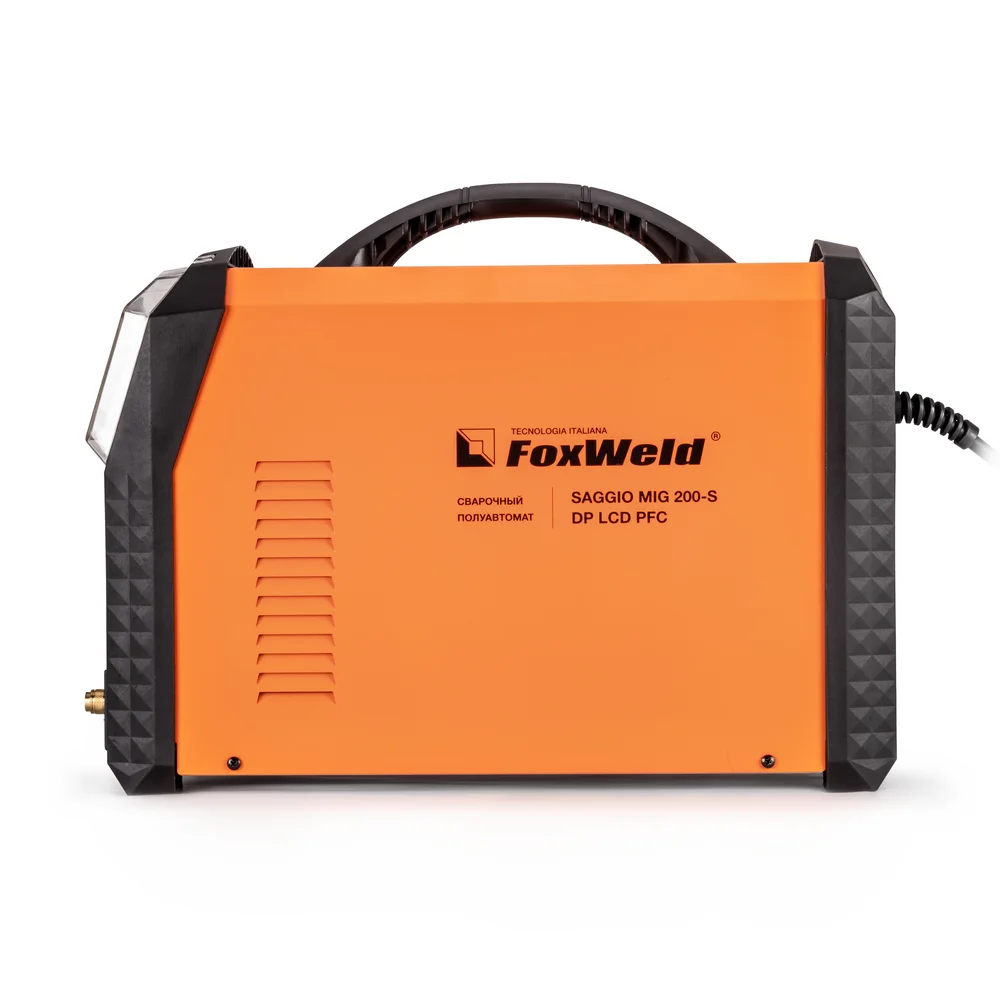
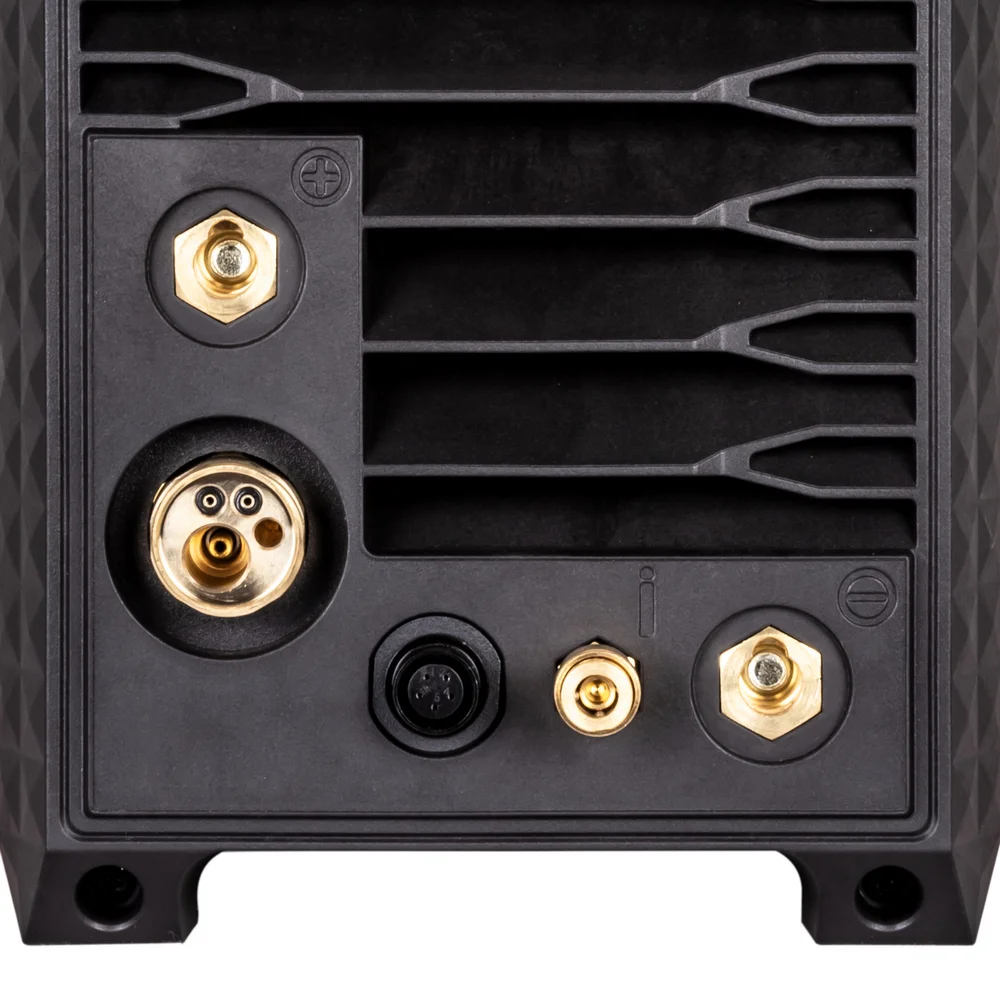
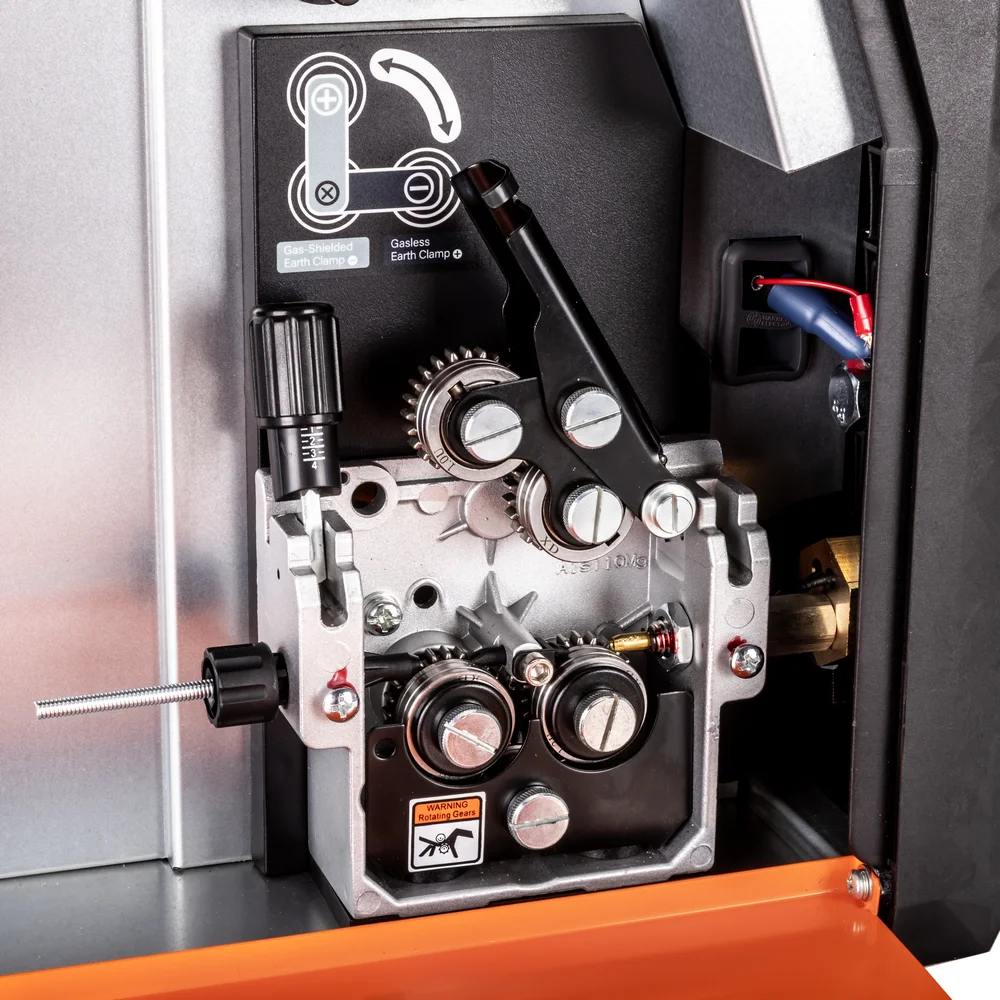
Сварочный полуавтомат SAGGIO MIG 200-S DP LCD PFC — это многофункциональный аппарат с цифровым управлением, который позволяет производить процессы электродуговой сварки в режимах MIG/MAG, MIG PULSE, MIG DOUBLE PULSE, TIG LIFT и MMA. Наличие жидкокристаллического дисплея облегчает процесс настройки…
Артикул: 9313
Бренд: SAGGIO
Поставщик: FoxWeld
Наличие: В наличии
<div>
<p>Сварочный полуавтомат SAGGIO MIG 200-S DP LCD PFC — это многофункциональный аппарат с цифровым управлением, который позволяет производить процессы электродуговой сварки в режимах MIG/MAG, MIG PULSE, MIG DOUBLE PULSE, TIG LIFT и MMA. Наличие жидкокристаллического дисплея облегчает процесс настройки аппарата, тем самым позволяя оптимизировать рабочее время. Система коррекции коэффициента мощности PFC (Power Factor Correction) обеспечивает экономию энергии и широкий диапазон входного напряжения. Синергетическое управление в режиме полуавтоматической сварки дает возможность систематизировать все сварочные параметры, осуществляя регулировку лишь одного из них. SAGGIO MIG 200-S DP LCD PFC имеет импульсные режимы процесса полуавтоматической сварки MIG/MAG. Импульсный режим сварки позволяет получить управляемый перенос материала без разбрызгивания и с высокой концентрацией сварочной дуги, что повышает производительность процесса сварки и качество сварного шва. С помощью режима «Двойной импульс» можно получить сварные швы уровня аргонодуговой сварки за счёт контролируемого тепловложения в свариваемый металл.</p>
<br/>
<div>
<div>
<div>
</div>
</div>
</div>
<div></div>
<br/>
<br/>
<div>
<div>
<img alt="РЕЖИМ DOUBLE PULSE" src="https://foxweld.ru/upload/iblock/c8c/5f260lhr0wfq1wf9pjikofkzg67mnuwu.jpg" width="100px"/>
</div>
<div>
<h4><b>РЕЖИМ DOUBLE PULSE</b>
</h4>
<span>При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ" src="https://foxweld.ru/upload/iblock/320/3p12tq2kehyxuy1jzfg0v2y3l70ri9td.jpg" width="100px"/>
</div>
<div>
<h4><b>СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ</b>
</h4>
<span>Режим синергетики позволяет сэкономить время и получить качественное сварное соединение даже новичку, так как основные параметры подбираются автоматически с возможностью тонкой ручной подстройки сварочного процесса.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="ФУНКЦИЯ PFC" src="https://foxweld.ru/upload/iblock/745/gxohf6xap9tk84fbqw49yf0jobt4un3y.jpg" width="100px"/>
</div>
<div>
<h4><b>ФУНКЦИЯ PFC</b>
</h4>
<span>Функция корректора коэффициента мощности PFC (Power Factor Correction) идеально подходит для работы в плохих сетях (падение мощности, большие удлинители) и при подключении к генератору. Использование блока PFC в сварочных аппаратах обеспечивает стабильную работу при напряжении питающей сети от 160 В до 280 В, уменьшает потребление электроэнергии до 25%, снижает требования к площади поперечного сечения кабелей питания, уменьшает внесение помех в сеть питания.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="ИНФОРМАТИВНАЯ ПАНЕЛЬ УПРАВЛЕНИЯ" src="https://foxweld.ru/upload/iblock/1b4/woj8c4n06o6apemg1z3dfbghikxjr5l4.jpg" width="100px"/>
</div>
<div>
<h4><b>ИНФОРМАТИВНАЯ ПАНЕЛЬ УПРАВЛЕНИЯ</b>
</h4>
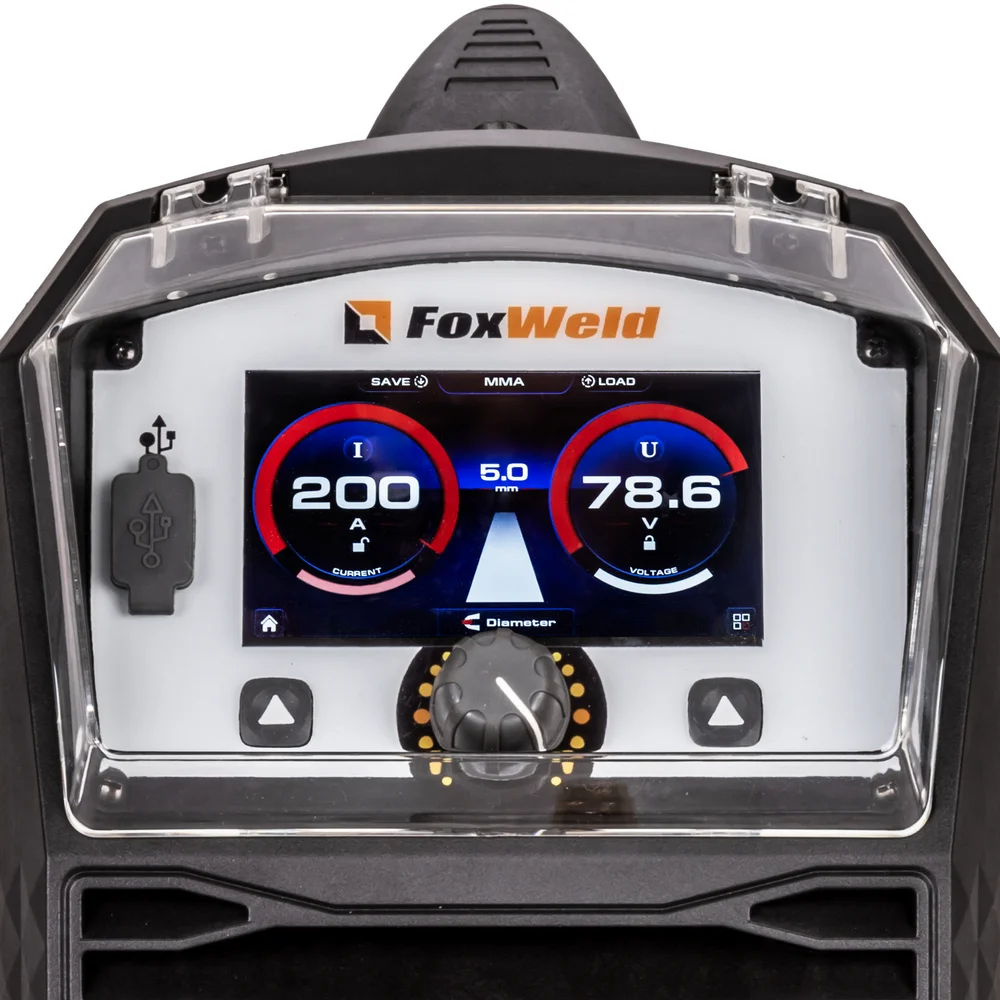
<span>Удобная настройка режимов сварки с помощью информативной панели управления и LCD экрана. В аппарате большое количество функций и опций, которые настраиваются с помощью специальных кнопок. На цифровом дисплее отображаются параметры сварочного тока и напряжения, режимы сварки.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="СОХРАНЕНИЕ ПРОГРАММ" src="https://foxweld.ru/upload/iblock/961/jqpcollyr292898pics3wlyx3uk570ty.jpg" width="100px"/>
</div>
<div>
<h4><b>СОХРАНЕНИЕ ПРОГРАММ</b>
</h4>
<span>Наличие ячеек памяти позволяет сохранять настройки установленных параметров сварки, часто повторяемых задач и воспроизводить их при необходимости, что значительно сокращает время наладки оборудования.</span>
</div>
</div>
<div></div>
<br/><h4><b> Преимущества: </b></h4><ul><li>Большой LCD-дисплей для комфортной настройки значений параметров и функций процессов сварки</li><li>Система PFC, позволяющая снизить полную потребляемую мощность за счёт исключения реактивной мощности</li><li>Синергетическое управление даёт возможность настроить и систематизировать все сварочные параметры, регулируя лишь толщину свариваемого металла</li><li>10 ячеек памяти для сохранения индивидуальных режимов сварки</li></ul> <br/>
<p>
<h4><b>РЕЖИМЫ КНОПКИ ГОРЕЛКИ</b>
</h4>
<span>• РЕЖИМ 2Т<br/>При 2-х тактном режиме сварщик самостоятельно контролирует процесс сварки. При нажатии кнопки на горелке начинается цикл сварки, при отпускании-заканчивается. Подходит для сварки коротких швов.<br/><br/>• РЕЖИМ 4Т<br/>При 4-х тактном режиме, наоборот, не требуется длительного удержания кнопки на горелке, что существенно облегчает сварку длинных швов. При кратковременном нажатии кнопки на горелке начинается сварочный процесс, при повторном кратковременном нажатии - заканчивается.<br/><br/>• СПЕЦИАЛЬНЫЙ РЕЖИМ S2T<br/>Многоуровневый режим сварки. Специальный двухтактный режим с возможностью установки стартового тока и его длительности по времени. В режимах «MIG Pulse» и «MIG Dual Pulse» есть возможность скорректировать напряжение стартового тока.<br/><br/>• СПЕЦИАЛЬНЫЙ РЕЖИМ S4T<br/>Многоуровневый режим сварки. Специальный четырехтактный режим с возможностью установки стартового и тока заварки кратера, а также корректировка напряжения для этих токов. При кратковременных нажатиях реализуется ток разной мощности.<br/><br/>• РЕЖИМ СВАРКИ ПО ВРЕМЕНИ «SPOT»»<br/>Режим сварки по времени (точечный режим) позволяет установить время горения сварочной дуги для получения сварных швов одинакового размера.</span>
</p>
<br/>
<p>
<h4><b>РЕЖИМ MIG/MAG</b>
</h4>
<span>диаметр сварочной проволоки: 0,6 / 0,8 / 0,9 / 1,0 / 1,2;<br/>возможность выбора диаметра проволоки;<br/>возможность выбора типа защитного газа;<br/>диапазон регулировки сварочного тока 25 - 200 А</span>
</p>
<br/>
<p>
<h4><b>ПАРАМЕТРЫ РУЧНОЙ ДУГОВОЙ СВАРКИ ММА</b>
</h4>
<div>
<img alt="ПАРАМЕТРЫ РУЧНОЙ ДУГОВОЙ СВАРКИ ММА" src="https://foxweld.ru/upload/iblock/6ac/46sc7khml0jowayr08dgds0mmethwlgc.jpg"/>
</div>
<div></div>
<span>• HOT START (Горячий старт) позволяет регулировать кратковременное повышение величины сварочного тока в начальный момент процесса, по сравнению с установленной величиной, для облегчения зажигания дуги. Устанавливается в процентах от основного сварочного тока.<br/><br/>• НОТ START TIME (время горячего старта) позволяет регулировать кратковременное повышение величины сварочного тока в начальный момент процесса, по сравнению с установленной величиной, для облегчения зажигания дуги. Устанавливается в процентах от основного сварочного тока.<br/><br/>• ARC FORCE (Форсаж дуги) позволяет стабилизировать процесс сварки при небольшой длине дуги, препятствуя при этом привариванию сварочного электрода.</span>
</p><br/>
<br/><h4><b> Применение: </b></h4><div><div>
<div>
<div><img alt="Нефтехимия"/></div><div><div><div>Нефтехимия</div></div><div></div></div></div><div>
<div><img alt="Металлургия"/></div><div><div><div>Металлургия</div></div><div></div></div></div><div>
<div><img alt="Пищевая промышленность"/></div><div><div><div>Пищевая промышленность</div></div><div></div></div></div><div>
<div><img alt="Производство металлоконструкций"/></div><div><div><div>Производство металлоконструкций</div></div><div></div></div></div><div>
<div><img alt="Строительство"/></div><div><div><div>Строительство</div></div><div></div></div></div></div></div><h4><b> Комплектация: </b></h4><p>• Сварочный полуавтомат SAGGIO MIG 200-S DP LCD PFC – 1 шт.;<br/>• Ролики 1,0–1,2 U (установлены в аппарате) – 2 шт.;<br/>• Ролики прижимные (установлены в аппарате) – 2 шт.;<br/>• Ролики 0,8–1,0 V – 2 шт.;<br/>• Инструкция – 1 шт.;<br/>• Гарантийный талон – 1 шт.<br/><br/>*Производитель оставляет за собой право вносить изменения в комплектацию и характеристики оборудования без предварительного уведомления покупателя.</p><br/>
</div>
| Серия | SAGGIO |
|---|---|
| Тип сварки | MIG Pulse/Double Pulse, TIG LIFT, MMA |
| Напряжение | 65 В |
| Диапазон сварочного тока | 10 - 200 А |
| Диаметр электрода MMA | 1.6 мм |
| Диаметр проволоки | 0.6 мм |
| Диаметр электрода | 1 мм |
| Мощность | 4.8 Вт |
| Продолжительность включения (ПВ) | 40 % |
| Антизалипание | да |
| Горячий старт | да |
| Форсаж дуги | да |
| Тип управления | да |
| Дисплей | да |
| Класс защиты | 23 S |
| Габариты | 580х225х425 |
| Вес товара в упаковке | 20 кг |
| Габариты упаковки | 700x287x510 |
| Гарантия | 60 |
| Страна производства | КНР |
| ПВ при максимальном токе (40 °C) TIG, % | 40 |
| Количество роликов МП | 4 |
| Количество ведущих роликов привода МП | 4 |
| Процесс сварки | MIG/MAG |
| Режим протяжки проволоки | да |
| Режим MIG Double Pulse | да |
| Синергетическое управление | да |
| Напряжение питающей сети, В | 230 |
| Сварочный ток MIG/MAG, А | 25 - 200 |
| Активная максимальная потребляемая мощность ММА, кВт | 7,0 |
| Активная максимальная потребляемая мощность MIG/MAG, кВт | 5.9 |
| Сварочный ток MMA, А | 10 - 200 |
| Режим управления горелки SP4T (2-х уровневый) | да |
| Режим управления горелки SPOT | да |
| ПВ при максимальном токе (40 °C) MIG/MAG, % | 40 |
| Режим TIG LIFT | да |
| Вес источника питания, кг | 17.6 |
| Регулировка индуктивности | да |
| Режим MIG Pulse | да |
| Сохранение программ | да |
| Режим управления горелки 2Т | да |
| Режим управления горелки SP2T | да |
Скоро