Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
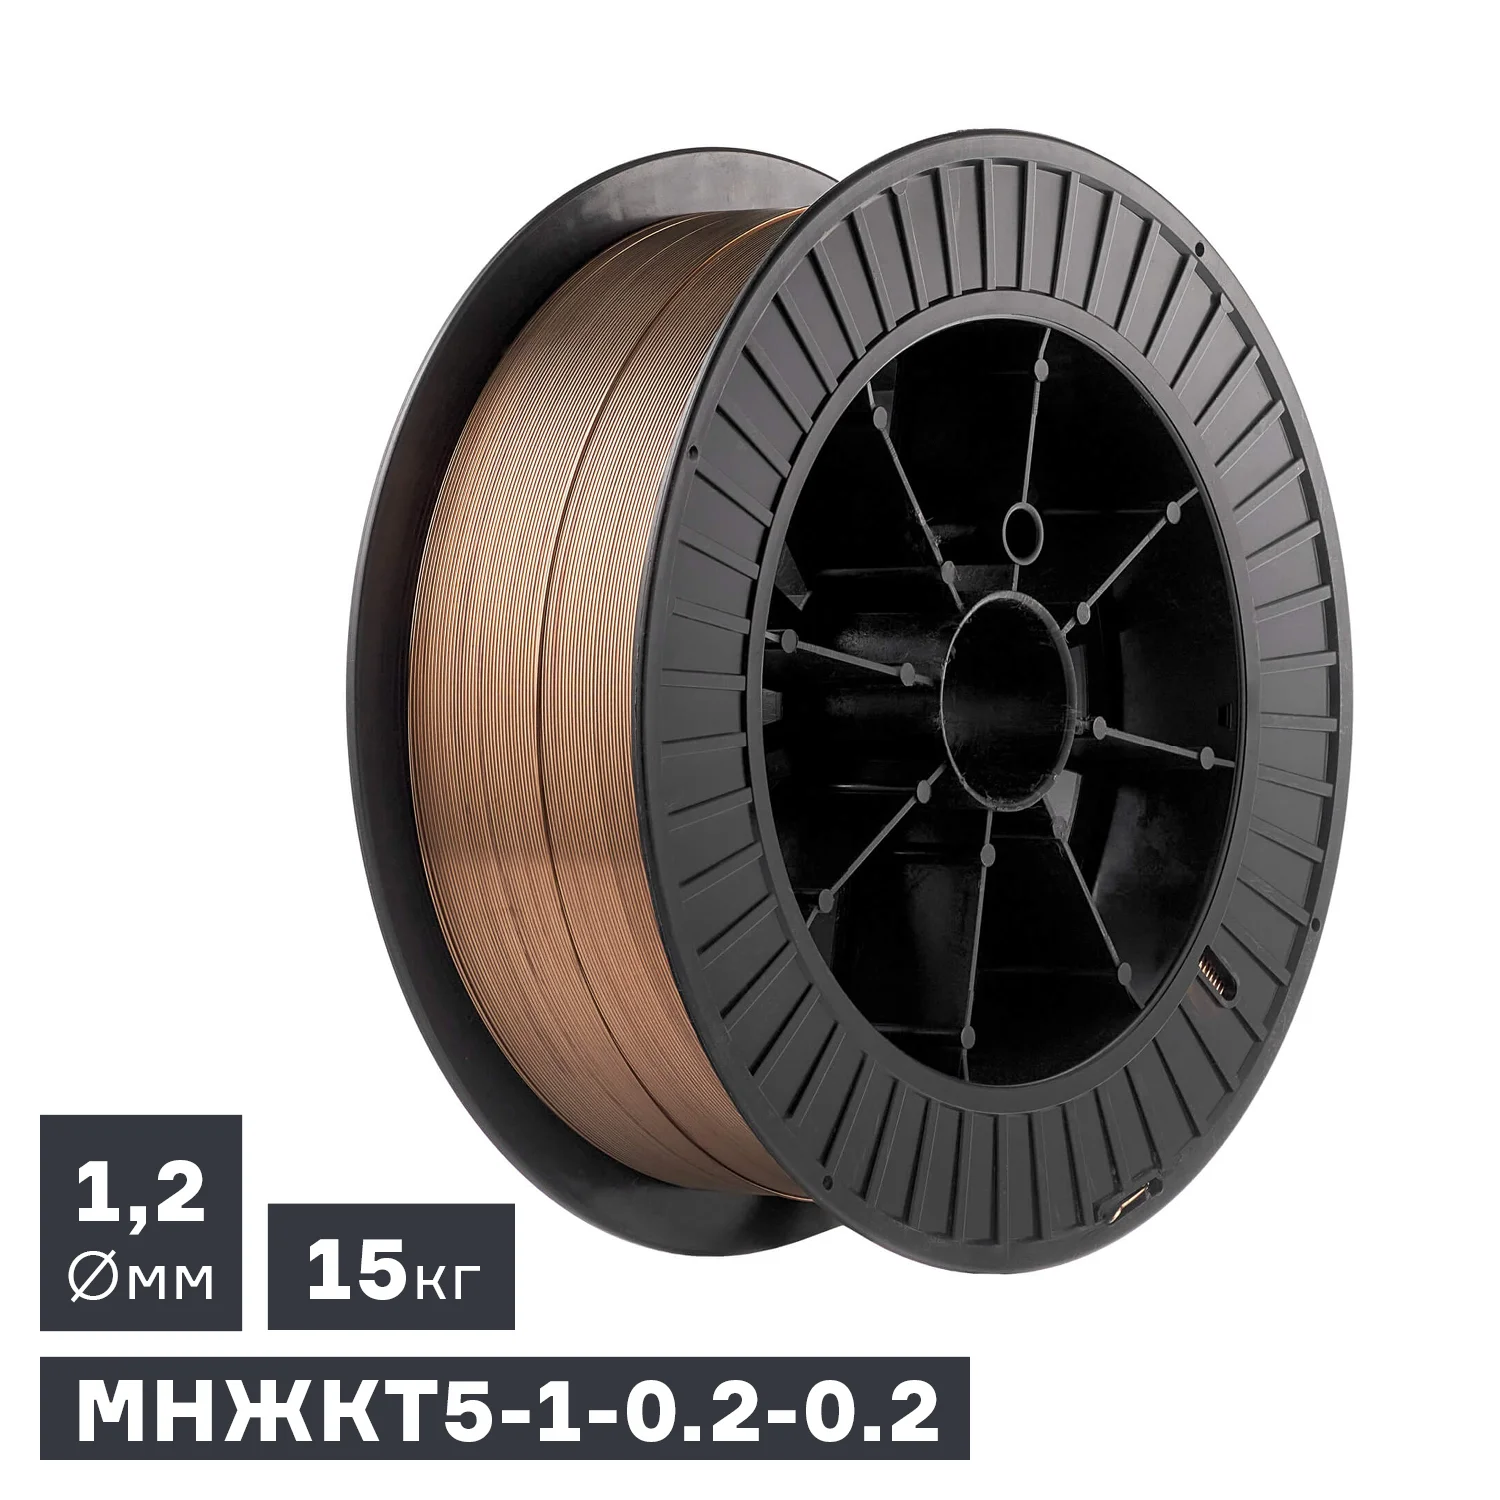
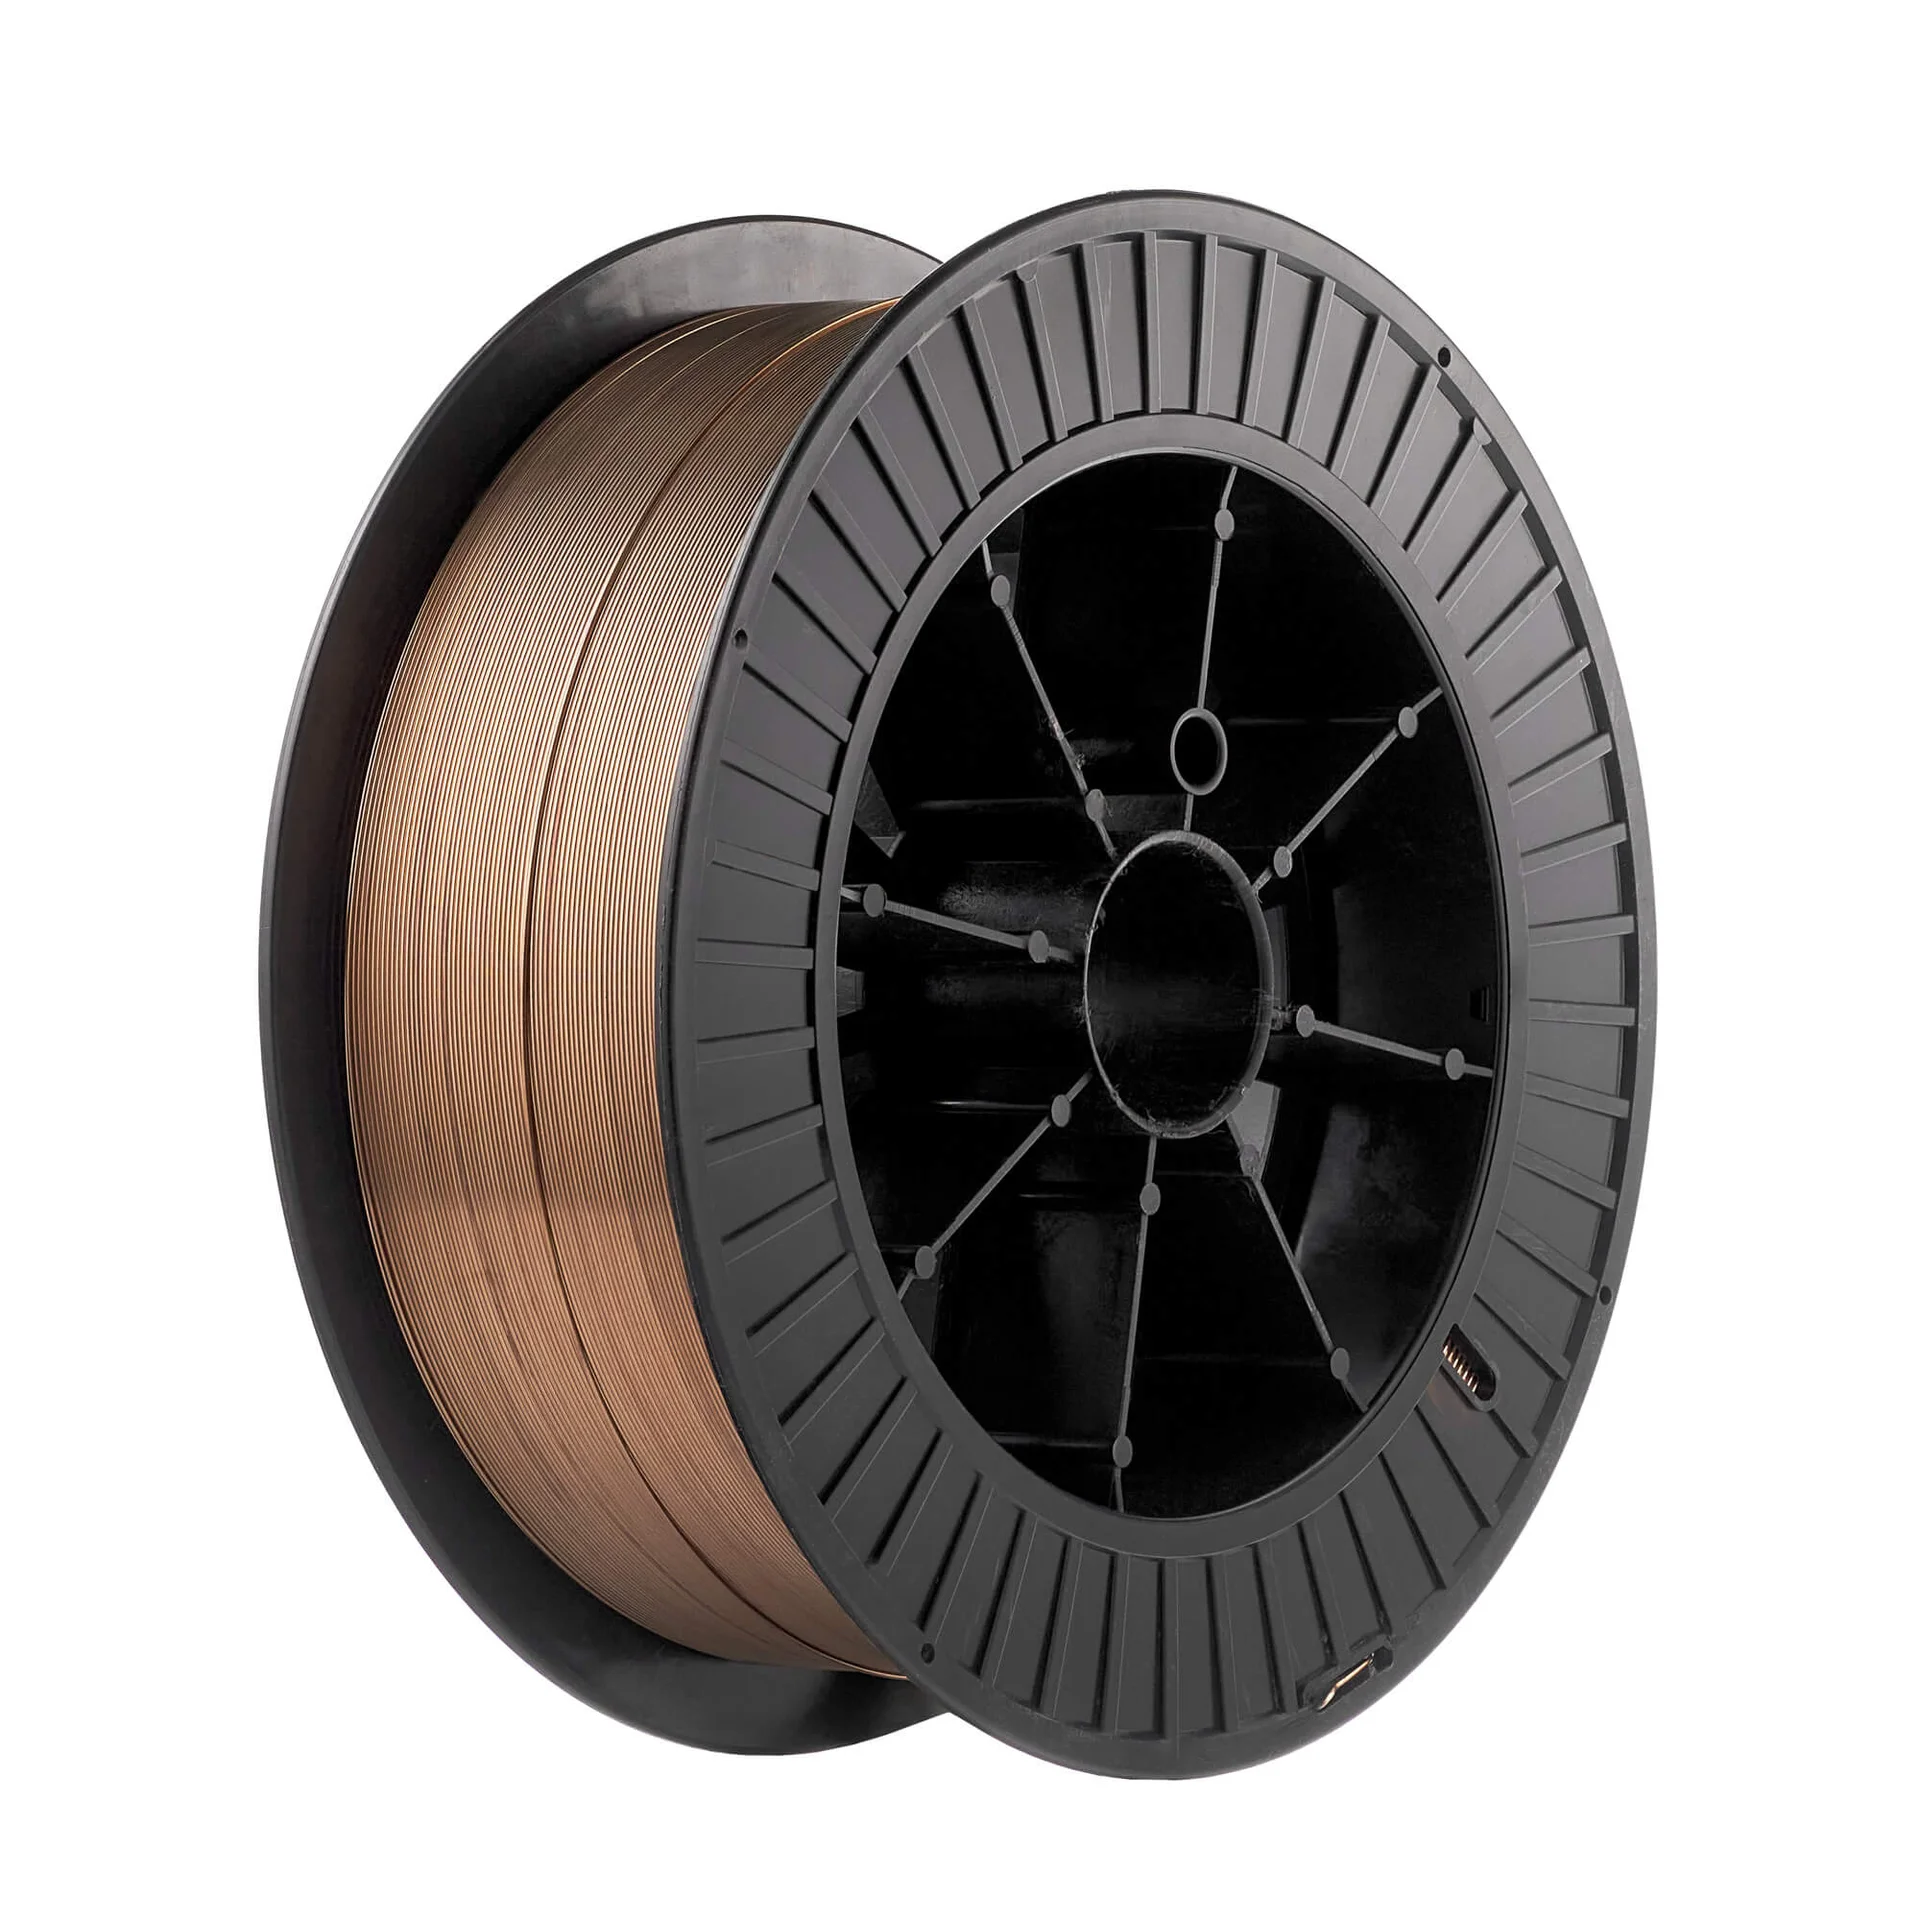

Медно-никелевая сварочная проволока МНЖКТ5-1-0,2-0,2 диаметром 1,2 мм поставляется в катушках намоткой по 15 кг. Предназначена для полуавтоматической сварки MIG в среде аргонамедно-никелевых сплавов,меди,бронзыилатуни,в том числе в сочетании со сталью, а также для сварки и наплавкичугуна. Проволок…
Артикул: 007.100.402
Бренд: ПТК
Поставщик: ПТК
Наличие: В наличии
Медно-никелевая сварочная проволока МНЖКТ5-1-0,2-0,2 диаметром 1,2 мм поставляется в катушках намоткой по 15 кг. Предназначена для полуавтоматической сварки MIG в среде аргонамедно-никелевых сплавов,меди,бронзыилатуни,в том числе в сочетании со сталью, а также для сварки и наплавкичугуна.
Проволока МНЖКТ5-1-0,2-0,2 изготавливается по ГОСТ 16130-90 из сплава системы медь–никель–железо–кремний–титан. Основное назначение проволоки – это сварка медно-никелевого сплава МНЖ5-1 и соединение разнородных металлов: меди, бронзы и латуни между собой, а также со сталью и чугуном. Проволока востребована в судостроении, энергетическом машиностроении, электротехнике и производстве горнодобывающего оборудования. Используется для сварки трубопроводов забортной воды из сплава МНЖ5-1, конденсаторных трубок и теплообменных аппаратов, ремонт чугунных отливок (заварка литейных дефектов, несквозных пор и мелких трещин).
Сварка выполняется в среде чистого аргона(Ar 99,99% по ГОСТ 10157-2016) при расходе газа 15–20 л/мин. При сварке толстостенной меди рекомендуется смесь аргона с гелием (Ar + 30–50% He): гелий повышает тепловложение и глубину проплавления, что компенсирует высокую теплопроводность меди. Углекислоту (CO₂) и смеси с CO₂ для этой проволоки не применяют, так как они окисляют сварочную ванну и приводят к пористости шва.
Сварку ведут на постоянном токе обратной полярности (DC+), гдесварочная горелка MIGподключается к «+», клемма заземления к «−». Для тонкого металла и чугуна рекомендуется использовать импульсный режим, который позволяет снизить тепловложение без потери стабильности дуги.
Медь и никель не образуют карбидов с углеродом чугуна. Кроме того, они снижают растворимость углерода в железе и способствуют графитизации, поэтому при сварке чугуна уменьшается риск отбеливания металла в зоне сплавления. Наплавленный металл остаётся пластичным в холодном состоянии, хорошо поддаётся механической обработке и допускает проковку для снятия сварочных напряжений.
Никельобеспечивает пластичность и коррозионную стойкость шва.Железо повышает прочность и стойкость металла шва к эрозионно-коррозионному износу в потоке морской воды, что особенно важно для трубопроводов и теплообменников. Кремний, титан и марганец работают как раскислители. Они связывают кислород в сварочной ванне и препятствуют образованию оксидов меди, из-за которых в шве появляются поры и трещины.
Проволока подходит для сварки разнородных материалов: медно-никелевых сплавов, меди, бронзы и латуни между собой, а также со сталью (углеродистой, легированной и коррозионностойкой) ичугуном. Проволоку можно применять для наплавки на сталь.
Проволока мягкая, поэтому для стабильной подачи используютU-образные,тефлоновый направляющий канали горелку длиной не более 3 м. Прижим роликов должен быть минимальным, т.к. при чрезмерном усилии проволока сминается и заклинивает в наконечнике.
Храните проволоку в заводской упаковке в сухом помещении. Окисленная или загрязнённая поверхность проволоки ухудшает стабильность дуги и может стать причиной пористости шва.
Металл шва по цвету отличается от стали и чугуна (имеет медный оттенок). Это нужно учитывать, если к внешнему виду изделия предъявляются требования.
Cu (медь) – 91,61%
Ni (никель) – 5,42%
Fe (железо) – 1,18%
Mn (марганец) – 0,61%
Ti (титан) – 0,21%
Si (кремний) – 0,23%
C (углерод) – 0,003%
P (фосфор) – 0,002%
Zn (цинк) – 0,003%
Pb (свинец) – 0,0002%
Прочие примеси – менее 0,7%
ГОСТ 16130-90 – «Проволока и прутки из меди и сплавов на медной основе сварочные. Технические условия» (требования к проволоке как изделию)
ГОСТ 492-2006 – химический состав сплава МНЖКТ5-1-0,2-0,2
Сопутствующие стандарты: ГОСТ 16038-80 (соединения сварные трубопроводов из меди и медно-никелевого сплава), ГОСТ 17217-2018 (трубы из сплава МНЖ5-1), ГОСТ 10157-2016 (аргон газообразный и жидкий)
Временное сопротивление разрыву проволоки в твёрдом состоянии – 440 МПа (45 кгс/мм²)
Механические свойства сварного соединения зависят от основного металла и степени его перемешивания с наплавленным металлом, особенно при сварке разнородных материалов.
| Материал сварочной проволоки | Медно-никелевый сплав )МНЖКТ5-1-0,2-0,2) |
|---|---|
| Стандарт | ГОСТ 16130-90 Химический состав по ГОСТ 492-2006 |
| Диаметр сварочной проволоки, мм | 1,2 |
| Тип тока | DC+ (обратная полярность) |
| Применяемый защитный газ | Аргон (Ar) 100% Ar+He для толстой меди |
| Вес катушки с проволокой, кг | 15 |
| Габариты катушки, мм (не более) | 270х270х110 |
Скоро