Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
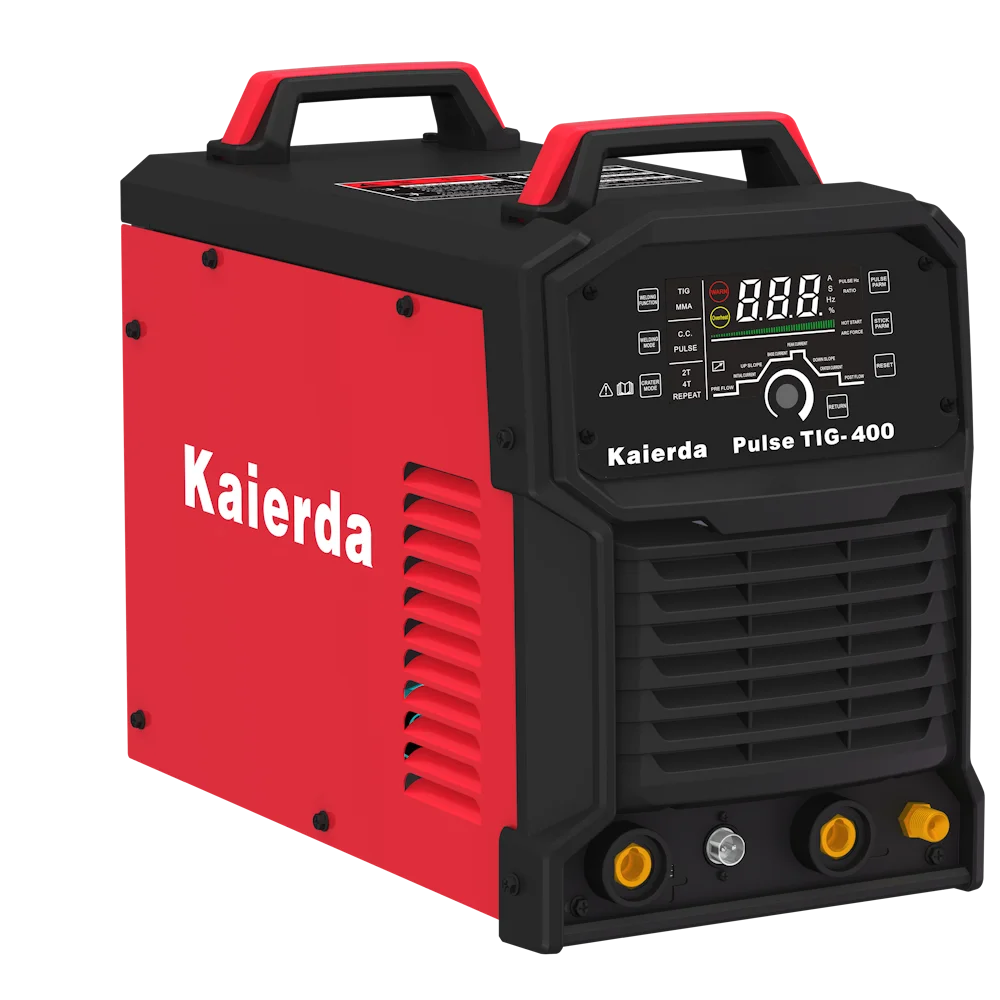
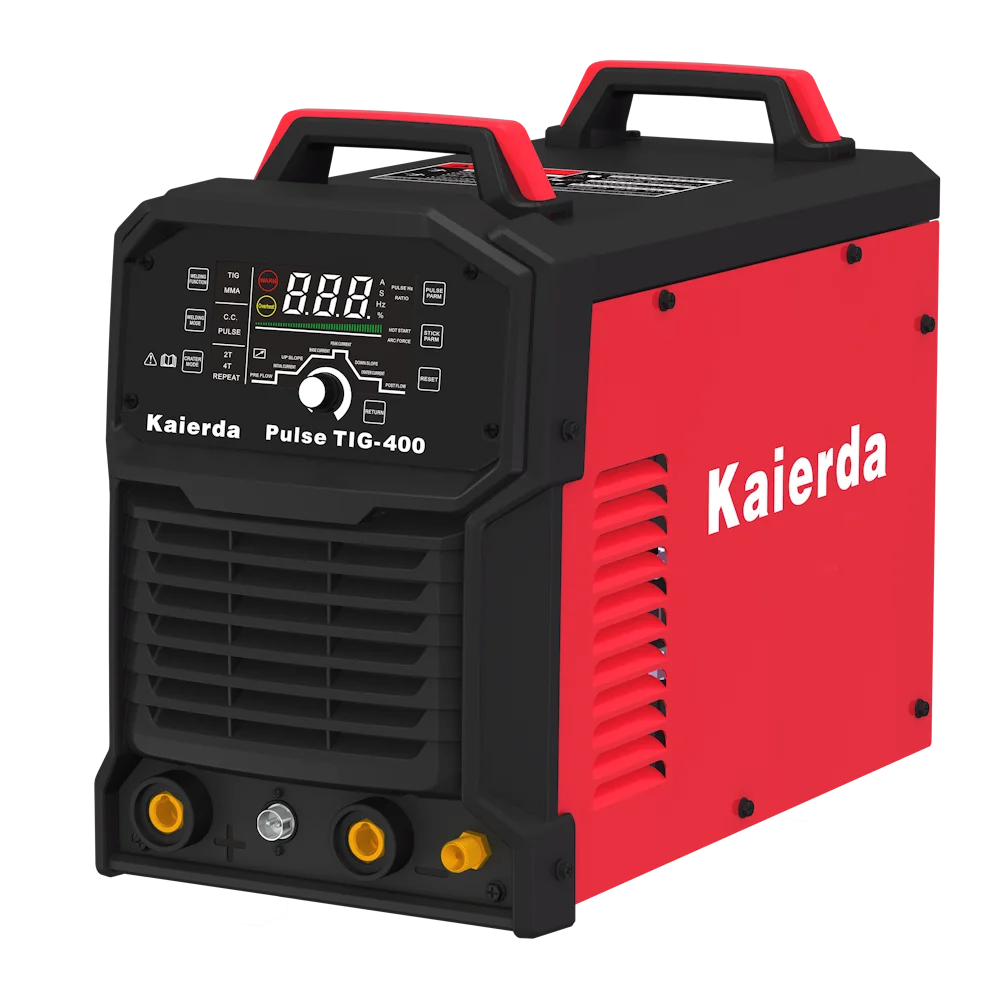
Профессиональный импульсный TIG / MMA сварочный аппарат, TIG / MMA о 400 A, Импульсная сварка: 0,1–100 Гц, Настройка всего сварочного цикла - Полная циклограмма, 240 А при +40 °C - ПВ 100 %, Бесконтактное зажигание - HF-поджиг Ключевые возможности AC/DC TIG + MMA TIG 400 А Импульс до 100 Гц На…
Артикул: kaierda-pulse-tig-400
Бренд: KAIERDA
Поставщик: Kaierda
Наличие: В наличии
Профессиональный импульсный TIG / MMA сварочный аппарат, TIG / MMA о 400 A, Импульсная сварка: 0,1–100 Гц, Настройка всего сварочного цикла - Полная циклограмма, 240 А при +40 °C - ПВ 100 %, Бесконтактное зажигание - HF-поджиг
Ключевые возможности
AC/DC TIG + MMA
TIG 400 А
Импульс до 100 Гц
Настройка всего сварочного цикла
ПВ 100 % 240 А
Стабильная дуга от 5 А
ВЧ-поджиг
380 В, 3 фазы
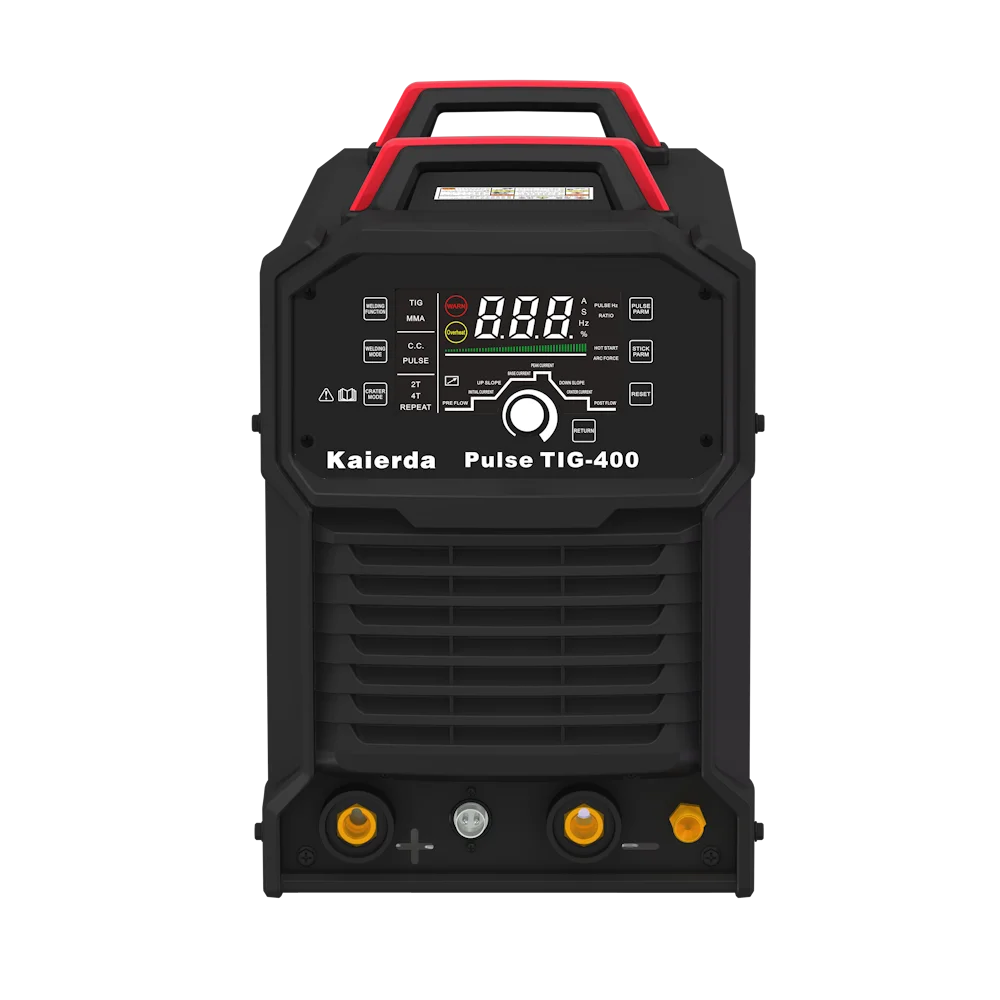
Панель управления
Функции и диапазоны
Метод сварки
WELDING FUNCTION
TIG (аргонодуговая) · MMA (электрод)
режим тока
WELDING MODE
C.C. (постоянный) · PULSE (импульсный)
режим горелки
CRATER MODE
2Т · 4Т · REPEAT
Параметры импульса
PULSE PARM
частота 0,1–100 Гц · скважность (RATIO) · пиковый, базовый ток
Параметры MMA
STICK PARM
HOT START (ток поджига) · ARC FORCE (форсаж дуги)
Цикл нарисован над энкодером
Циклограмма на панели
Выбор и установка любого параметра цикла
Энкодер
Сброс к заводским · выход из меню
RESET · RETURN
Предупреждение и перегрев
WARN · OVERHEAT
защита с автовосстановлением после остывания
Интерфейс пульта ДУ — штатный
Дистанционное управление
пульт поставляется отдельно
Параметр Диапазон Зачем это на производстве
PRE FLOW — предварительная продувка 0–5 с аргон вытесняет воздух — нет окисления и пор на старте
HOT START — ток поджига 0–70 А (сверх сварочного) дуга зажигается с первого раза на холодном и грязном металле
INITIAL CURRENT — начальный ток 10 А – сварочный ток мягкий вход в шов — не прожигает тонкий край
UP SLOPE — нарастание тока 0–10 с плавный выход на режим — без выплеска и подреза
PULSE Hz — частота импульса 0,1–100 Гц (замер владельца) управление тепловложением: тонкий лист, вертикаль, потолок
RATIO — скважность импульса 5–95 % соотношение пика и базы — форма шва и глубина провара
PEAK / BASE CURRENT задаются раздельно пик проваривает, база даёт ванне остыть
DOWN SLOPE — спад тока 0–10 с дуга не обрывается резко — нет кратера
CRATER CURRENT — заварка кратера 10 А – сварочный ток заполненный кратер = нет кратерных трещин на замке
POST FLOW — продувка после сварки 0–10 с вольфрам и шов остывают под аргоном — электрод служит дольше
ARC FORCE — форсаж дуги (MMA) 0–100 А (сверх сварочного) электрод не липнет, провар глубокий — MMA здесь рабочий режим
CRATER MODE — режим горелки 2T · 4T · REPEAT длинные швы без удержания кнопки
| Горячий старт | 0–70 А (сверх сварочного);дуга зажигается с первого раза на холодном и грязном металле |
|---|---|
| Ток | задаются раздельно;пик проваривает, база даёт ванне остыть |
| Частота | 0,1–100 Гц (замер владельца);управление тепловложением: тонкий лист, вертикаль, потолок |
| Arc Force (MMA) | регулируемый |
| Напряжение холостого хода | 68 В |
| Рабочее напряжение TIG | 10,4–26 В · MMA 20,4–32,6 В |
| Продолжительность включения | 400 А/35 % · 305 А/60 % · 240 А/100 % |
| Потребляемая мощность | 18 кВА, ток на входе 21 А |
| Сеть питания | 3~380 В (диапазон 320–440 В), 50/60 Гц |
| Ток TIG | 10–400 А |
| Ток MMA | 10–400 А |
| Импульс | 0,1–100 Гц, скважность и пик/база — регулируются |
| Циклограмма | предгаз · поджиг · нарастание · спад · кратер · постгаз |
| Поджиг | ВЧ (бесконтактный) |
| Режимы горелки | 2Т · 4Т · REPEAT |
| Дистанционное управление | интерфейс пульта ДУ (пульт поставляется отдельно) |
| Выходные кабели | до 50 м |
| Класс защиты / изоляции | IP21S / H |
| Габариты (Д×Ш×В) / масса | 560 × 260 × 430 мм / 25,5 кг |
Скоро