Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
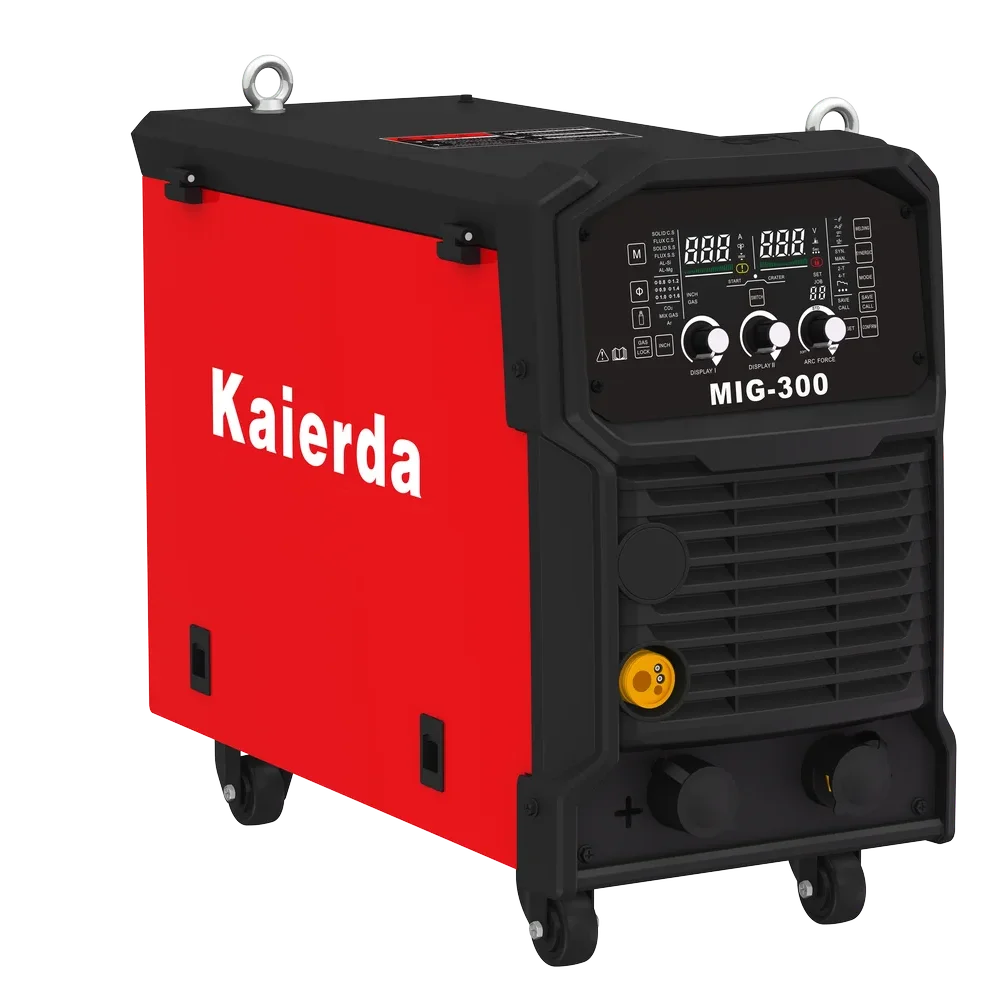
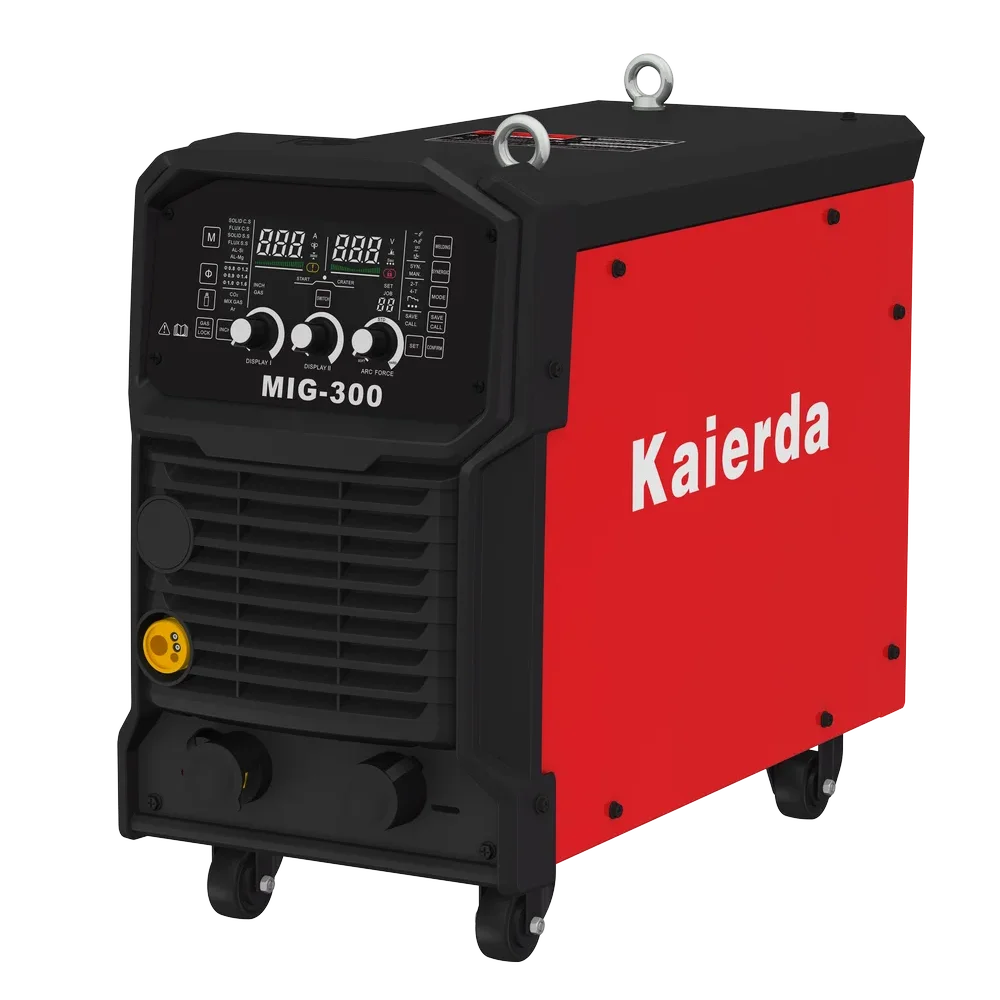
Промышленный цифровой сварочный полуавтомат для MIG/MAG, MMA и Lift-TIG сварки, До 300 А — MIG/MAG · MMA · Lift-TIG, Непрерывная работа - ПВ 100 % · 300 А, Синергетика — Или ручная настройка, Проволока 0,8–1,2 мм — MIG/MAG · D200 / D300, 16 ячеек памяти — Сохранение режимов, 380 В · 3 фазы — 320–45…
Артикул: kaierda-mig-300
Бренд: KAIERDA
Поставщик: Kaierda
Наличие: В наличии
Промышленный цифровой сварочный полуавтомат для MIG/MAG, MMA и Lift-TIG сварки, До 300 А — MIG/MAG · MMA · Lift-TIG, Непрерывная работа - ПВ 100 % · 300 А, Синергетика — Или ручная настройка, Проволока 0,8–1,2 мм — MIG/MAG · D200 / D300, 16 ячеек памяти — Сохранение режимов, 380 В · 3 фазы — 320–450 В · 50/60 Гц
Ключевые возможности
MIG/MAG, MMA, Lift-TIG
До 300 А
ПВ 100 % 300 А
Синергетический режим
Проволока 0,8–1,2 мм
16 ячеек памяти
380 В · 3 фазы
Моноблок 34 кг
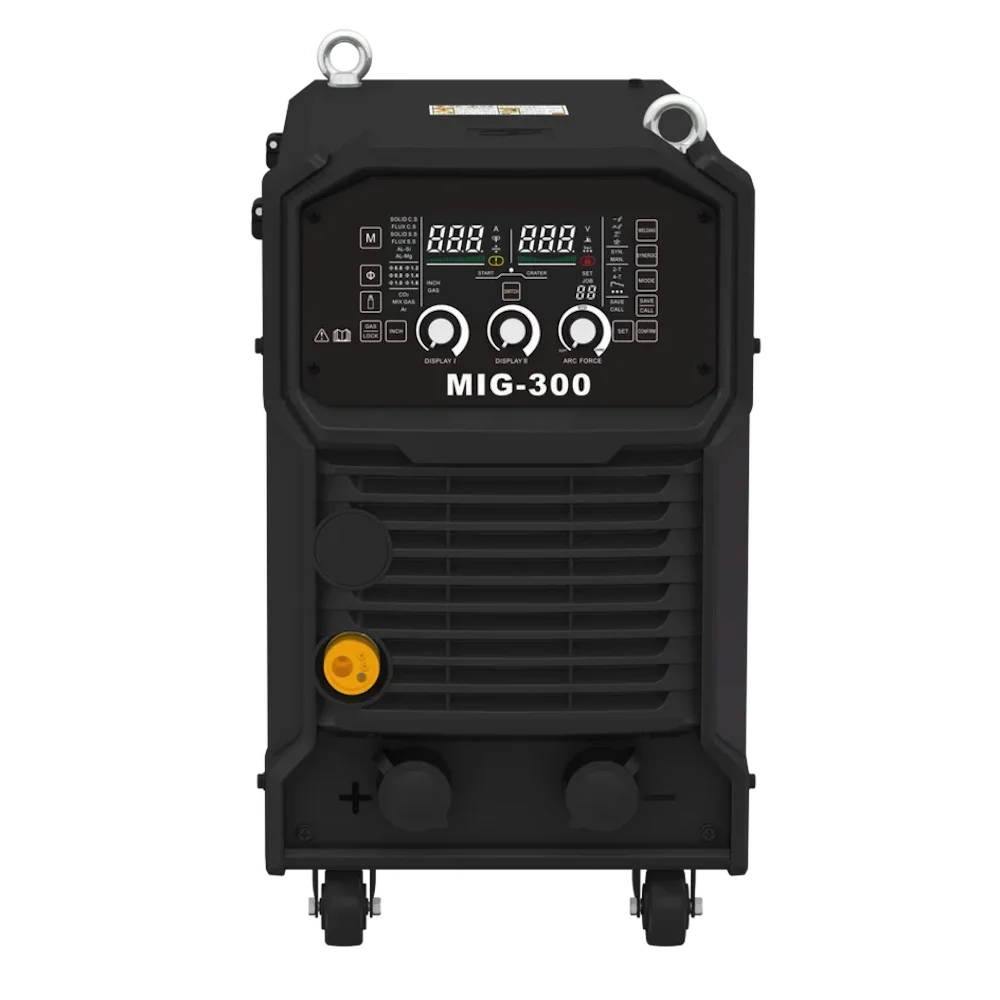
Панель управления
Функции и диапазоны
Выбор синергетической программы
M — материал проволоки
сталь и нержавейка: сплошная (SOLID) и порошковая (FLUX)
Под установленную катушку
Φ — диаметр проволоки
0,8 · 1,0 · 1,2 мм
Выбор защитного газа
Газ
CO₂ · смесь (MIX) · аргон
Метод сварки
WELDING
MIG / MAG / CO₂ · MMA
Синергетика или ручная настройка
SYNERGIC
SYN. (авто по току) / MAN. (раздельно)
Режим горелки
MODE
2Т · 4Т · спец. 4Т · точка · повторная заварка кратера
Ток и скорость подачи проволоки
DISPLAY I
30–300 А
Напряжение и время; в синергетике — подстройка ±9,9 В
DISPLAY II
12–38 В
Жёсткость дуги, плавная регулировка
ARC FORCE
SOFT ← STD → HARD
Параметры старта и заварки кратера
START / CRATER
ток и напряжение — отдельно
Память режимов; при сохранении панель блокируется
SET JOB · SAVE / CALL
16 ячеек
Протяжка проволоки · продувка газа · блокировка панели (5 с)
INCH · GAS / LOCK
Напечатан полный набор обозначений линейки
Панель — общая для серии MIG
активно то, что указано выше
Параметр Диапазон Зачем это на производстве
Предгаз / постгаз регулируются газ идёт до дуги и после неё — нет окисления на старте и на замке шва
Медленная протяжка перед поджигом проволока подходит на пониженной скорости — мягкий старт без брызг и «отскока»
Стартовый ток (t-S) 0–10 с, в % от сварочного прогрев холодного металла — нет непровара в начале шва
Переход старт → сварка (SL1) 0,1–10 с плавный выход на режим, без всплеска
Переход сварка → кратер (SL2) 0,1–10 с плавный сброс тока, дуга не обрывается резко
Заварка кратера (t-E) 0–10 с, ток и напряжение — отдельно заполненный кратер = нет кратерных трещин на замке
Повторная заварка (Repeat) повтор по кнопке, окно 0,1–10 с если кратер не заполнился за раз — повторным нажатием запускаешь ещё одно заполнение, до чистого замка шва
SPOT — точка / интервал 0,1–10 с / пауза 0,1–10 с прихватки и прерывистая (интервальная) сварка — тонкий лист без коробления
Жёсткость дуги (Arc Force) плавно, -9 … +9 (SOFT ↔ HARD) жёстче — глубже провар и стабильнее перенос металла, мягче — меньше брызг, аккуратный шов на тонком листе
Подстройка напряжения ±9,9 В от синергетики под свою проволоку, газ и вылет
Коррекция синергетики (P) 10–200 % заводскую базу можно подстроить под свои условия
| Потребляемая мощность | ≈ 12,8 кВА |
|---|---|
| Защитный газ | CO₂ · смесь · аргон |
| Сеть питания | 3~380 В (диапазон 320–450 В), 50/60 Гц |
| Ток MIG / MAG | 30–300 А |
| Ток MMA | до 300 А |
| Ток TIG (Lift) | до 300 А / 22 В — контактный поджиг, DC |
| Рабочее напряжение | 12–38 В |
| Продолжительность включения | 300 А при ПВ 100 % (непрерывно) |
| Механизм подачи | встроенный, 2 ролика (V-канавка), катушка D200 / D300 |
| Проволока | Ø 0,8 / 1,0 / 1,2 мм, сталь и нержавейка, сплошная и порошковая |
| Память режимов | 16 ячеек, синергетика с подстройкой (P 10–200 %) |
| Режимы горелки | 2Т · 4Т · спец. 4Т · точка (0,1–10 с) · повторная заварка кратера · шовный |
| Дополнительно | розетка 36 В — подогреватель редуктора CO₂, интеллектуальное охлаждение |
| Питание от генератора | от 50 кВт (по РЭ) |
| Класс защиты / изоляции | IP21S / H, ЭМС класс А |
| Габариты (Д×Ш×В) | 615 × 220 × 510 мм |
| Масса | 34 кг |
Скоро