Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
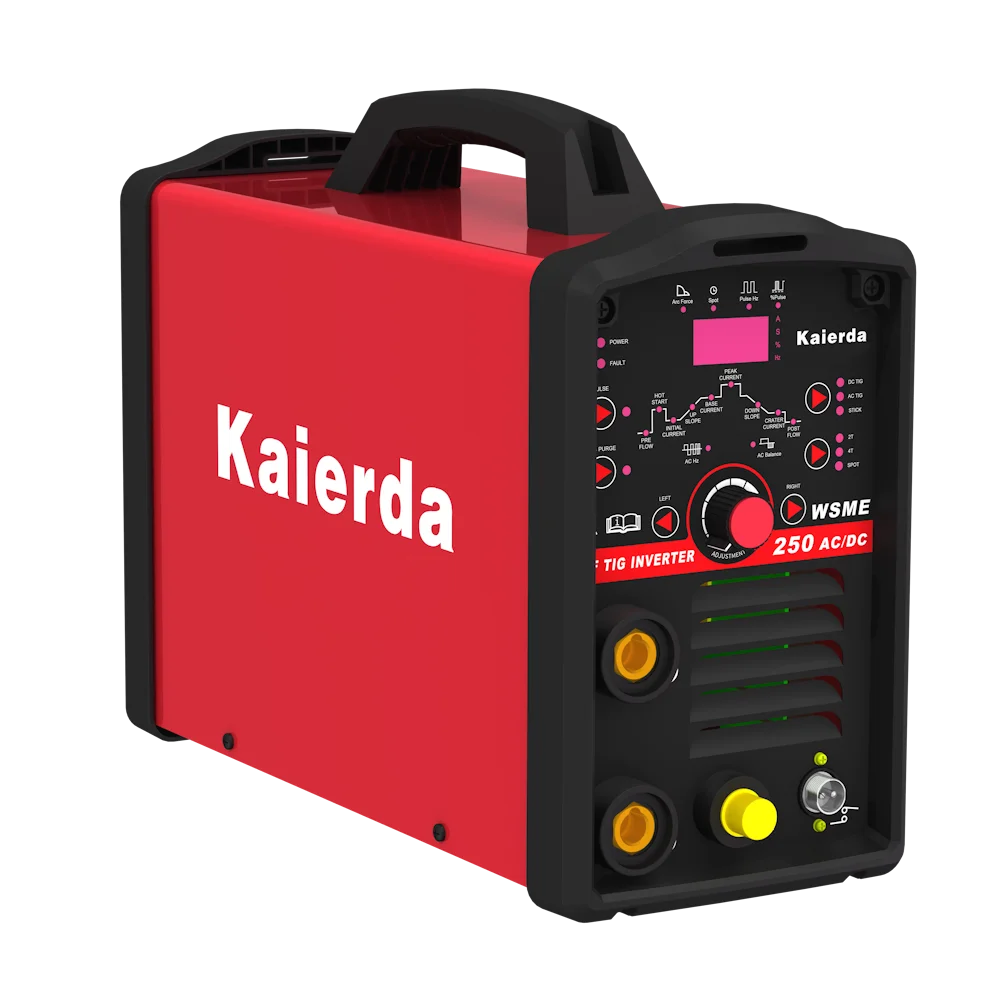
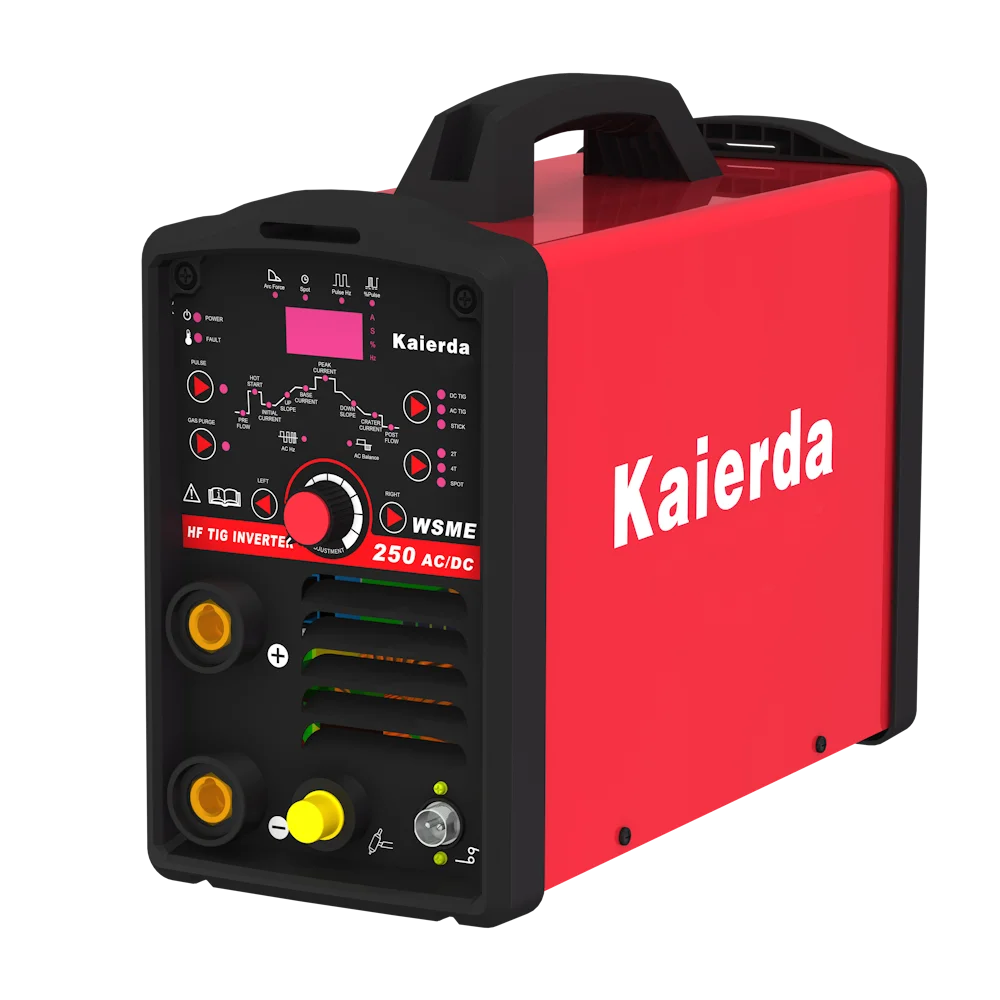
Цифровой инвертор AC/DC TIG + MMA, TIG AC / DC о 200 A, Импульсная сварка: До 200 Гц, Регулировка частоты AC: AC 20–250 Гц, Баланс 10–65 % — Очистка оксида алюминия, 2Т / 4Т / SPOT — Режимы работы горелки Ключевые возможности AC/DC TIG + MMA TIG 200 А Импульс до 200 Гц Баланс очистки 10–65 % …
Артикул: kaierda-acdc-wsme-250
Бренд: KAIERDA
Поставщик: Kaierda
Наличие: В наличии
Цифровой инвертор AC/DC TIG + MMA, TIG AC / DC о 200 A, Импульсная сварка: До 200 Гц, Регулировка частоты AC: AC 20–250 Гц, Баланс 10–65 % — Очистка оксида алюминия, 2Т / 4Т / SPOT — Режимы работы горелки
Ключевые возможности
AC/DC TIG + MMA
TIG 200 А
Импульс до 200 Гц
Баланс очистки 10–65 %
ВЧ-поджиг
MMA 160 А
220 В
Переносной корпус 12 кг
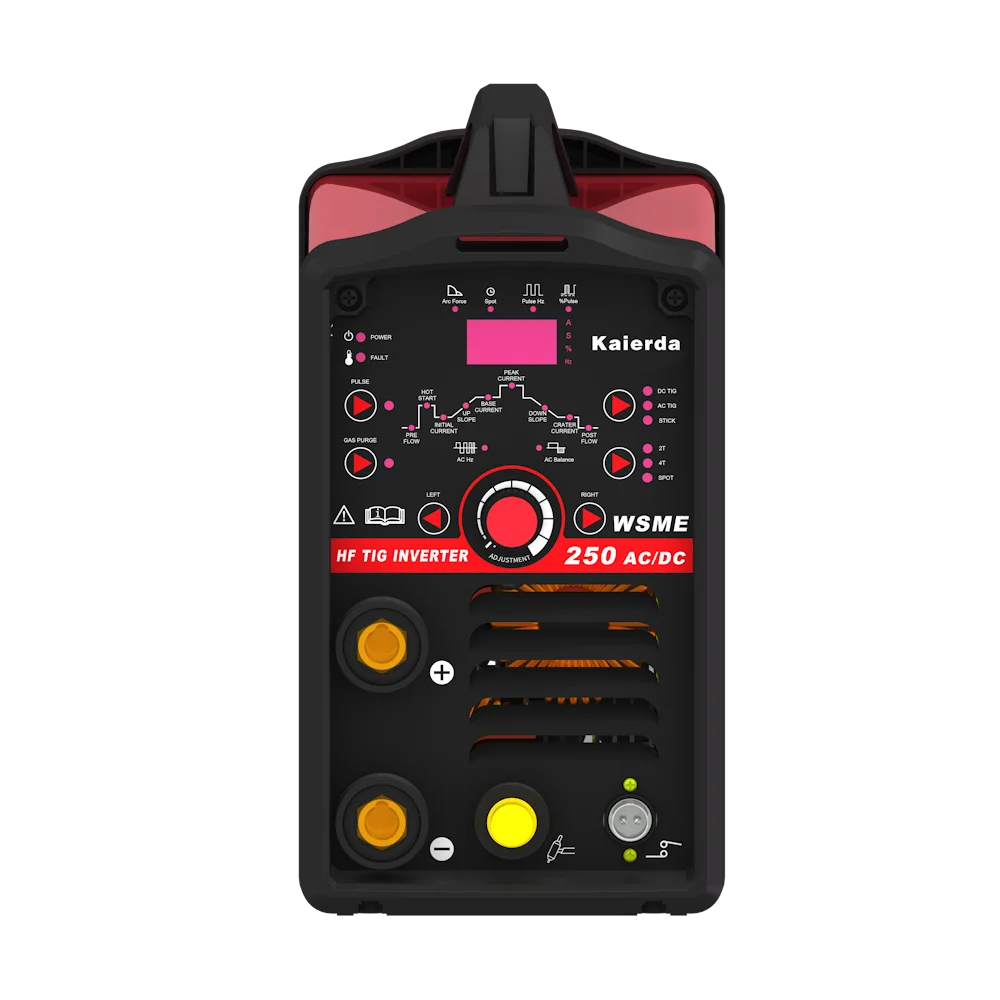
Панель управления
Функции и диапазоны
Импульсный режим
PULSE
Вкл/выкл импульса поверх сварочного тока
DC TIG · AC TIG · STICK (MMA)
Процесс
AC — алюминий и магний; DC — нержавейка, сталь; STICK — электрод
2Т · 4Т · SPOT
Режим горелки
4Т — длинный шов без удержания кнопки; SPOT — точечная
Весь цикл нарисован над энкодером
Циклограмма на панели
Параметры над дисплеем
Arc Force · Spot · Pulse Hz · %Pulse
Форсаж дуги, время точки, частота и скважность импульса
Параметры переменного тока
AC Hz · AC Balance
Частота дуги 20–250 Гц и очистка оксида 10–65 %
Выбор параметра и его установка
LEFT / RIGHT + ADJUST
Один энкодер на весь цикл — настройка без меню
Выбор параметра и его установка
GAS PURGE
Один энкодер на весь цикл — настройка без меню
Проверка газа
GAS PURGE
Продувка и настройка расхода аргона без сварки
Питание и защита
POWER · FAULT
Перегрев — защита с автовосстановлением после остывания
Параметр Диапазон Зачем это на производстве
PRE FLOW — предварительная продувка 0,1–1 с аргон вытесняет воздух — нет окисления и пор на старте
INITIAL CURRENT — начальный ток (4Т) 10 А … до сварочного мягкий вход в шов — не прожигает тонкий край
UP SLOPE — нарастание тока 0–15 с плавный выход на режим — без выплеска и подреза
PEAK / BASE CURRENT 10–200 А, раздельно импульс: пик проваривает, база даёт ванне остыть
PULSE Hz / %PULSE 0,2–200 Гц · скважность 10–90 % управление тепловложением: тонкий лист, вертикаль, потолок
AC Hz / AC Balance частота AC 20–250 Гц · баланс 10–65 % под алюминий: узкая жёсткая дуга или широкая очистка оксида
DOWN SLOPE — спад тока 0–25 с дуга не обрывается резко — нет кратера
CRATER CURRENT — заварка кратера 10 А … до сварочного заполненный кратер = нет кратерных трещин на замке
POST FLOW — продувка после сварки 0,5–30 с вольфрам и шов остывают под аргоном — электрод служит дольше
HOT START / ARC FORCE (MMA) 0–70 А / 0–100 % электрод зажигается с первого раза и не липнет
SPOT — точечная сварка 0,5–10 с повторяемые точки одинаковой длительности
| Ток | 10 А |
|---|---|
| Горячий старт | 0–70 А / 0–100 %;электрод зажигается с первого раза и не липнет |
| Габариты (Д×Ш×В) / масса | 440 × 180 × 334 мм / 12 кг |
| Сеть питания | 1~220 В, 50/60 Гц (однофазная) |
| Ток TIG | 10–200 А |
| Ток MMA | 10–160 А |
| Режимы тока | AC (переменный) · DC (постоянный) · импульс |
| Частота AC | 20–250 Гц |
| Баланс очистки (AC) | 10–65 % |
| Импульс | 0,2–200 Гц, скважность 10–90 % |
| Напряжение холостого хода | 58 В |
| Рабочее напряжение TIG | 10,4–18 В · MMA 20,4–26,4 В |
| ПВ (+40 °C), TIG | 200 А / 20 % · 115 А / 60 % · 90 А / 100 % |
| ПВ (+40 °C), MMA | 160 А / 20 % · 90 А / 60 % · 70 А / 100 % |
| Циклограмма | предгаз · поджиг · нарастание · спад · кратер · постгаз |
| Функции | Hot Start 0–70 А · Arc Force 0–100 % · точечная (SPOT) |
| Поджиг | ВЧ (бесконтактный) |
| Режимы горелки | 2Т · 4Т · SPOT |
| Потребляемая мощность | 7,7 кВА |
| Ток на входе | TIG 33 А · MMA 35 А · линия по РЭ: автомат 60 А, кабель ≥ 2,5 мм² |
| Класс защиты / изоляции | IP21S / H |
Скоро