Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
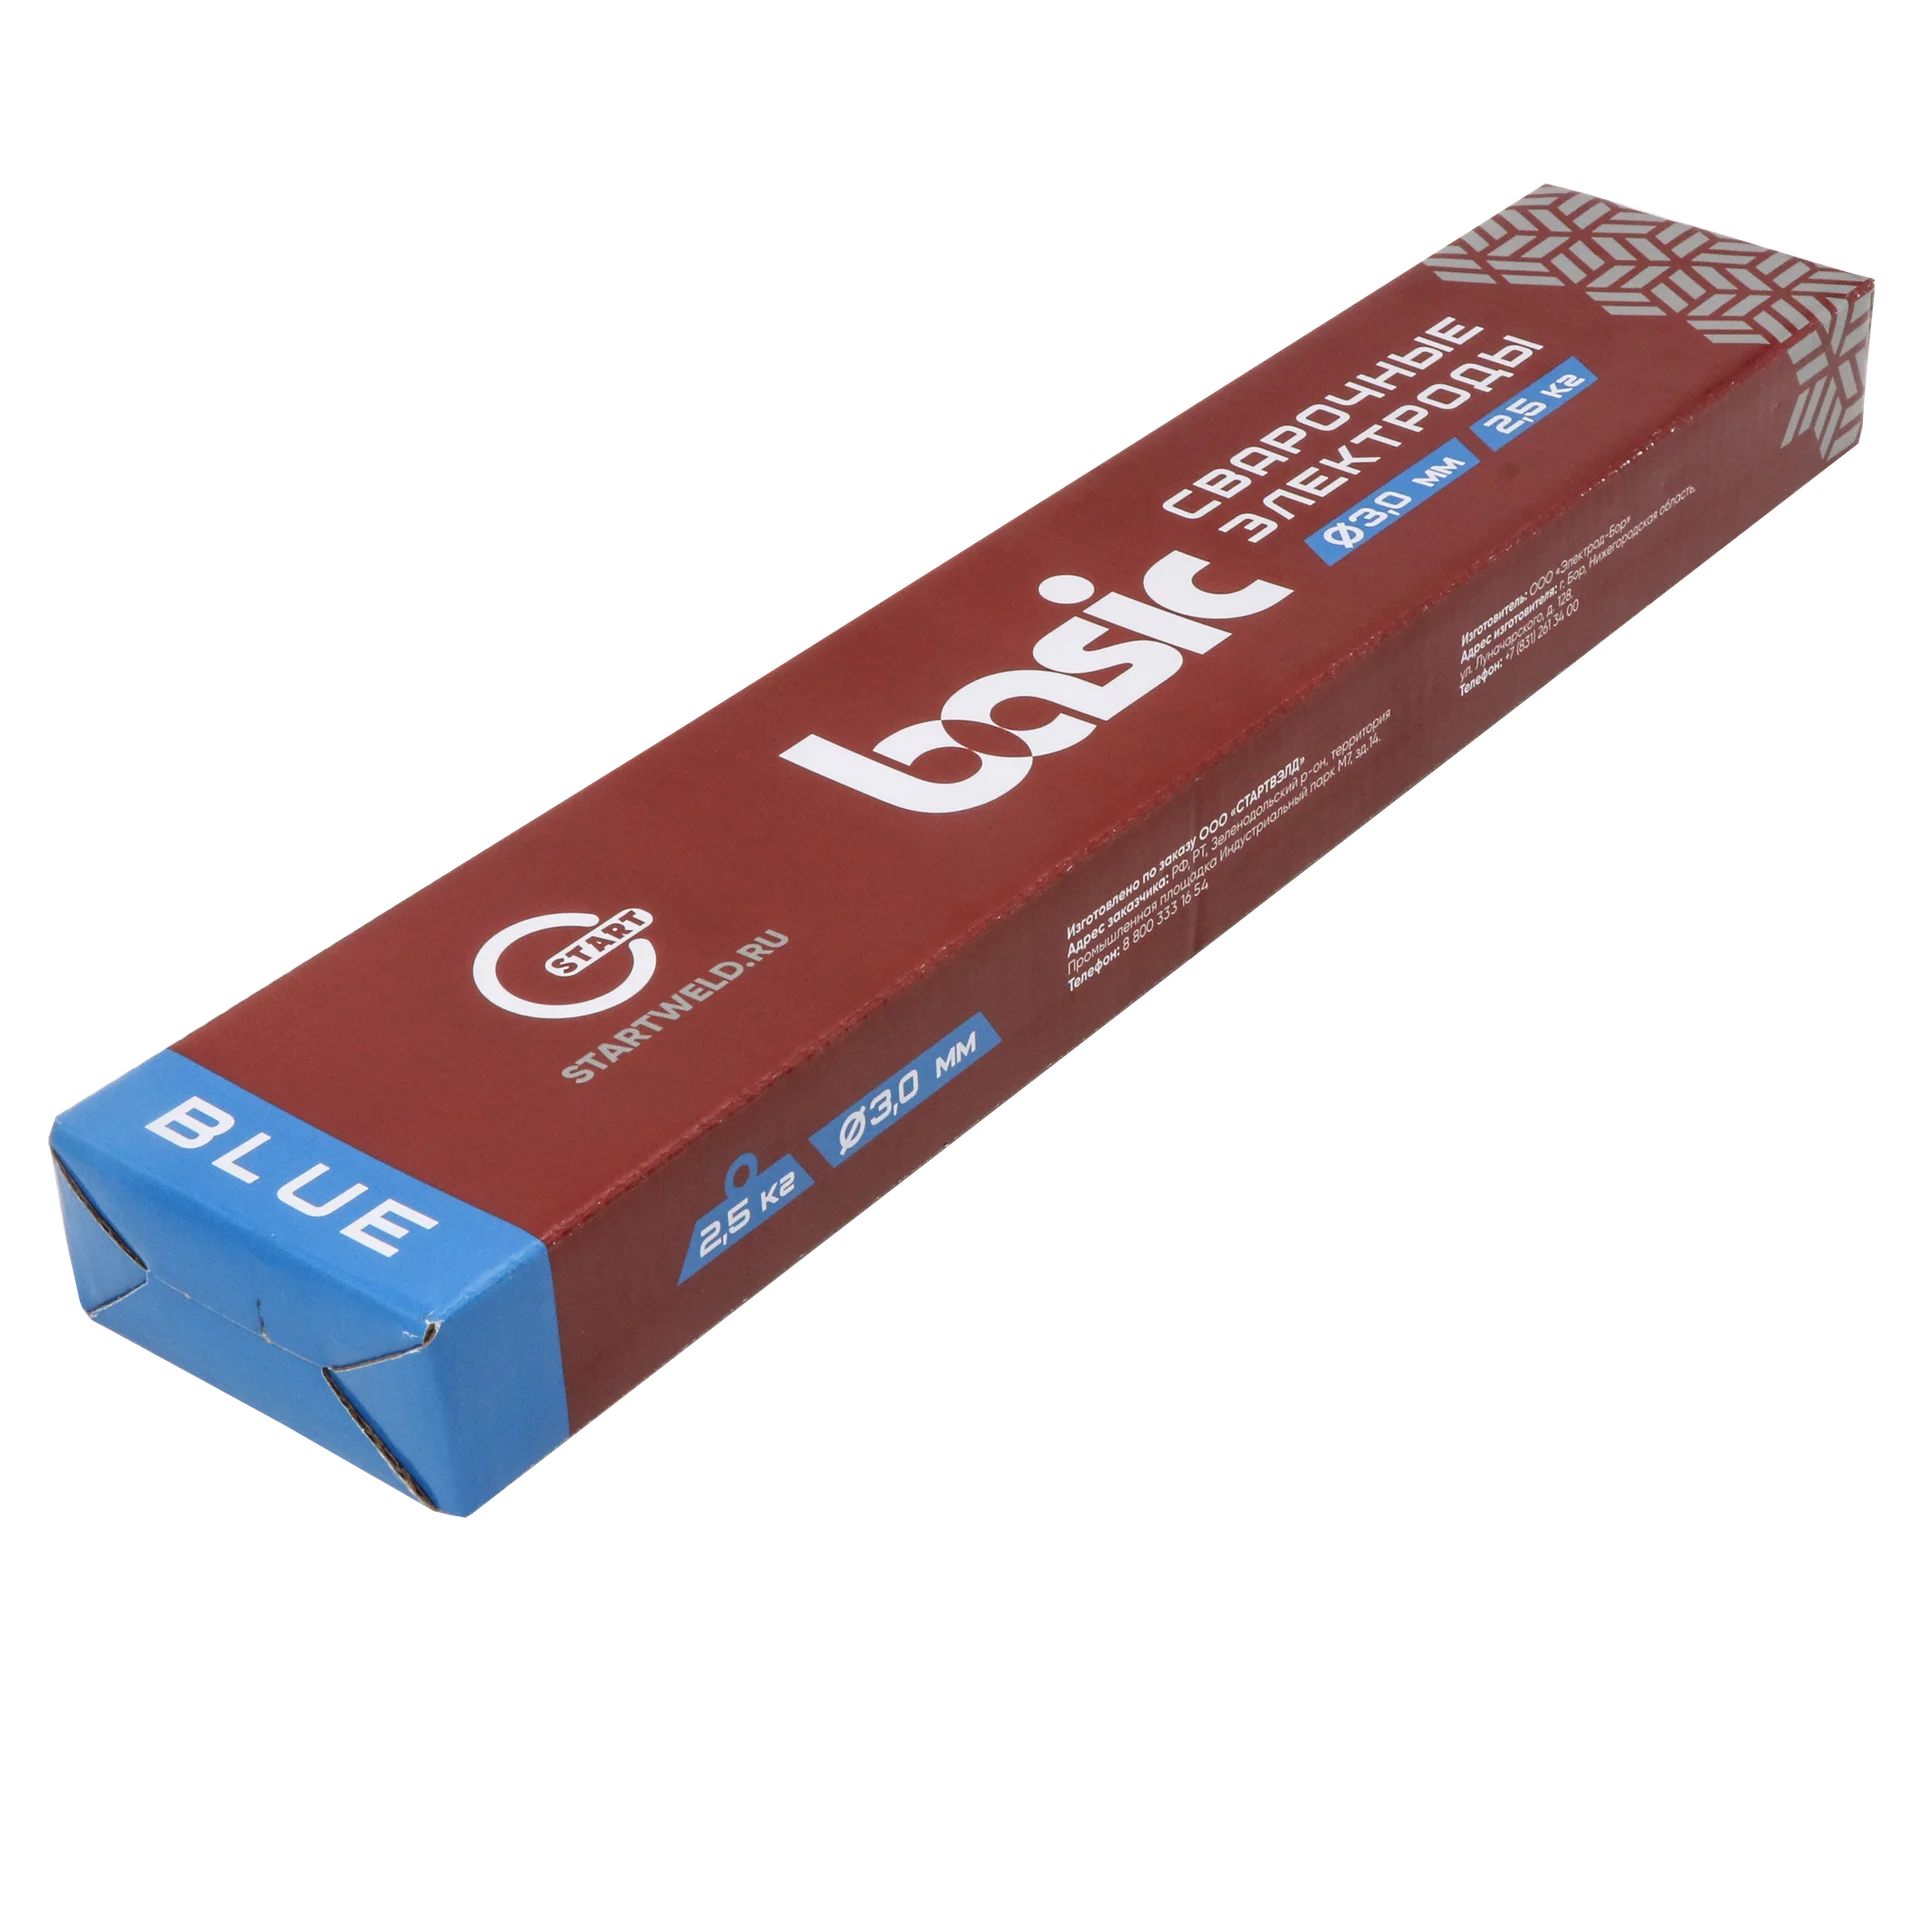
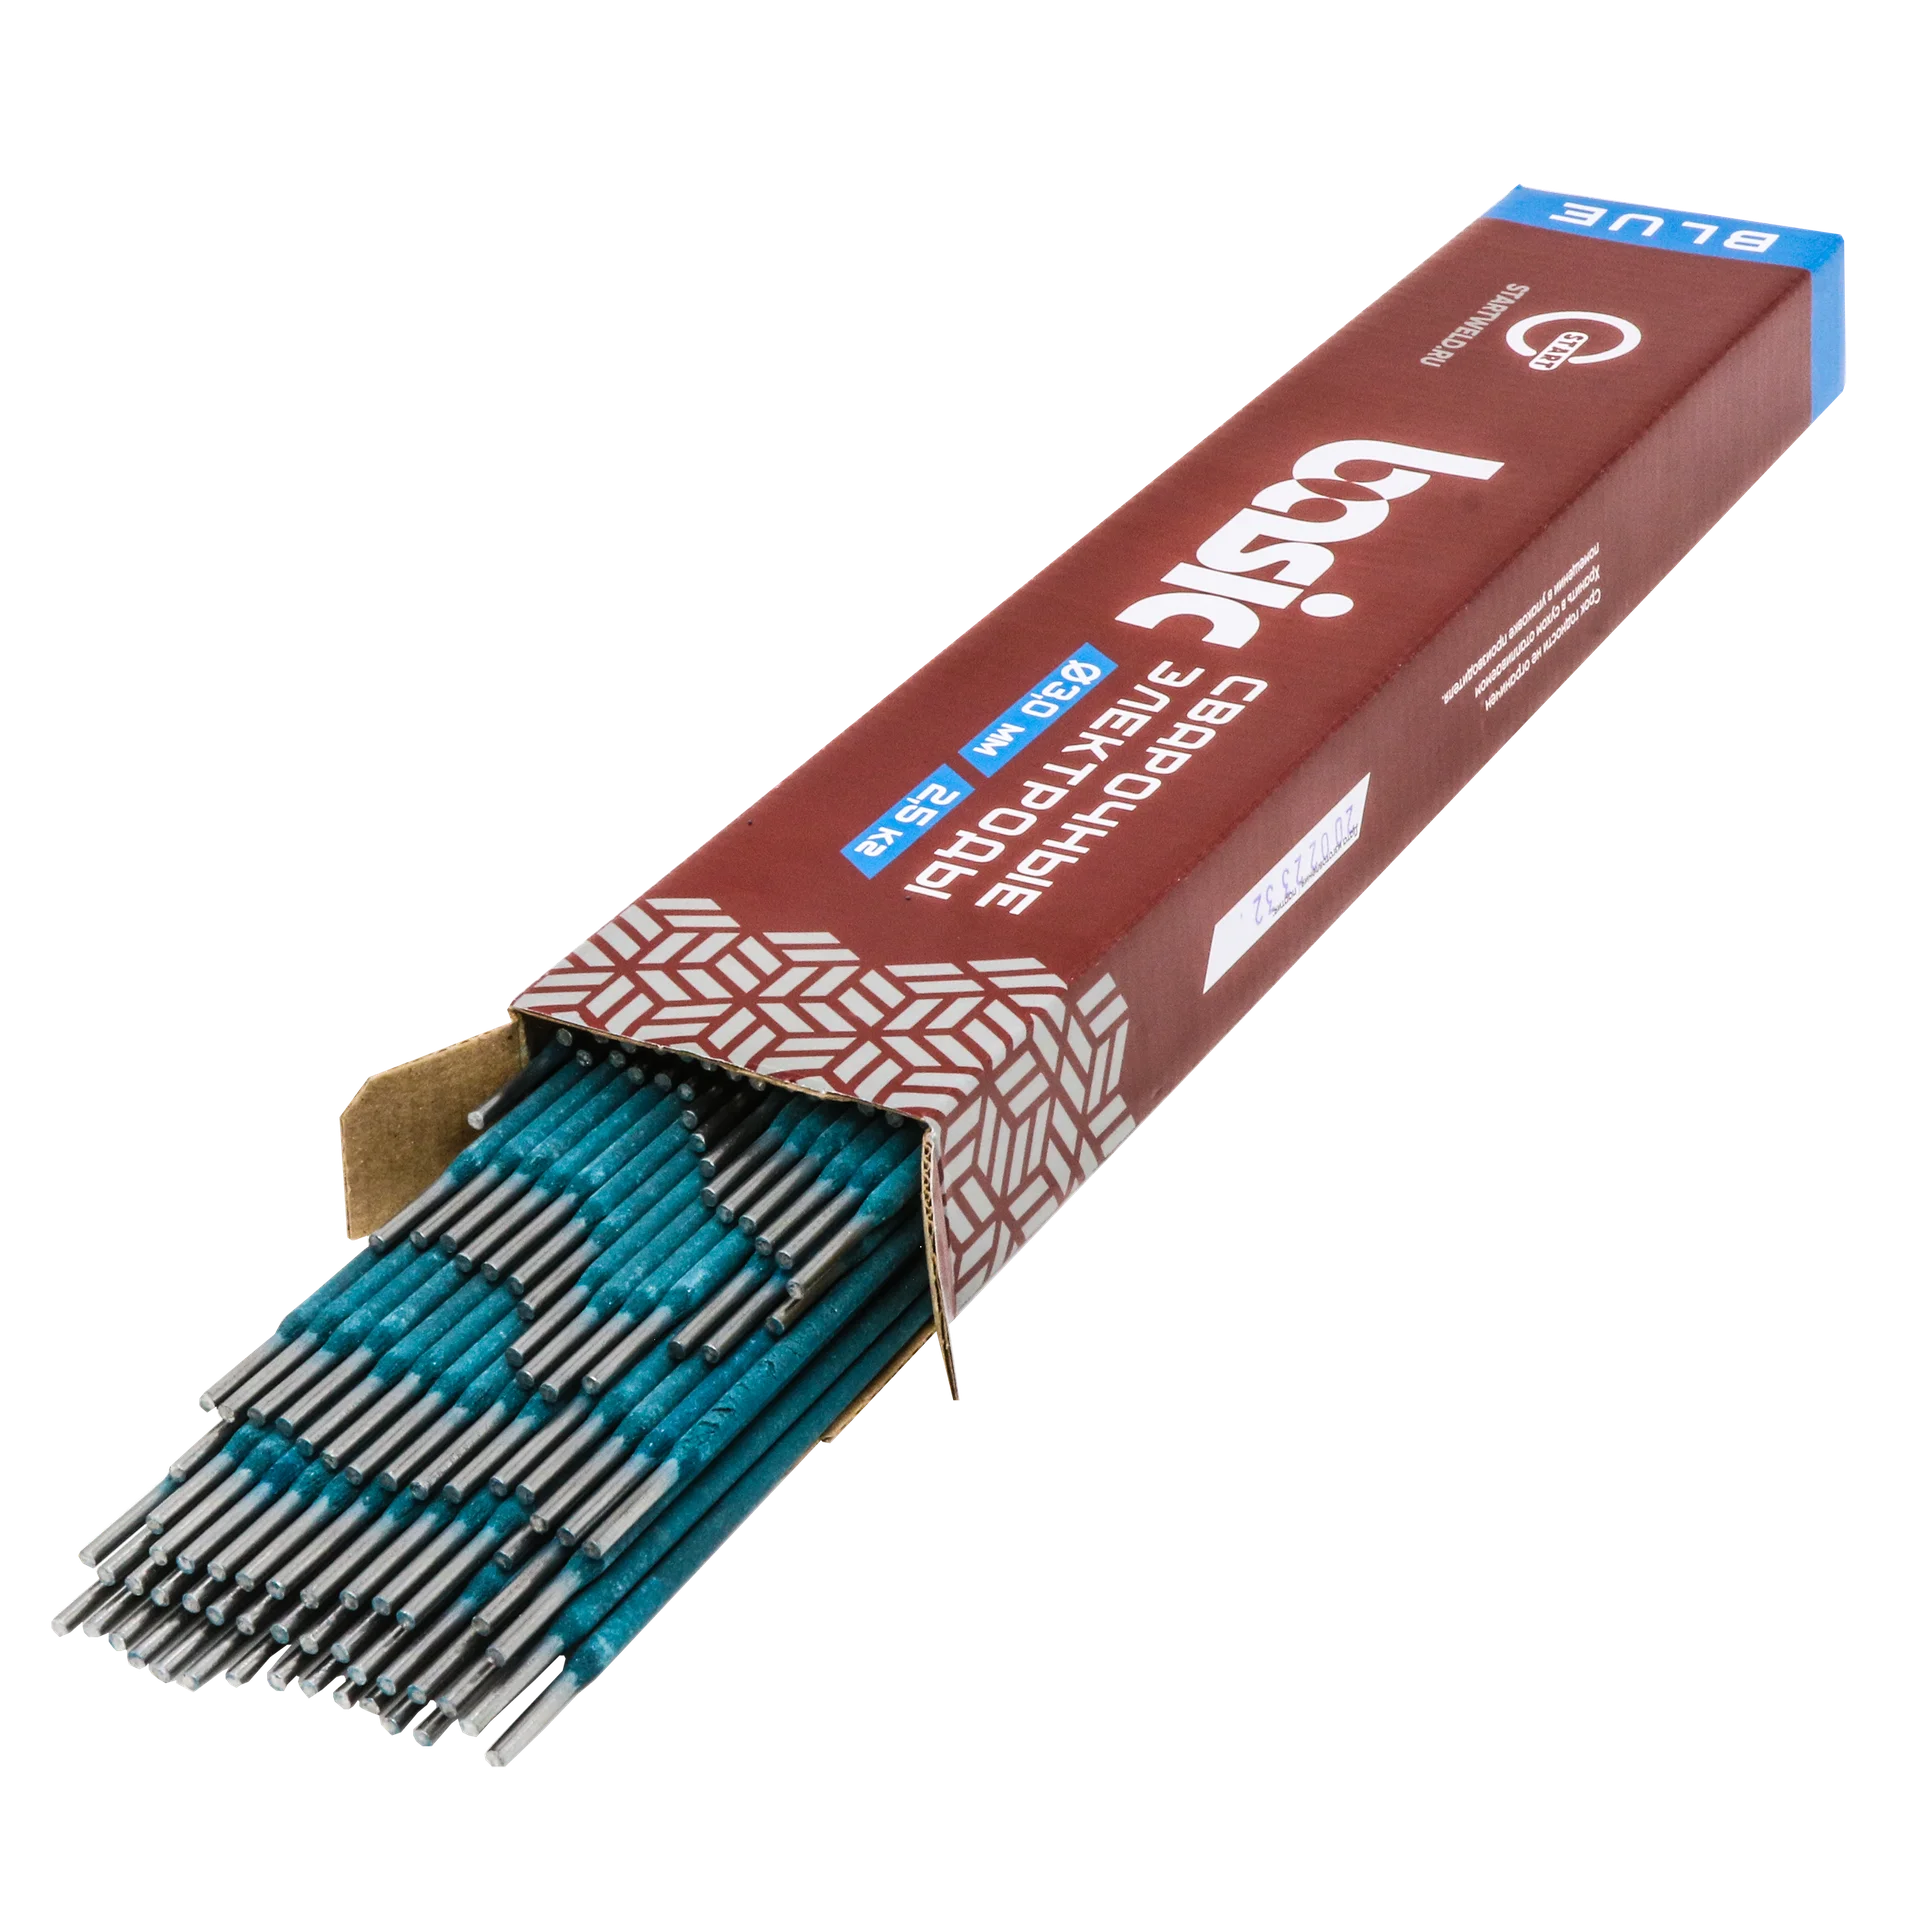
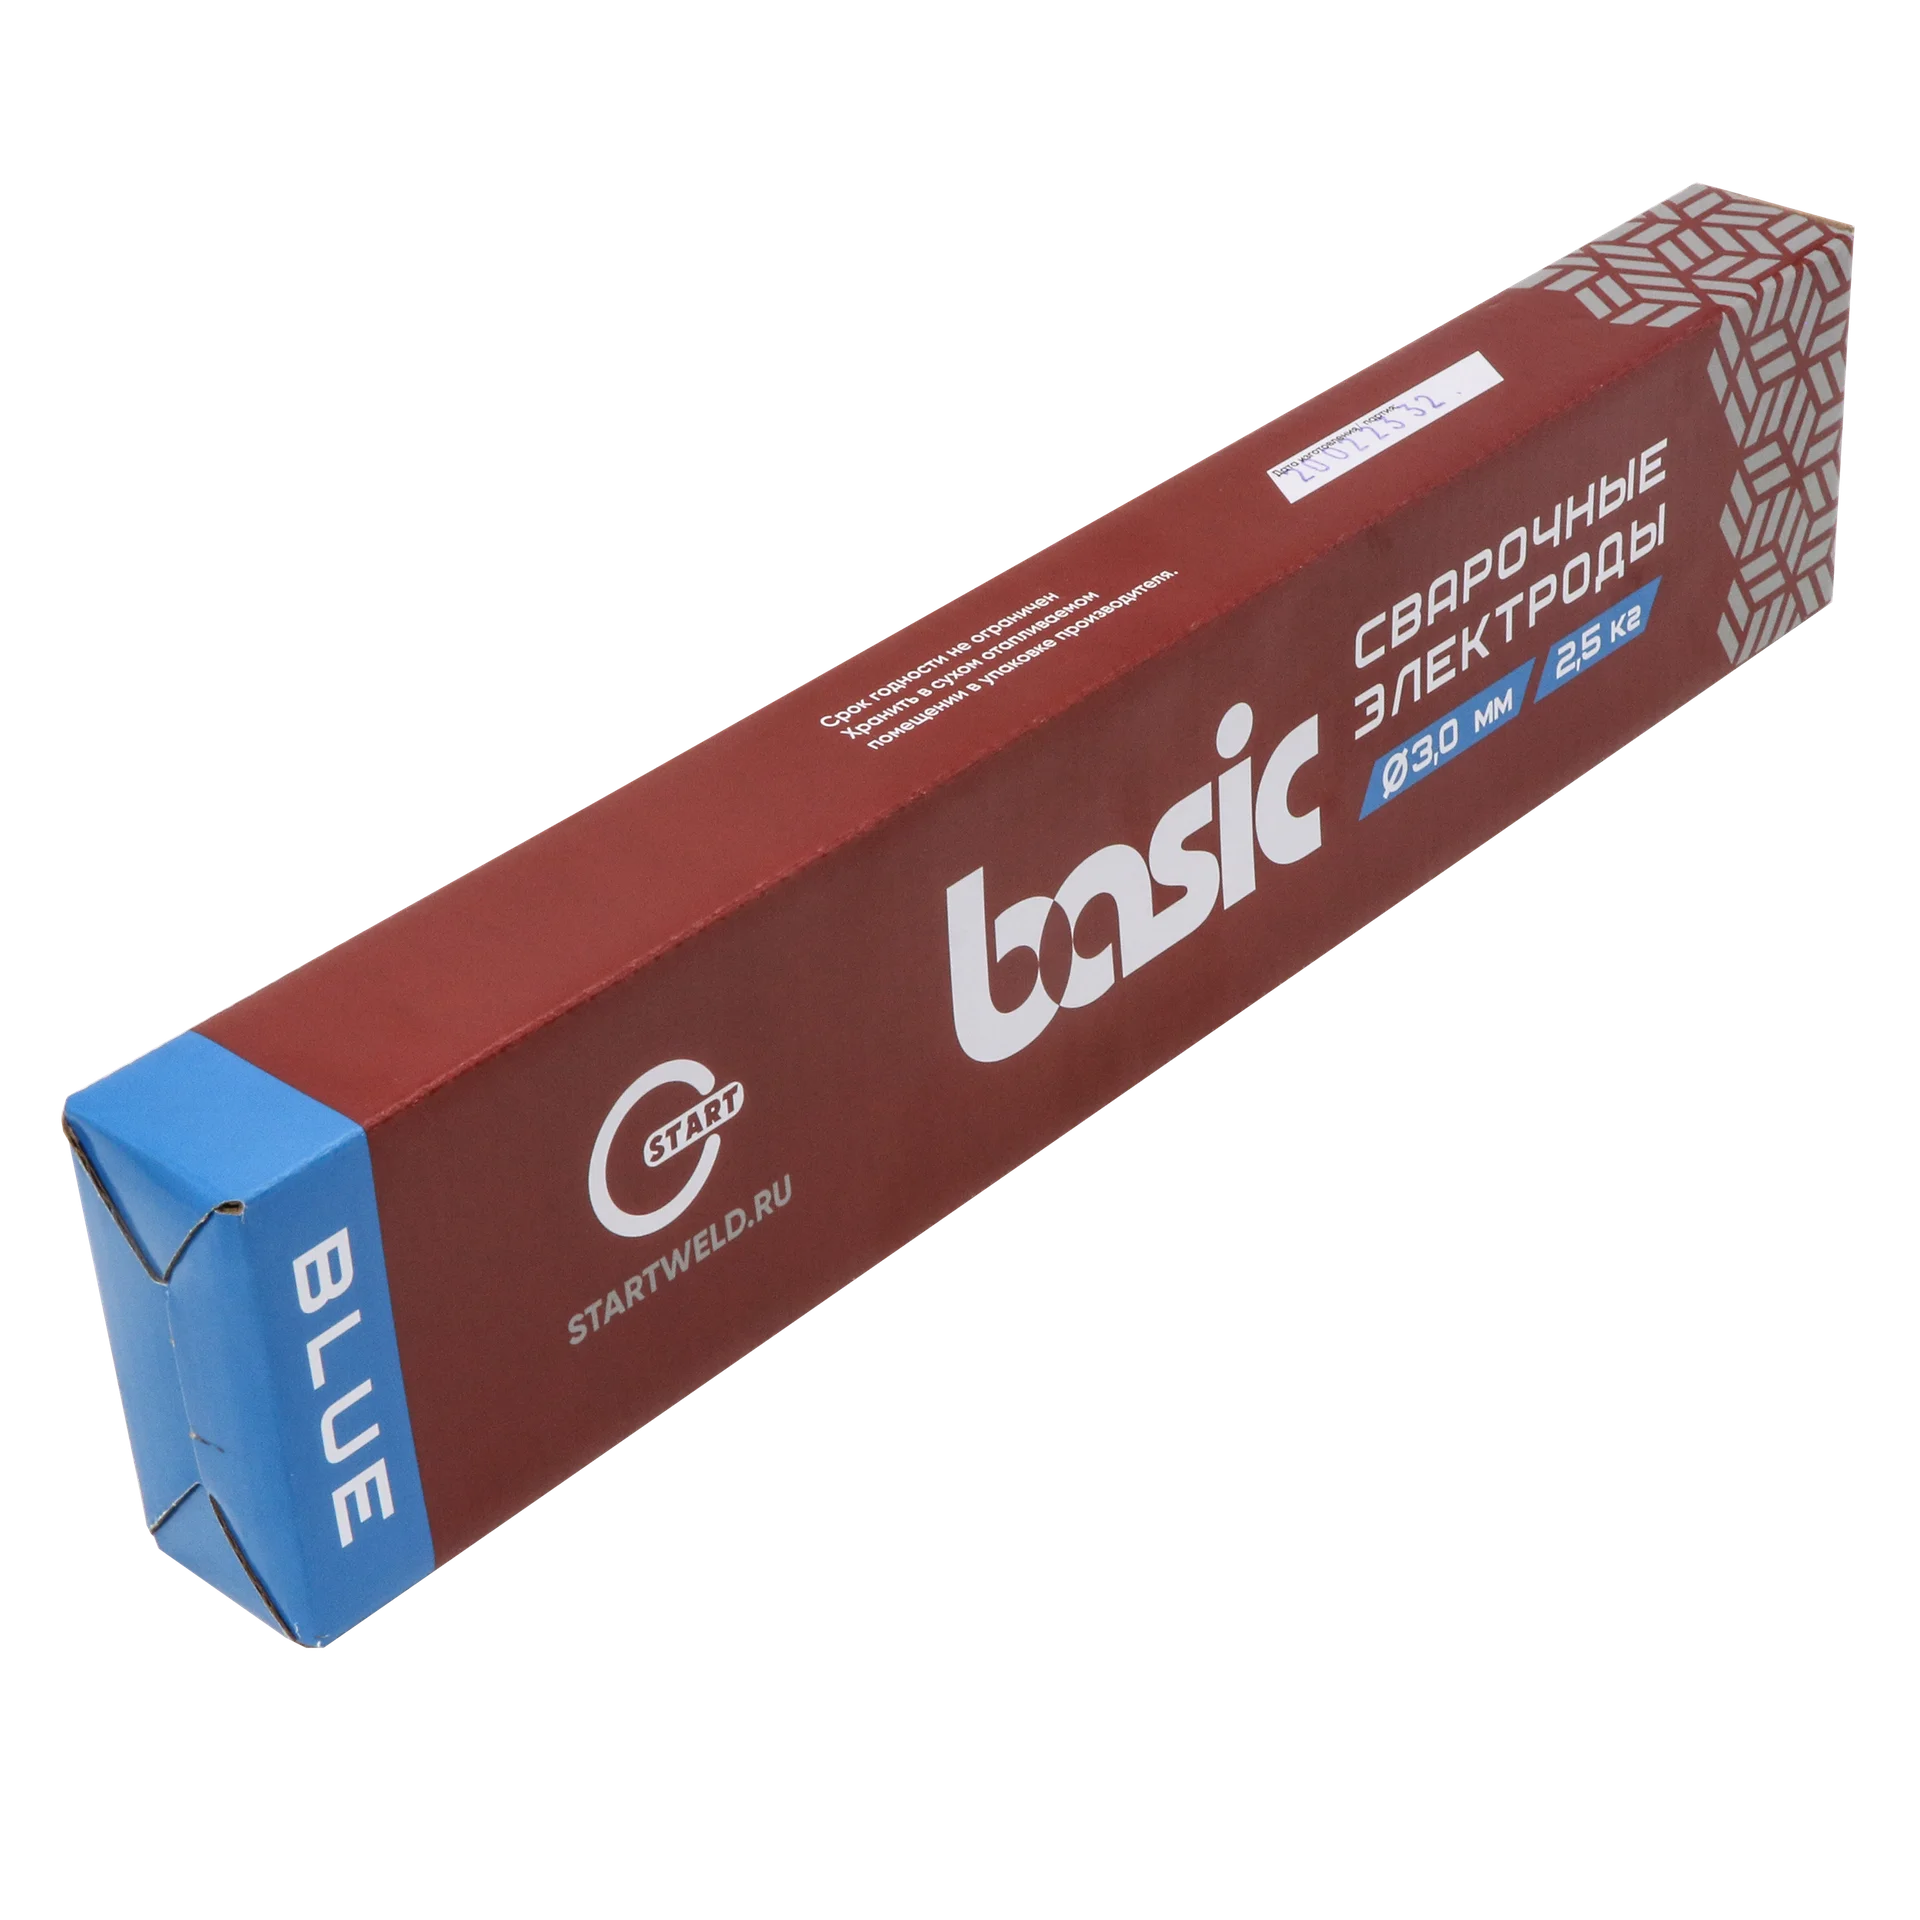
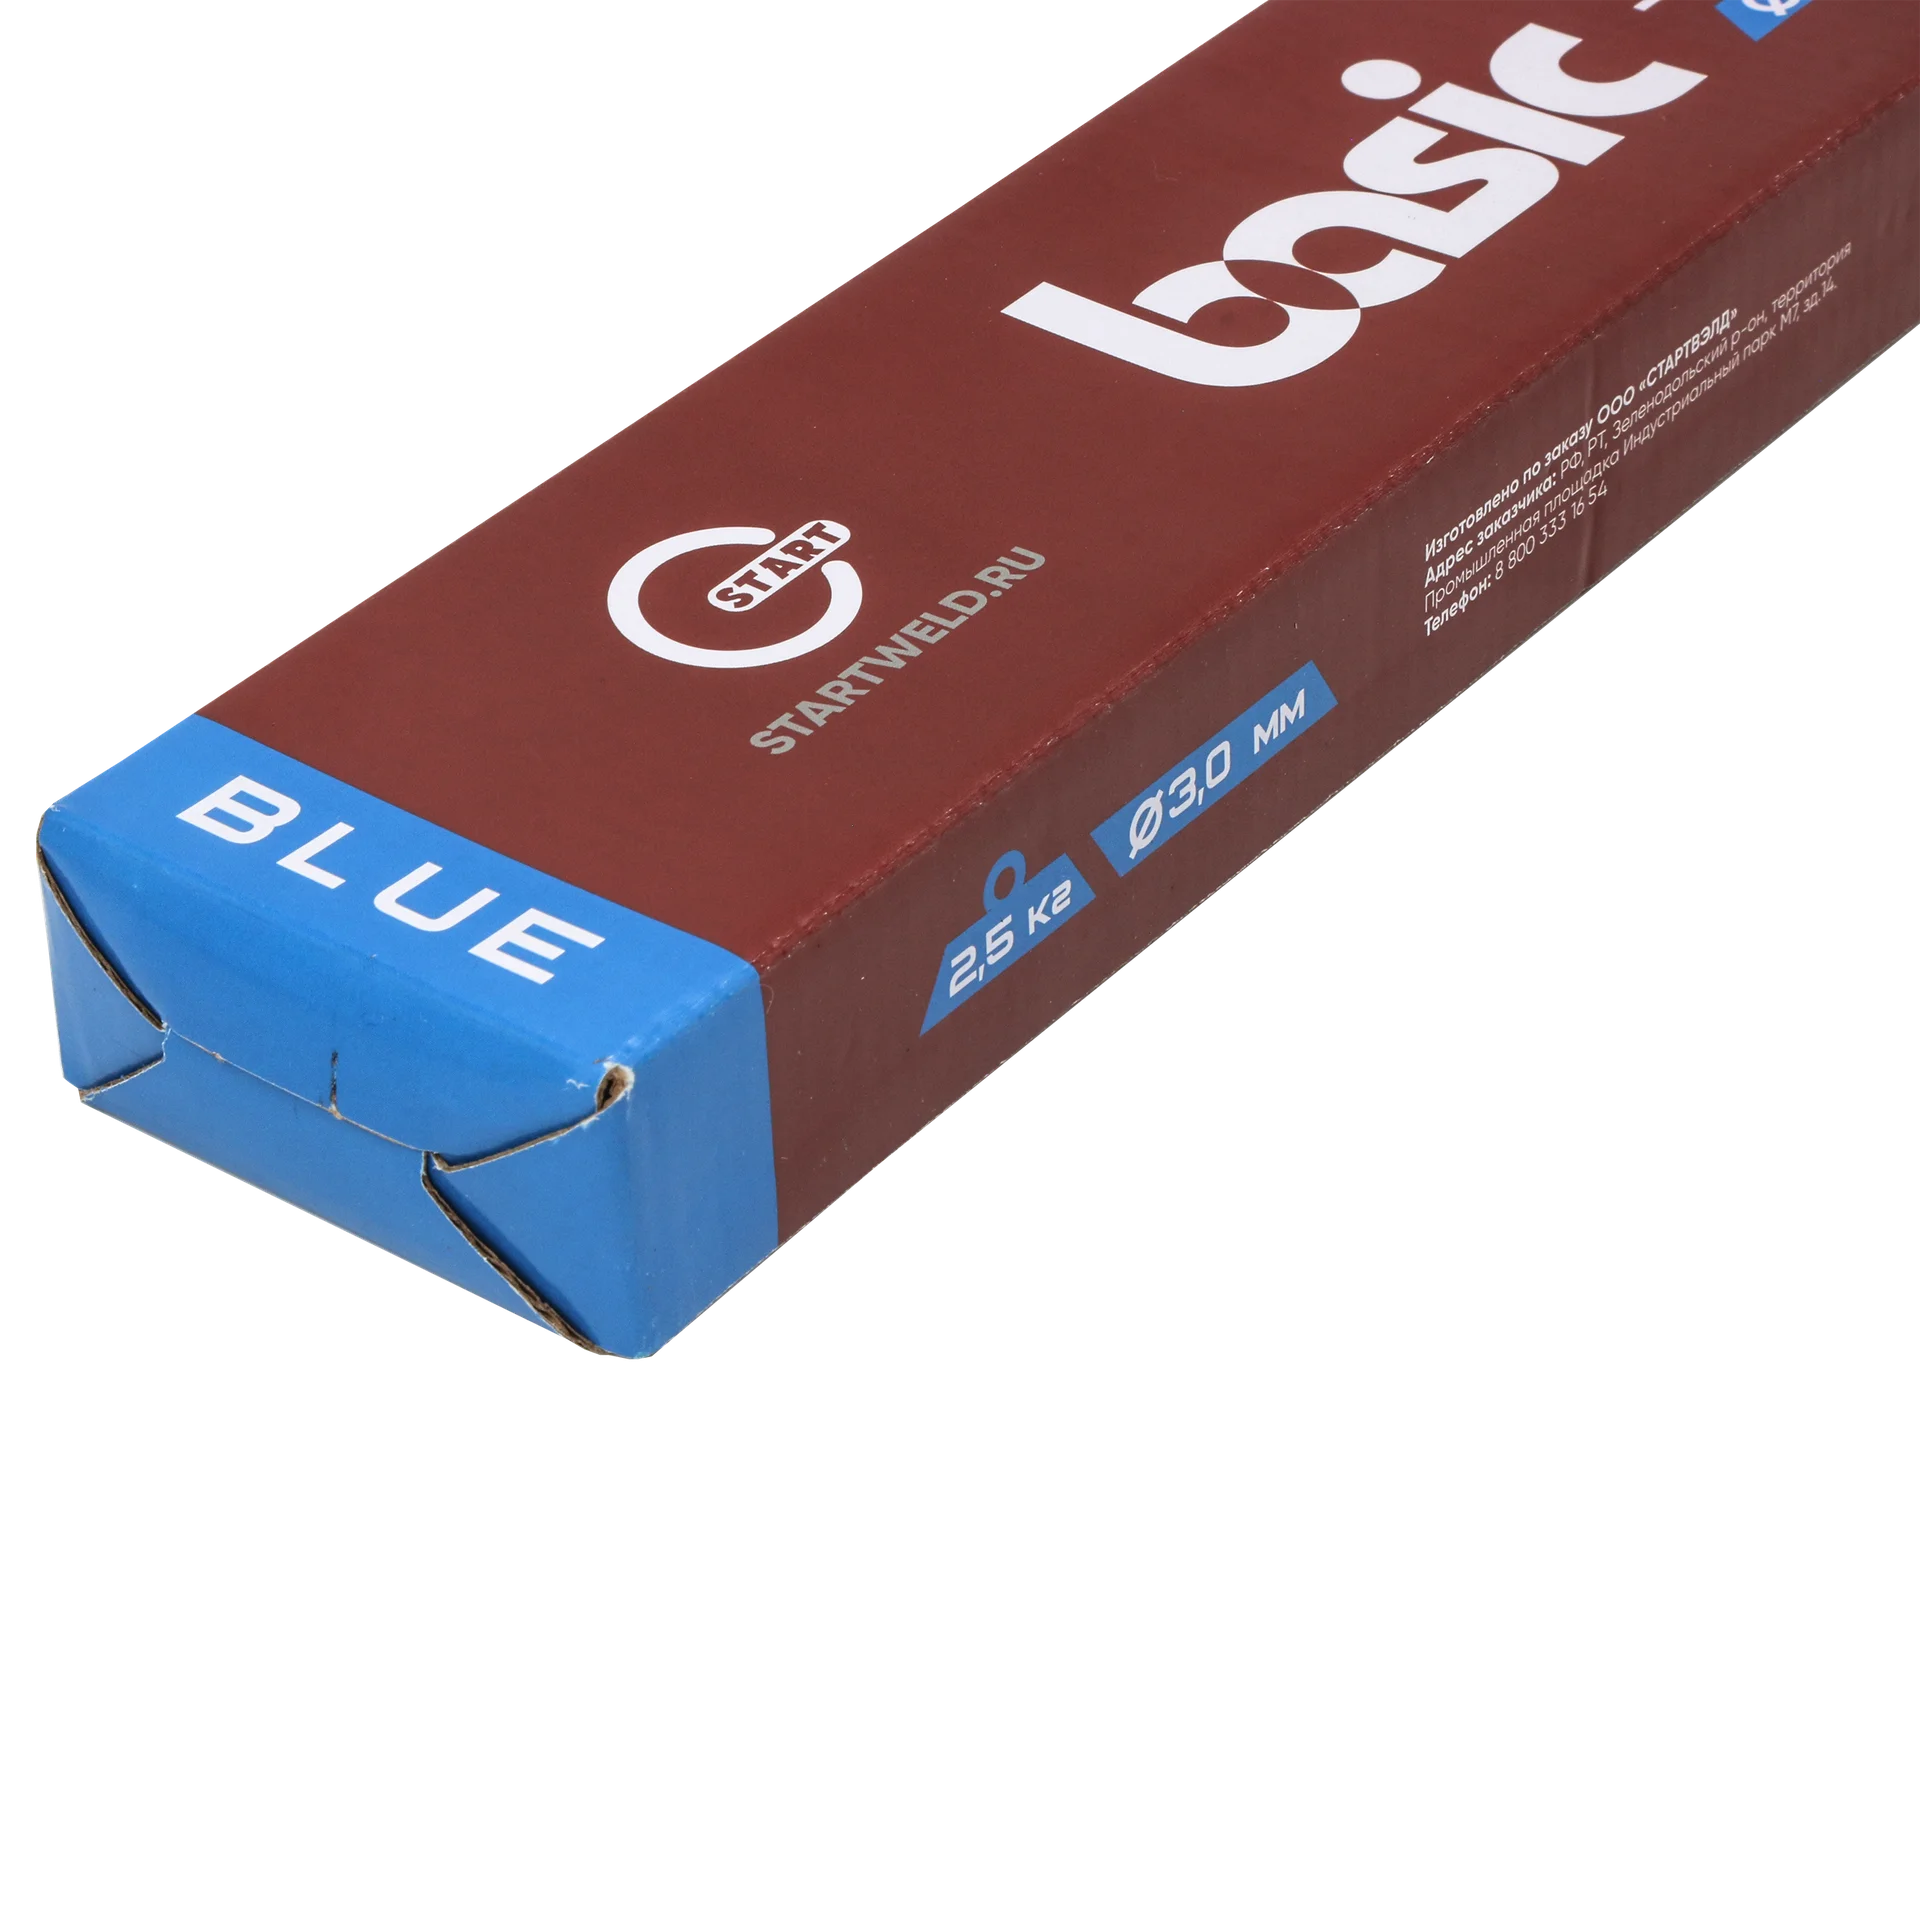
Описание Сварочные электроды Basic Blue МР-3С предназначены для ручной дуговой сварки MMA деталей из углеродистых и низколегированных сталей. Их основное отличие от электродов МР-3 заключается в составе покрытия — рутил-целлюлозное вместо рутилового. Такое покрытие обеспечивает улучшенные сварочно-…
Артикул: STMR3025U
Бренд: StartWeld
Поставщик: Startweld
Наличие: В наличии
Описание Сварочные электроды Basic Blue МР-3С предназначены для ручной дуговой сварки MMA деталей из углеродистых и низколегированных сталей. Их основное отличие от электродов МР-3 заключается в составе покрытия — рутил-целлюлозное вместо рутилового. Такое покрытие обеспечивает улучшенные сварочно-технологические свойства: лёгкое первичное и повторное зажигание дуги, стабильное горение дуги, низкое разбрызгивание металла и хорошее отделение шлака. Электроды подходят для монтажных и ремонтных работ, особенно в полевых условиях, где сложно обеспечить тщательную подготовку кромок. Допускается сварка влажного, ржавого и плохо очищенного от окислов металла. Для получения качественного сварного соединения рекомендуется предварительно очистить и высушить поверхность в зоне сварки. Назначение и свариваемые материалы Электроды предназначены для сварки углеродистых, низколегированных и других конструкционных сталей перлитного класса с максимальным пределом текучести не более 360 МПа. Классификация и основные характеристики Параметр Значение Марка МР-3С Тип электрода Э42 Способ сварки MMA Диаметр 3,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Напряжение холостого хода 50–70 В Пространственные положения Все пространственные положения, кроме вертикального сверху вниз Свариваемые материалы Низколегированные и углеродистые стали Масса упаковки 2,5 кг Артикул STMR3025 Химический состав наплавленного металла Углерод (C) — не более 0,12%. Марганец (Mn) — 0,35–0,70%. Кремний (Si) — 0,15–0,30%. Сера (S) — не более 0,04%. Фосфор (P) — не более 0,045%. Механические свойства наплавленного металла Параметр Значение Временное сопротивление разрыву (σв) ≥ 450 МПа Предел текучести (σт) ≥ 370 МПа Относительное удлинение (δ5) ≥ 18% Ударная вязкость (KCU при +20 °C) ≥ 80 Дж/см² Применение Монтаж и строительство: Сварка каркасов, ферм, балок, ворот, заборов и других металлоконструкций. Ремонт: Кузовные работы, ремонт техники, изготовление и ремонт резервуаров и ёмкостей. Машиностроение и судостроение: Сварка деталей и проката из сталей с умеренным содержанием углерода. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповрежденной заводской упаковке при влажности не более 50%. После вскрытия упаковки электроды следует защищать от воздействия влаги. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Прокаливание электродов МР-3С — важный этап подготовки, который помогает удалить из покрытия влагу, впитавшуюся при хранении, и стабилизировать его свойства. Это особенно критично из-за наличия в составе целлюлозного компонента, который гигроскопичен. Режим прокаливания: 40-60 минут при температуре 120–160 °C. ВНИМАНИЕ! Не превышайте температуру. Пережог (свыше 200 °C) разрушает покрытие, делая электроды непригодными к использованию. Прокалённые электроды необходимо хранить в специальном термосе (подогреваемом контейнере) при температуре 70–120 °C. Время хранения вне термоса должно быть минимальным не более 2–4 часов в сухой среде.
Описание Сварочные электроды Basic Blue МР-3С предназначены для ручной дуговой сварки MMA деталей из углеродистых и низколегированных сталей. Их основное отличие от электродов МР-3 заключается в составе покрытия — рутил-целлюлозное вместо рутилового. Такое покрытие обеспечивает улучшенные сварочно-технологические свойства: лёгкое первичное и повторное зажигание дуги, стабильное горение дуги, низкое разбрызгивание металла и хорошее отделение шлака. Электроды подходят для монтажных и ремонтных работ, особенно в полевых условиях, где сложно обеспечить тщательную подготовку кромок. Допускается сварка влажного, ржавого и плохо очищенного от окислов металла. Для получения качественного сварного соединения рекомендуется предварительно очистить и высушить поверхность в зоне сварки. Назначение и свариваемые материалы Электроды предназначены для сварки углеродистых, низколегированных и других конструкционных сталей перлитного класса с максимальным пределом текучести не более 360 МПа. Классификация и основные характеристики Параметр Значение Марка МР-3С Тип электрода Э42 Способ сварки MMA Диаметр 3,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Напряжение холостого хода 50–70 В Пространственные положения Все пространственные положения, кроме вертикального сверху вниз Свариваемые материалы Низколегированные и углеродистые стали Масса упаковки 2,5 кг Артикул STMR3025 Химический состав наплавленного металла Углерод (C) — не более 0,12%. Марганец (Mn) — 0,35–0,70%. Кремний (Si) — 0,15–0,30%. Сера (S) — не более 0,04%. Фосфор (P) — не более 0,045%. Механические свойства наплавленного металла Параметр Значение Временное сопротивление разрыву (σв) ≥ 450 МПа Предел текучести (σт) ≥ 370 МПа Относительное удлинение (δ5) ≥ 18% Ударная вязкость (KCU при +20 °C) ≥ 80 Дж/см² Применение Монтаж и строительство: Сварка каркасов, ферм, балок, ворот, заборов и других металлоконструкций. Ремонт: Кузовные работы, ремонт техники, изготовление и ремонт резервуаров и ёмкостей. Машиностроение и судостроение: Сварка деталей и проката из сталей с умеренным содержанием углерода. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповрежденной заводской упаковке при влажности не более 50%. После вскрытия упаковки электроды следует защищать от воздействия влаги. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Прокаливание электродов МР-3С — важный этап подготовки, который помогает удалить из покрытия влагу, впитавшуюся при хранении, и стабилизировать его свойства. Это особенно критично из-за наличия в составе целлюлозного компонента, который гигроскопичен. Режим прокаливания: 40-60 минут при температуре 120–160 °C. ВНИМАНИЕ! Не превышайте температуру. Пережог (свыше 200 °C) разрушает покрытие, делая электроды непригодными к использованию. Прокалённые электроды необходимо хранить в специальном термосе (подогреваемом контейнере) при температуре 70–120 °C. Время хранения вне термоса должно быть минимальным не более 2–4 часов в сухой среде.
Описание Сварочные электроды Basic Blue МР-3С предназначены для ручной дуговой сварки MMA деталей из углеродистых и низколегированных сталей. Их основное отличие от электродов МР-3 заключается в составе покрытия — рутил-целлюлозное вместо рутилового. Такое покрытие обеспечивает улучшенные сварочно-технологические свойства: лёгкое первичное и повторное зажигание дуги, стабильное горение дуги, низкое разбрызгивание металла и хорошее отделение шлака. Электроды подходят для монтажных и ремонтных работ, особенно в полевых условиях, где сложно обеспечить тщательную подготовку кромок. Допускается сварка влажного, ржавого и плохо очищенного от окислов металла. Для получения качественного сварного соединения рекомендуется предварительно очистить и высушить поверхность в зоне сварки. Назначение и свариваемые материалы Электроды предназначены для сварки углеродистых, низколегированных и других конструкционных сталей перлитного класса с максимальным пределом текучести не более 360 МПа. Классификация и основные характеристики Параметр Значение Марка МР-3С Тип электрода Э42 Способ сварки MMA Диаметр 3,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Напряжение холостого хода 50–70 В Пространственные положения Все пространственные положения, кроме вертикального сверху вниз Свариваемые материалы Низколегированные и углеродистые стали Масса упаковки 2,5 кг Артикул STMR3025 Химический состав наплавленного металла Углерод (C) — не более 0,12%. Марганец (Mn) — 0,35–0,70%. Кремний (Si) — 0,15–0,30%. Сера (S) — не более 0,04%. Фосфор (P) — не более 0,045%. Механические свойства наплавленного металла Параметр Значение Временное сопротивление разрыву (σв) ≥ 450 МПа Предел текучести (σт) ≥ 370 МПа Относительное удлинение (δ5) ≥ 18% Ударная вязкость (KCU при +20 °C) ≥ 80 Дж/см² Применение Монтаж и строительство: Сварка каркасов, ферм, балок, ворот, заборов и других металлоконструкций. Ремонт: Кузовные работы, ремонт техники, изготовление и ремонт резервуаров и ёмкостей. Машиностроение и судостроение: Сварка деталей и проката из сталей с умеренным содержанием углерода. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповрежденной заводской упаковке при влажности не более 50%. После вскрытия упаковки электроды следует защищать от воздействия влаги. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Прокаливание электродов МР-3С — важный этап подготовки, который помогает удалить из покрытия влагу, впитавшуюся при хранении, и стабилизировать его свойства. Это особенно критично из-за наличия в составе целлюлозного компонента, который гигроскопичен. Режим прокаливания: 40-60 минут при температуре 120–160 °C. ВНИМАНИЕ! Не превышайте температуру. Пережог (свыше 200 °C) разрушает покрытие, делая электроды непригодными к использованию. Прокалённые электроды необходимо хранить в специальном термосе (подогреваемом контейнере) при температуре 70–120 °C. Время хранения вне термоса должно быть минимальным не более 2–4 часов в сухой среде.
| Бренд | START |
|---|---|
| Параметр Значение Марка МР-3С Тип электрода Э42 Способ сварки MMA Диаметр 3,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Напряжение холостого хода 50–70 В Пространственные положения Все пространственные положения, кроме вертикального св | Параметр |
| Марка | МР-3С |
| Тип электрода | Э42 |
| Способ сварки | MMA |
| Диаметр | 3,0 мм |
| Род тока | DC+ / AC |
| Полярность при DC | Обратная, электрод «+» |
| Напряжение холостого хода | 50–70 В |
| Пространственные положения | Все пространственные положения, кроме вертикального сверху вниз |
| Свариваемые материалы | Низколегированные и углеродистые стали |
| Масса упаковки | 2,5 кг |
| Параметр Значение Временное сопротивление разрыву (σв) ≥ 450 МПа Предел текучести (σт) ≥ 370 МПа Относительное удлинение (δ5) ≥ 18% Ударная вязкость (KCU при +20 °C) ≥ 80 Дж/см² | Параметр |
| Временное сопротивление разрыву (σв) | ≥ 450 МПа |
| Предел текучести (σт) | ≥ 370 МПа |
| Относительное удлинение (δ5) | ≥ 18% |
| Ударная вязкость (KCU при +20 °C) | ≥ 80 Дж/см² |
Скоро